
Stalen oppervlakken worden vaak door stralen gereinigd voordat beschermende coatings worden aangebracht. Het resulterende oppervlakteprofiel, ook ankerprofiel genoemd, bestaat uit een complex patroon van pieken en dalen. Dit moet nauwkeurig worden beoordeeld om aan werk- of contractspecificaties te voldoen. Gemeten parameters zijn profielhoogte, piekaantal, piekdichtheid en de toename van het oppervlak (rugositeit).
In de industrie voor beschermende coatings wordt replicatape veel gebruikt voor het kwantificeren van oppervlakteprofiel. Echter, zoals met de meeste andere middelen van veldmeting, bepaalt tape alleen de maximale profielhoogte. Andere metingen van de oppervlaktestructuur, die niet minder zinvol zijn, kunnen worden verkregen met elektronen- of confocale microscopen of interferometrische laser profilers, maar deze grote, complexe en dure instrumenten zijn niet geschikt voor gebruik in het veld.
Replicatape levert een negatieve afdruk van een gestraald staaloppervlak. Dit artikel onderzoekt replicatape opnieuw als bron van andere oppervlakteprofielparameters die coatingprofessionals nodig hebben. Het beschrijft hoe met eenvoudige, goedkope instrumenten voor gebruik op locatie waardevolle nieuwe informatie uit replicatape kan worden verkregen.
Trefwoorden: oppervlak; profiel; replica; tape; ruwheid; hechting; rugositeit
Een stalen oppervlak na het stralen bestaat uit willekeurige onregelmatigheden met pieken en dalen die niet gemakkelijk te karakteriseren zijn (Fig.1). Het karakter van het gestraalde oppervlak is voorspellend voor de hechting van verf. Als de piek-dal ruwheid onvoldoende is, zal de verf niet hechten. Als de piek-dal-ruwheid te groot is, kunnen de hoge pieken door de verf heen steken en corrosiehaarden worden.
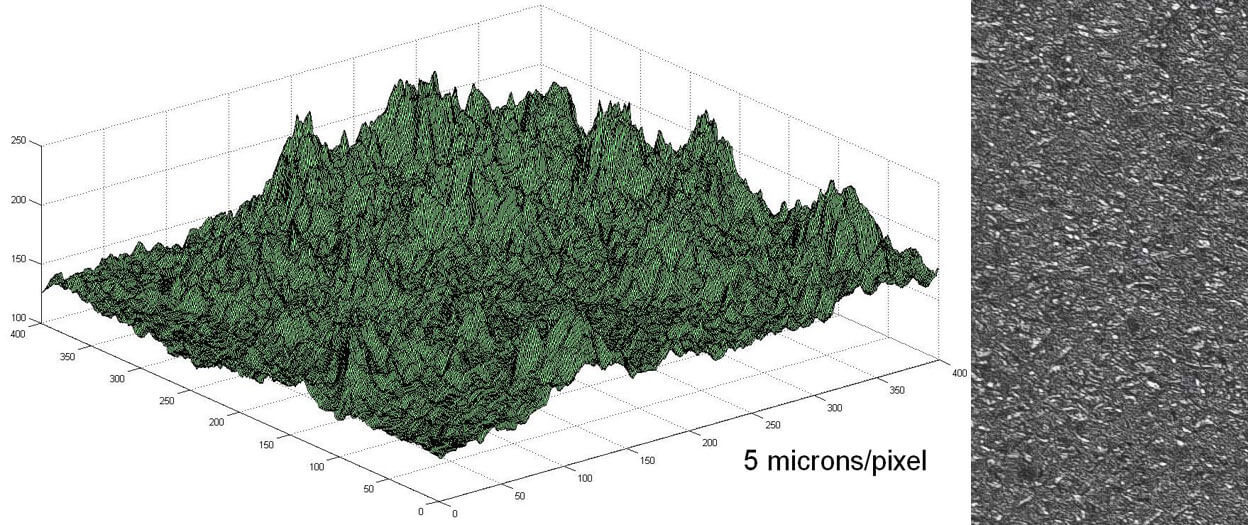
Er zijn verschillende meetmethoden beschikbaar voor coatingspecialisten, waaronder focusmicroscopen, oppervlaktevergelijkers, dieptemicrometers en naaldruwheidsmeters. Elk daarvan levert een deel van de informatie. Het is wenselijk om de benodigde parameters te verkrijgen uit één praktische bron. Dit artikel onderzoekt replicatape als die mogelijke bron.
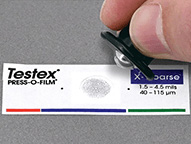
Replicatape is een al lang bekende methode om een oppervlak te karakteriseren. De methode is eenvoudig, relatief goedkoop en vertoont een goede correlatie met resultaten van andere methoden. Zij is vooral nuttig op gebogen oppervlakken die moeilijk rechtstreeks met tasterinstrumenten, interferometrische laserscanners of optische brandpuntsafstandsmeters te meten zijn. Daarom is zij de meest gebruikte veldmethode voor oppervlakteprofielmeting geworden. De werking is beschreven in internationale normen, waaronder ASTM D44171, ISO 8503-52, NACE RP02873 en AS 3894.54.
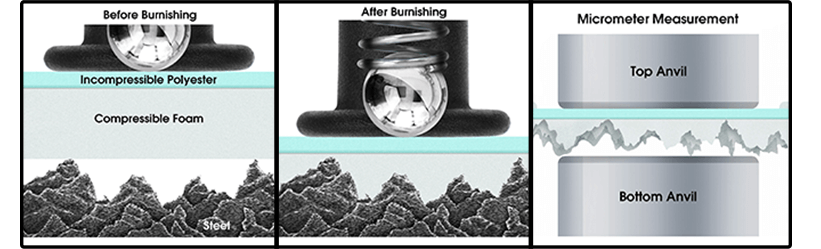
Replicatape bestaat uit een laag samendrukbaar schuim op een niet-samendrukbaar polyester substraat van zeer uniforme dikte (50 µm +2 µm). Wanneer het schuim tegen een opgeruwd stalen oppervlak wordt gedrukt, vormt het een afdruk, of omgekeerde replica, van het oppervlak. Het schuim kan inzakken tot ongeveer 25% van de dikte voor het inzakken. Als de hoogste pieken op het oorspronkelijke oppervlak tegen de polyester drager drukken, wordt het volledig ingedrukte schuim zijwaarts verplaatst. Op dezelfde manier creëren de diepste dalen op het origineel de hoogste pieken in de replica.
Door de samengedrukte tape (afdruk) tussen de meetvlakken van een veermicrometer te plaatsen en de dikte van de niet-samendrukbare polyesterdrager (50 µm) af te trekken, wordt de gemiddelde maximale piek-dalhoogte van het oppervlakteruwheidsprofiel bepaald (fig. 2)
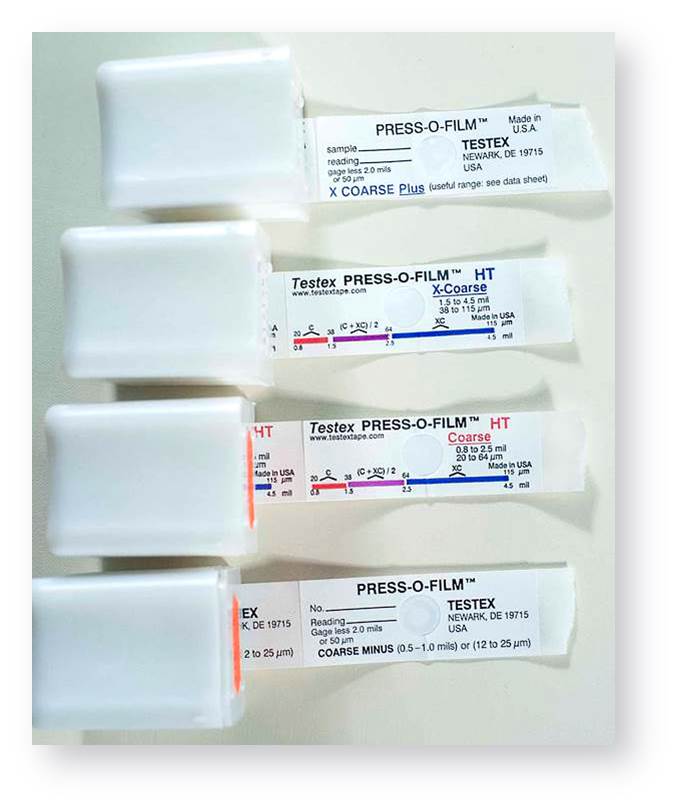
Replicatape is verkrijgbaar in verschillende diktes om profielmetingen in verschillende bereiken mogelijk te maken. Het primaire bereik voor metingen met replicatape is 20 tot 115 µm met de volgende twee soorten tape:
Replicatape wordt sinds eind jaren zestig gebruikt om het ruwheidsprofiel van gestraald staal te meten. Vergeleken met andere methoden heeft het de voordelen van robuustheid, relatief lage opstartkosten, goede herhaalbaarheid en de mogelijkheid om een fysieke replica van het geëvalueerde oppervlak te behouden. De methode wordt veel gebruikt en algemeen begrepen.
Een bijkomend voordeel, dat soms onderschat wordt, is het feit dat, in tegenstelling tot spitssonde technieken, de replica methode een aaneengesloten 2-dimensionaal gebied bemonstert dat groot genoeg is om robuuste statistieken op te leveren. Een enkele scan van een elektronische oppervlakteruwheidstester meet bijvoorbeeld een lijn langs een gestraald oppervlak van 12,5 mm lang en 10 µm breed voor een totaal oppervlak van 0,12 mm2. Een enkele replica van kunststofschuim meet ongeveer 31 mm2, een oppervlakte die 250 keer groter is.
Naast deze voordelen zijn er nadelen. De afdrukmethode en bijbehorende diktebepaling zijn analoge procedures, en elke tapekwaliteit of -dikte is slechts binnen een beperkt profielhoogtebereik nauwkeurig. Voor het belangrijkste bereik in de coating- en bekledingsindustrie, ongeveer 20 tot 115 µm, zijn twee tapekwaliteiten nodig: "Coarse" en "X-Coarse".
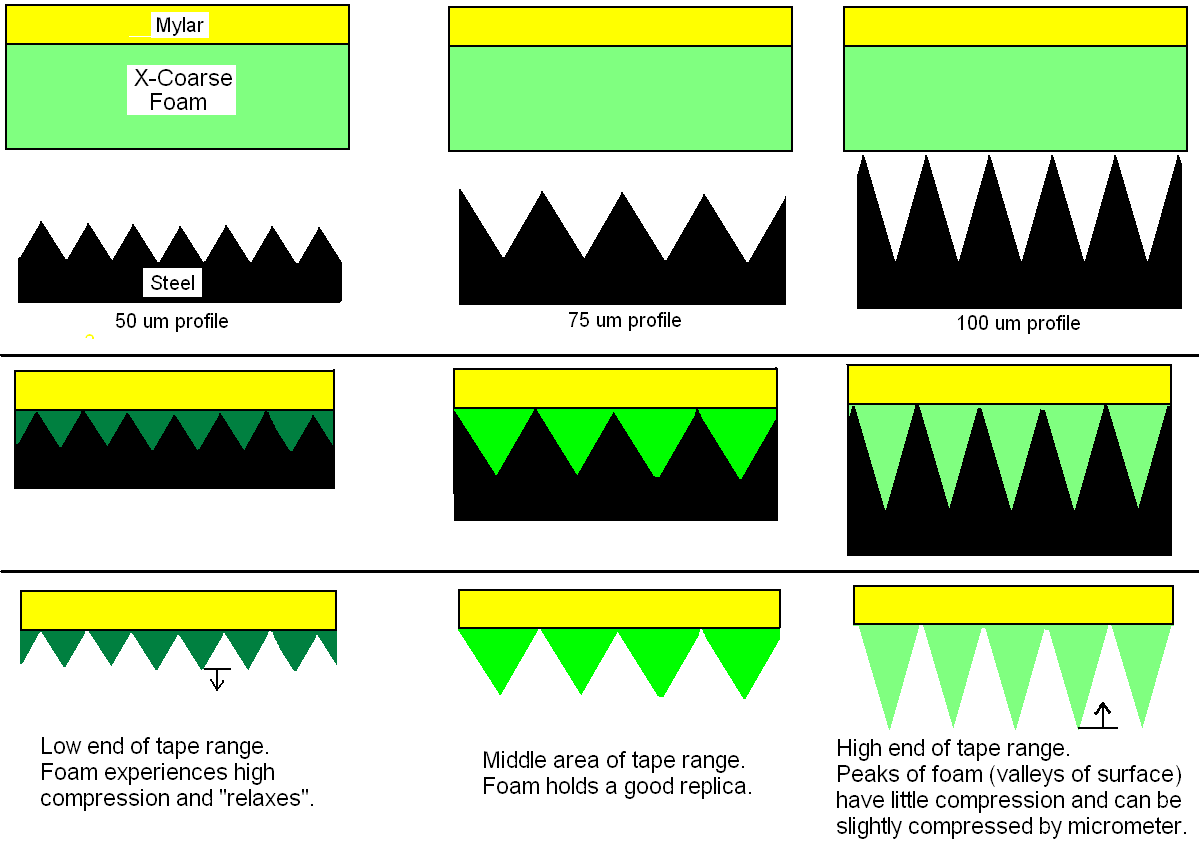
Een ongunstig kenmerk van replicatape is dat de metingen het nauwkeurigst zijn in het midden van het bereik van elke klasse en het minst nauwkeurig aan de uiterste uiteinden van dat bereik (afb. 3). Daarom worden twee andere klassen, Coarse Minus (‹20 µm) en X-Coarse Plus (>115 µm), gebruikt om de metingen aan de onder- en bovengrens van het primaire bereik te controleren en, indien nodig, bij te stellen.
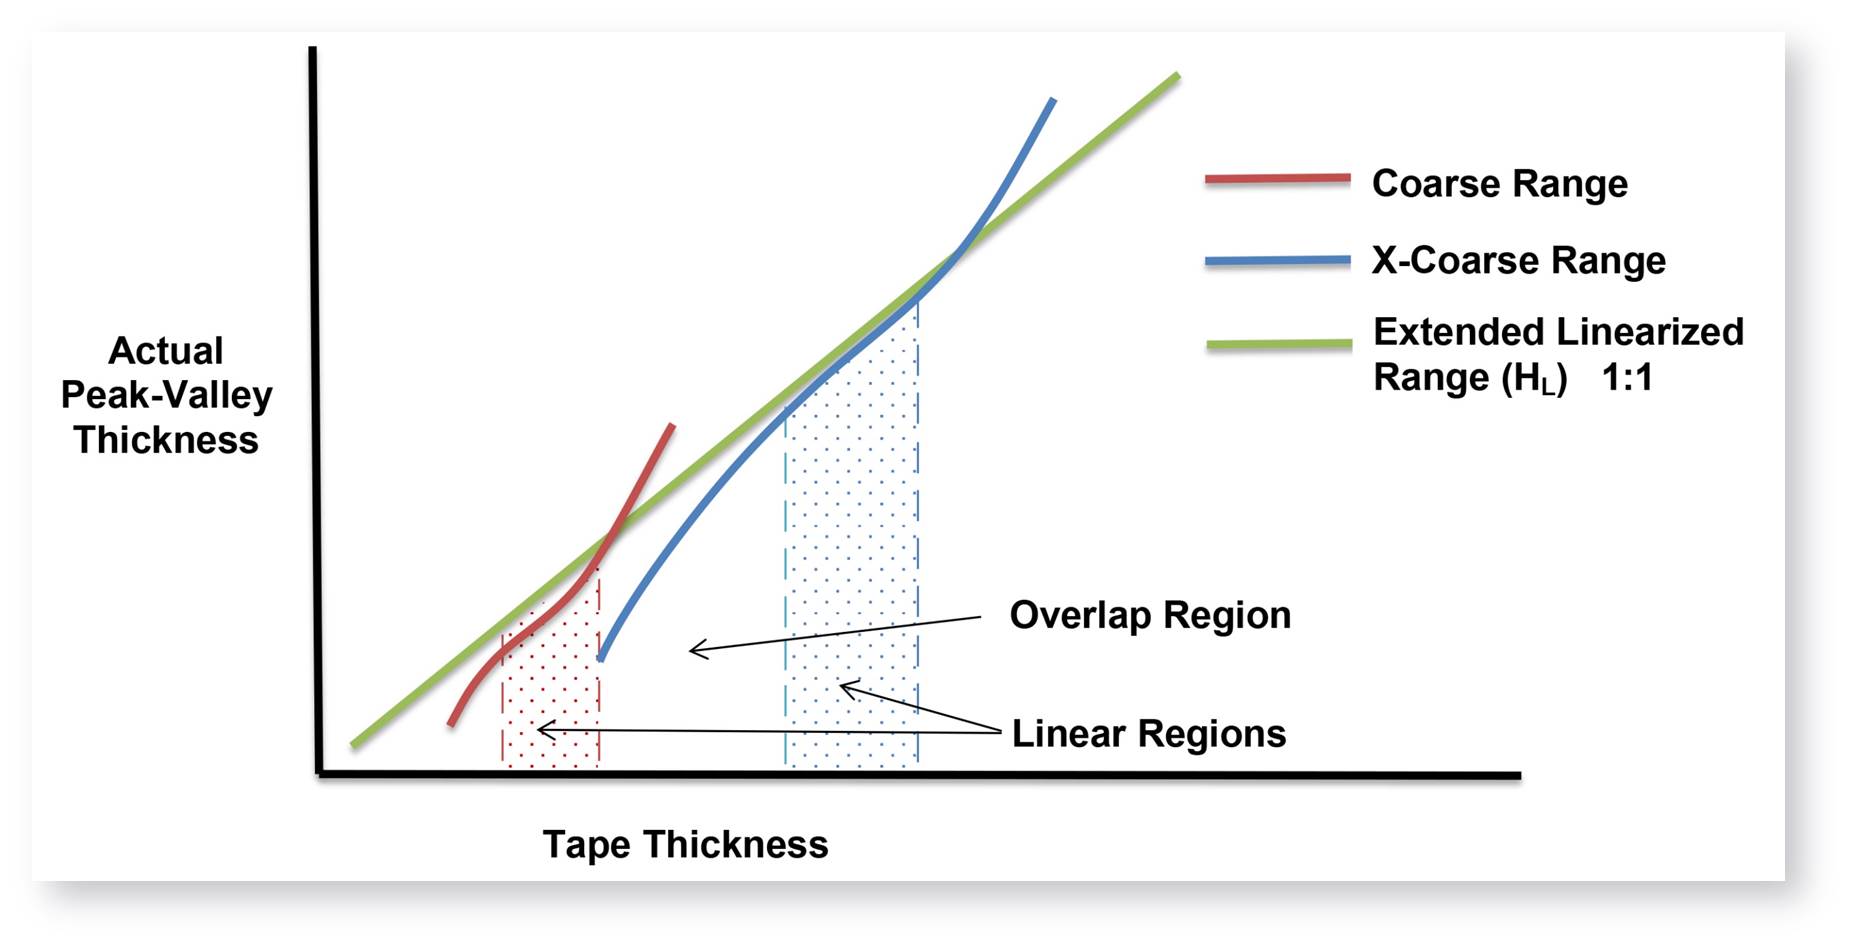
Het verlies van lineariteit aan de uiteinden van het bereik van elke tapekwaliteit heeft te maken met het gedrag van het schuim bij die dikten. Elke tapekwaliteit wordt minder nauwkeurig wanneer de na te bootsen pieken de volledige schuimdikte naderen. Bij een micrometermeting worden de pieken iets samengedrukt, wat een vorm van middeling van de piekhoogte geeft. Dit beperkt de nauwkeurigheid bovenin het bereik. Onderin het bereik bereikt het schuim, net als een stevig uitgeknepen keukenspons, volledige compressie en veert het mogelijk iets terug (fig. 4). Aan beide uiteinden is de respons van het afdrukschuim daardoor niet lineair gerelateerd aan de mate van compressie.
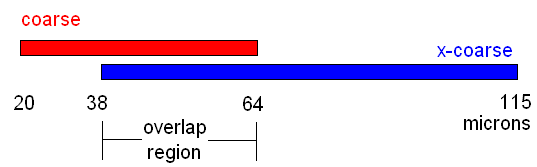
De bovenkant van het Coarse-bereik en de onderkant van het X-Coarse-bereik overlappen tussen 38 en 64 μm (fig. 3 en 5). De huidige Testex-instructies beschrijven een relatief ingewikkelde, tijdrovende procedure: het gemiddelde berekenen van één meting met Coarse en één met X-Coarse. Zo worden de twee deelbereiken samengevoegd tot redelijk nauwkeurige metingen over het grotere bereik van 20–115 μm. Deze werkwijze is een compromis tussen nauwkeurigheid en gebruiksgemak.
Als alternatief kunnen de tekortkomingen ten gevolge van de niet-lineariteit en het beperkte bereik van deze twee subbereiken van de bandkwaliteit worden gecompenseerd door een processor die gebruik maakt van "opzoektabellen". Dit is geen optie voor een eenvoudige veermicrometer (Fig.6). Elektronische instrumenten met krachtige processoren kunnen gebruikers de mogelijkheid bieden om ofwel de traditionele directe aflezing van de replicadikte (H) weer te geven, ofwel zelf een correctiewaarde toe te passen en een gelineariseerde meting van de hoogte van het oppervlakteprofiel (HL) weer te geven.

In de gelineariseerde modus HL leidt de processor de gebruiker door de benodigde metingen. Doorgaans is slechts één afdruk van Coarse of X-Coarse nodig. De processor geeft een meetwaarde die is gecorrigeerd voor de niet-lineaire respons van het schuim. Deze lineariteitscorrectie is meestal klein, in de orde van een standaardafwijking. De belangrijkste voordelen van de signaalverwerking zijn minder meetonzekerheid, minder werk en foutkans voor de inspecteur, en minder benodigde afdrukken om de nauwkeurigheid te waarborgen. Omdat elke tapekwaliteit in werkelijkheid over een groter bereik werkt dan het etiket aangeeft, kan met geschikte correctiefactoren X-Coarse ook in het nominale Coarse-bereik worden gebruikt, en omgekeerd.
Hoe interessant de verbeterde profielhoogte-informatie ook is, het oppervlak van 31 mm2 van de afdruk bevat nog meer gegevens over het oppervlak. Digitale beeldvorming maakt belangrijke nieuwe gegevens beschikbaar.
Een eigenschap van de band die verband houdt met zijn vermogen om oppervlakken na te bootsen, is de toename van de optische transmissie van de band wanneer deze wordt samengedrukt. De transmissie van licht is evenredig met de mate van compressie. Een foto van een stuk replicatape met achtergrondverlichting laat lichte gebieden van hogere compressie (pieken) en donkere gebieden van lagere compressie (dalen) zien (fig. 7a).
Met dit transparantieprincipe kan het piekaantal worden bepaald door heldere plekken op de afdruk te tellen met een digitale beeldsensor. Deze helderheidsmetingen, elk ongeveer zo groot als de sonde van 5 micrometer van een tasterprofielmeter, komen overeen met diktemetingen die het oorspronkelijke oppervlakteprofiel weerspiegelen. Een processor met een geschikt algoritme kan pieken herkennen en de piekdichtheid per oppervlakte-eenheid bepalen: het aantal pieken per vierkante centimeter, of Pd, zoals gedefinieerd in ASME B46.15.
In tegenstelling tot tasterprofielmeters berekenen piektellers met replicatape echte tweedimensionale piekdichtheden, net als kwetsbare en dure interferometrische optische laboratoriumprofielmeters. Tasterprofielmeters meten slechts één lijn over een opgeruwd oppervlak. De meeste kenmerken die ze als pieken registreren, zijn eigenlijk piekschouders: de taster is over de flank in plaats van de top van de piek gegaan.
Een ander voordeel van deze beelden is dat elke meting op meer gegevens berust: 1.000.000 punten voor één replicatapemeting tegenover 5.000 punten voor één tasterscan van 2,5 cm. Bovendien gebeurt dit met een robuust veldinstrument dat met goedkope hardware gegevens over het oppervlak verzamelt die vergelijkbaar zijn met gegevens van laboratoriuminstrumenten.
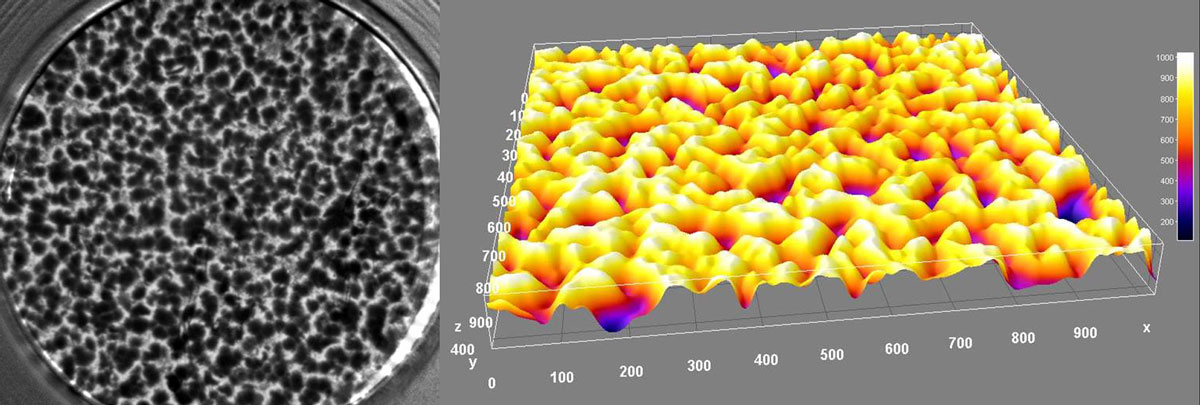
Meer parameters voor oppervlaktekarakterisering kunnen mogelijk worden afgeleid door de relatie tussen dikte en transparantie met 3D-weergavesoftware toe te passen op het intensiteitsbeeld. Dit levert driedimensionale kaarten van het gestraalde staaloppervlak op tegen veel lagere kosten dan met interferometrische profielmeters (fig. 7b).
Hoewel piekhoogte en aantal pieken factoren zijn in de langetermijnhechting van coatings, dragen beide bij tot een meer fundamentele onderliggende parameter: ontwikkeld oppervlak6, of Sdr.
Op basis van 3D-beelden kan de toename van het oppervlak als gevolg van een straalbewerking worden gemeten. Sdr is een 3D-veldparameter die een functionele correlatie geeft met de toepassingstechniek door coatingspecialisten een rugositeitswaarde te geven - de extra oppervlakte die door het stralen wordt gecreëerd als procentuele toename (werkelijke oppervlakte / x-y oppervlakte)7.
Een eenvoudig en goedkoop draagbaar apparaat dat gebruik maakt van dikte- en beeldsensoren kan replicatape karakteriseren en beelden en statistieken van het oorspronkelijke oppervlak genereren. Deze parameters omvatten:
H - Het gemiddelde van de maximale piek-dal afstanden verkregen door met een micrometer of een diktesensor de dikte van het replicatape te meten.
HL - Een nauwkeurigere piek-dal hoogtemeting aangepast voor niet-lineariteit van de band zonder dat het nodig is het gemiddelde van 2 of meer replica's te nemen. Deze methode heeft als bijkomend voordeel dat het bereik van elke kwaliteit replicatape kan worden uitgebreid.
Pd — piekdichtheid per oppervlakte-eenheid volgens ASME B46.1. Deze waarde wordt vaak gebruikt als indicator voor de beschikbare mechanische verankering van beschermende coatings.
Sdr - De Developed Interfacial Area Ratio uitgedrukt als het percentage extra oppervlakte dat door de textuur wordt bijgedragen in vergelijking met een ideaal vlak ter grootte van het meetgebied. Afbeeldingen - 2D en 3D renderings van het replicatape oppervlak voor documentatie doeleinden.
1ASTM D4417 “Standard Test Methods for Field Measurement of Surface Profile of Blast Cleaned Steel” (ASTM International, 100 Barr Harbor Drive, West Conshohocken, PA 19428)
2ISO 8503-5 “Preparation of steel substrates before application of paints and related products — Surface roughness characteristics of blast-cleaned steel substrates — Part 5: Replica tape method for the determination of the surface profile” (International Organization for Standardization (ISO), 1 rue de Varembé, Case postale 56, CH-1211, Geneva 20, Switzerland)
3NACE Standard RP0287-2002, “Field Measurement of Surface Profile of Abrasive Blast-Cleaned Steel Surfaces Using a Replica Tape”. (National Association of Corrosion Engineers (NACE), 1440 South Creek Dr., Houston, TX USA 77084-4906)
4Australian Standard AS 3894.5-2002, “Site testing of protective coatings, Method 5: Determination of surface profile”. (Standards Australia, GPO Box 476, Sydney NSW 2001 Australia)
5ASME B46.1-2009 “Surface Texture (Surface Roughness, Waviness, and Lay)” (The American Society of Mechanical Engineers, Three Park Avenue, New York, NY 10016-5990 USA)
6ISO 25178-2 “Geometrical product specifications (GPS) – Surface texture: Areal – Part 2: Terms, definitions and surface texture parameters” (International Organization for Standardization (ISO), 1 rue de Varembé, Case postale 56, CH-1211, Geneva 20, Switzerland)
7C.A. Brown and S. Siegmann, "Fundamental scales of adhesion and area-scale fractal analysis," International Journal of Machine Tools and Manufacture, 41 (2001) 1927-1933
iDe auteur dankt Leon Vandervalk van DeFelsko en Bob Stachnik van Testex voor hun hulp.

DAVID BEAMISH (1955–2019), voormalig president van DeFelsko Corporation, een in New York gevestigde fabrikant van draagbare coatingtestinstrumenten die wereldwijd worden verkocht. Hij had een diploma civiele techniek en meer dan 25 jaar ervaring met het ontwerpen, vervaardigen en vermarkten van deze instrumenten voor uiteenlopende internationale bedrijfstakken, waaronder industrieel schilderwerk, kwaliteitsinspectie en productie. Hij verzorgde opleidingsseminars en was actief lid van onder andere NACE, SSPC, ASTM en ISO.


