
Verschenen in: Canadian Finishing & Coating Mfg. Industrial Paint & Powder Magazine; Metal Finishing - Organic Finishing Guidebook
door David Beamish, DeFelsko Corporation
Bijgewerkt: 09/13/2021
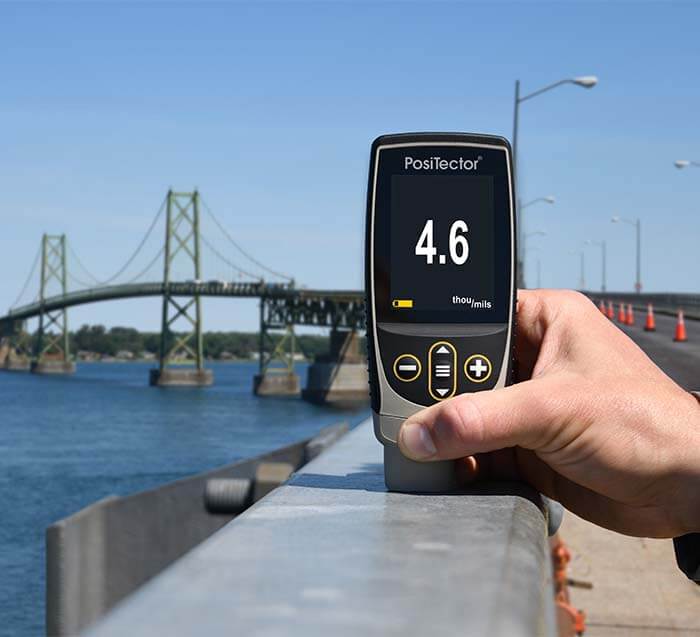
Laagdikte is een belangrijke variabele voor productkwaliteit, procesbeheersing en kostenbeheersing. Ze kan met veel verschillende instrumenten worden gemeten. Voor elk coatingproces is het nuttig te weten welke apparatuur voor verfdiktemeting beschikbaar is en hoe die wordt gebruikt.
Welke methode voor een bepaalde verf- of coatingmeting het meest geschikt is, wordt onder meer bepaald door het type coating, het substraatmateriaal, het diktebereik van de coating, de grootte en vorm van het onderdeel en de kosten van de apparatuur. Veelgebruikte meettechnieken voor uitgeharde organische lagen omvatten niet-destructieve methoden voor droge lagen, zoals magnetische, wervelstroom-, ultrasone of micrometermetingen, en ook destructieve methoden voor droge lagen, zoals dwarsdoorsnede- of gravimetrische (massa)metingen. Er zijn ook methoden beschikbaar om de dikte van verf en poedercoating te meten voordat de film is uitgehard.
Magnetische verfdiktemeters meten de dikte van niet-magnetische coatings op ferro-ondergronden niet-destructief. De meeste coatings op staal en ijzer worden zo gemeten. Deze meters gebruiken één van twee werkingsprincipes: magnetische lostrekkracht of magnetische/elektromagnetische inductie.
Verfdiktemeters met magnetische lostrekkracht gebruiken een permanente magneet, een gekalibreerde veer en een schaalverdeling. De magneet en het magnetische staal trekken elkaar aan. Hoe dikker de coating ertussen, hoe gemakkelijker de magneet kan worden losgetrokken. De verf- en laagdikte wordt bepaald door deze lostrekkracht te meten. Dunnere coatings geven een sterkere magnetische aantrekking dan dikkere coatings. Metingen zijn gevoelig voor oppervlakteruwheid, kromming, ondergronddikte en de samenstelling van de metaallegering.
Meters met magnetische lostrekkracht zijn robuust, eenvoudig, voordelig en draagbaar en vereisen doorgaans geen justering. Ze zijn een goed en goedkoop alternatief als de kwaliteitsdoelen slechts enkele metingen tijdens de productie vereisen.
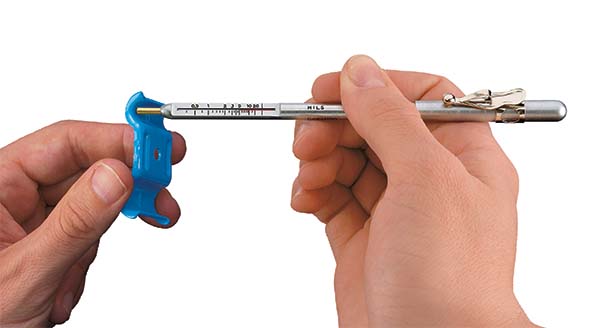
Verfdiktemeters met magnetische lostrekkracht zijn doorgaans penmodellen of modellen met een terugdraaiende wijzerplaat. Penmodellen (PosiPen in figuur 1) gebruiken een magneet op een schroefveer die loodrecht op het gecoate oppervlak werkt. De meeste hebben grote magneten en werken slechts in één of twee standen, waarbij de invloed van de zwaartekracht gedeeltelijk wordt gecompenseerd. Een nauwkeurigere versie gebruikt een kleine precisiemagneet voor kleine, hete of moeilijk bereikbare oppervlakken. Een drievoudige indicator garandeert nauwkeurige metingen met een tolerantie van ±10% wanneer de meter omlaag, omhoog of horizontaal wordt gehouden.
Modellen met een terugdraaiende wijzerplaat (PosiTest in figuur 2) zijn de gangbaarste meters met magnetische lostrekkracht. Een magneet aan het uiteinde van een scharnierende, uitgebalanceerde arm is verbonden met een gekalibreerde spiraalveer. Door de wijzerplaat met een vinger te draaien, neemt de veerkracht op de magneet toe totdat deze loskomt. De meters zijn eenvoudig te gebruiken en werken door hun uitgebalanceerde arm in elke stand, onafhankelijk van de zwaartekracht. Ze zijn veilig in explosieve omgevingen en worden vaak gebruikt door schildersbedrijven en kleine poedercoatingbedrijven. De gebruikelijke tolerantie is ±5%.
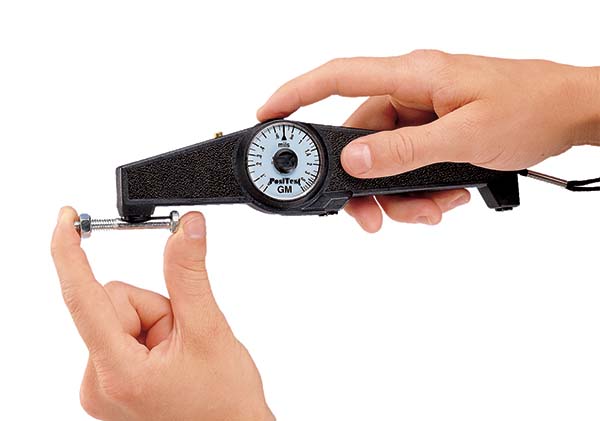
DeFelsko maakt 2 verfdiktemeters met magnetische lostrekkracht: de PosiPen en PosiTest.
Magnetische-inductieverfdiktemeters gebruiken een permanente magneet als bron van het magnetische veld. Een Hall-generator of magnetoweerstand detecteert de magnetische fluxdichtheid bij een magneetpool. Elektromagnetische-inductieverfdiktemeters gebruiken een wisselend magnetisch veld. Een magnetisch zachte, ferromagnetische staaf met een spoel van fijn draad wekt het veld op. Een tweede spoel detecteert veranderingen in de magnetische flux.
Deze elektronische verfdiktemeters meten de verandering van de magnetische fluxdichtheid aan het sondeoppervlak wanneer de sonde staal nadert. De fluxdichtheid hangt direct samen met de afstand tot het staal. Door haar te meten, kan de laagdikte worden bepaald.
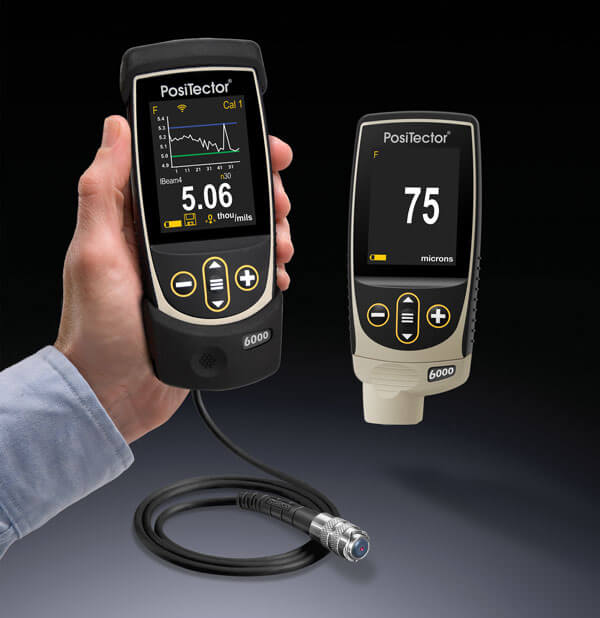
Elektronische magnetische laagdiktemeters (bijvoorbeeld PosiTector 6000 F Series en PosiTest DFT Ferrous) zijn er in verschillende vormen en maten. Een sonde met constante meetdruk geeft doorgaans consistente resultaten, onafhankelijk van de gebruiker. De verfdikte in mils verschijnt op een lcd-scherm. Extra functies kunnen meetresultaten opslaan, direct analyseren en voor verder onderzoek naar een printer of computer sturen. De gebruikelijke tolerantie is ±1%.
Volg voor de nauwkeurigste resultaten zorgvuldig de instructies van de fabrikant. Genormeerde testmethoden staan in ASTM D 1186, D 7091-05, ISO 2178 en ISO 2808.
Wervelstroomtechnieken meten niet-geleidende coatings op non-ferrometalen niet-destructief. Een spoel van fijn draad met hoogfrequente wisselstroom (boven 1 MHz) wekt bij het sondeoppervlak een wisselend magnetisch veld op. Als de laagdiktesonde een geleidend oppervlak nadert, ontstaan daarin wervelstromen. De eigenschappen van de ondergrond en de afstand tussen sonde en ondergrond, oftewel de laagdikte, beïnvloeden de sterkte ervan. De wervelstromen wekken een tegengesteld elektromagnetisch veld op dat door de opwekspoel of een tweede, aangrenzende spoel wordt gedetecteerd.
Wervelstroomlaagdiktemeters (bijvoorbeeld PosiTector 6000 N Series) zien eruit en werken zoals elektronische magnetische meters. Ze meten verf- en laagdikte op alle non-ferrometalen, doorgaans met een sonde met constante meetdruk en een lcd-scherm. Extra functies kunnen meetresultaten opslaan, direct analyseren en voor verder onderzoek naar een printer of computer sturen. De gebruikelijke tolerantie is ±1%. De meting is gevoelig voor oppervlakteruwheid, kromming, ondergronddikte, metaalsoort en afstand tot een rand.
Genormeerde methoden voor de toepassing en uitvoering van deze test staan in ASTM B244, ASTM D1400, D7091 en ISO 2360.
Moderne verfdiktemeters combineren vaak het magnetische en wervelstroomprincipe in één apparaat (bijvoorbeeld PosiTector 6000 FN en PosiTest DFT Combo). Sommige schakelen afhankelijk van de ondergrond automatisch tussen de principes en vereenvoudigen zo het meten van de meeste coatings op elk metaal. Deze combinatiemeters zijn populair bij schilders en poedercoaters.
De ultrasone puls-echotechniek van verfdiktemeters (bijvoorbeeld PosiTector 200) meet de laagdikte op niet-metalen ondergronden zoals kunststof en hout zonder de coating te beschadigen.
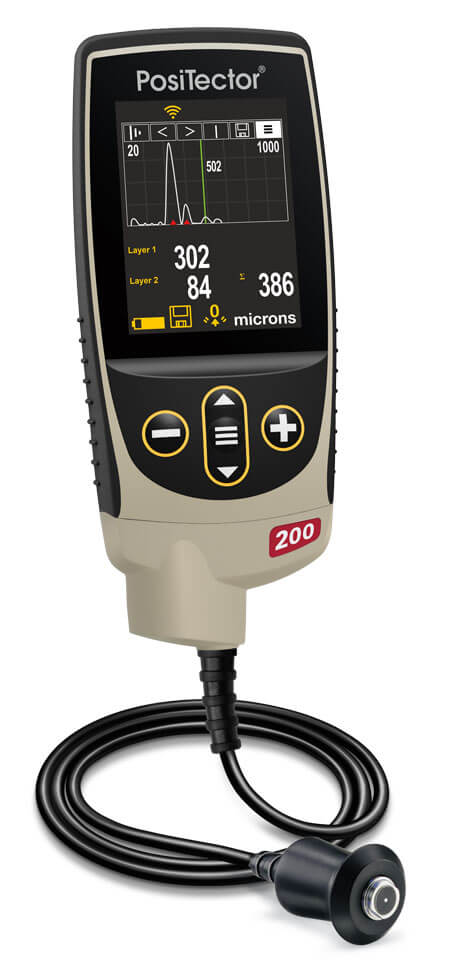
De sonde van de verfmeter bevat een ultrasone transducer die een puls door de coating stuurt. De puls reflecteert terug van het substraat naar de transducer en wordt omgezet in een hoogfrequent elektrisch signaal. De echogolfvorm wordt gedigitaliseerd en geanalyseerd om de dikte van de coating te bepalen. In sommige gevallen kunnen afzonderlijke lagen in een meerlagensysteem worden gemeten.
De gebruikelijke tolerantie voor dit apparaat is ±3%. Genormeerde methoden voor de toepassing en uitvoering van deze test staan in ASTM D6132.
Lees voor meer informatie over ultrasone verfdiktemeters “Ultrasone laagdiktemeters gebruiken”.
Micrometers worden soms gebruikt om de dikte van coatings te controleren. Ze hebben het voordeel dat ze elke combinatie van coating en substraat kunnen meten, maar het nadeel dat ze toegang tot het kale substraat vereisen. Het vereiste om zowel het oppervlak van de coating als de onderkant van het substraat aan te raken kan beperkend zijn en ze zijn vaak niet gevoelig genoeg om dunne coatings te meten.
Er moeten twee metingen worden verricht: één met en één zonder coating. Het verschil tussen de twee metingen, het hoogteverschil, is de coatingdikte. Op ruwe oppervlakken meten micrometers de laagdikte boven de hoogste piek.
Bij één destructieve methode wordt het gecoate onderdeel doorgesneden en de laagdikte microscopisch op de dwarsdoorsnede gemeten. Een andere methode gebruikt een microscoop met schaalverdeling om een geometrische snede door de droge coating te bekijken. Een speciaal snijgereedschap maakt een kleine, nauwkeurige V-groef door de coating tot in de ondergrond. Er zijn instrumenten verkrijgbaar met snijpunten en een verlichte loep met schaalverdeling.
Deze destructieve methode is eenvoudig te begrijpen, maar biedt ruimte voor meetfouten. Het voorbereiden van het monster en interpreteren van de resultaten vergt vaardigheid. Het uitlijnen van het meetraster op een grillig of onduidelijk grensvlak kan onnauwkeurigheid veroorzaken, vooral tussen verschillende gebruikers. De methode wordt gebruikt als voordelige niet-destructieve methoden niet mogelijk zijn of om hun resultaten te bevestigen. ASTM D 4138 beschrijft een genormeerde methode voor dit meetsysteem.
Door de massa en de oppervlakte van de coating te meten, kan de dikte worden bepaald. De eenvoudigste methode is om het onderdeel voor en na de coating te wegen. Zodra de massa en de oppervlakte zijn bepaald, wordt de dikte berekend met behulp van de volgende vergelijking:

waarin T de dikte in micrometers is, m de massa van de coating in milligram, A de geteste oppervlakte in vierkante centimeter en d de dichtheid in gram per kubieke centimeter.
Het is moeilijk om de massa van de coating in verband te brengen met de dikte wanneer het substraat ruw is of de coating ongelijkmatig. Laboratoria zijn het best uitgerust voor deze tijdrovende en vaak destructieve methode.
Natte-laagdiktemeters helpen bepalen hoeveel materiaal nat moet worden aangebracht om een bepaalde droge-laagdikte te bereiken, mits het volumepercentage vaste stof bekend is. Zij meten alle soorten natte organische coatings, zoals verf, vernis en lak op vlakke of gebogen gladde oppervlakken.
Het meten van de natte laagdikte tijdens het aanbrengen identificeert de noodzaak van onmiddellijke correctie en aanpassing door de applicateur. Correctie van de film na droging of chemische uitharding vergt kostbare extra arbeidstijd, kan leiden tot verontreiniging van de film, en kan hechtingsproblemen en problemen met de integriteit van het coatingsysteem veroorzaken.
De vergelijkingen voor het bepalen van de juiste natte-laagdikte (WFT), zowel met als zonder verdunner, zijn als volgt:
Zonder verdunner:

Met verdunner:

De natte laagdikte wordt meestal met een kam of meetwiel gemeten. Een natte-laagdiktekam is een vlak plaatje van aluminium, kunststof of roestvrij staal met gekalibreerde inkepingen langs de zijden. Plaats de kam direct na het coaten haaks en stevig op het oppervlak en neem hem weer weg. De natte laagdikte ligt tussen de hoogste meetwaarde waarvan de tand met verf bedekt is en de eerstvolgende hogere meetwaarde waarvan de tand schoon is. Deze meters zijn niet nauwkeurig of fijngevoelig, maar geven een bruikbare benadering als de afmetingen en vorm van het object nauwkeurigere methoden verhinderen (ASTM D1212).
Gebruik de meter op gladde oppervlakken zonder onregelmatigheden, in de lengterichting van gebogen oppervlakken en niet dwars erop. Bij sneldrogende coatings levert een natte-laagdiktemeter onnauwkeurige resultaten. ASTM D4414 beschrijft een genormeerde meetmethode met meters met inkepingen.
Een nattelaagwiel (excentrische rol) bestaat uit drie schijven. Het wiel wordt door de natte laag gerold totdat de middelste schijf de laag raakt. Het contactpunt geeft de nattelaagdikte aan. Poedercoatings kunnen vóór uitharding worden gemeten met een eenvoudige handkam of een ultrasone meter. Een meetkam voor niet-uitgeharde poedercoatings werkt ongeveer hetzelfde als een nattelaagdiktemeter. De kam wordt door de poederlaag getrokken. De dikte ligt tussen de hoogste genummerde tand die een spoor achterlaat en waaraan poeder kleeft, en de eerstvolgende hogere tand die geen spoor achterlaat en waaraan geen poeder kleeft. Deze meters zijn relatief goedkoop en worden vervaardigd met een tolerantie van ±5 µm. Ze zijn alleen geschikt als indicatie, omdat de laagdikte na het vloeien tijdens de uitharding kan veranderen. De sporen die de meter achterlaat, kunnen de eigenschappen van de uitgeharde laag beïnvloeden.
Een ultrasoon instrument, zoals de PosiTest PC, kan op gladde metalen oppervlakken niet-destructief de dikte van niet-uitgehard poeder meten om de dikte van de uitgeharde laag te voorspellen. De sonde wordt op korte afstand van het te meten oppervlak gehouden en de meetwaarde verschijnt op het LCD-scherm van het instrument. De opgegeven nauwkeurigheid bedraagt ±5 µm, op basis van TGIC-vrij polyesterpoeder.

Laagdiktemeters worden gekalibreerd op diktestandaarden met bekende dikte. Er zijn veel aanbieders, maar controleer of de standaarden herleidbaar zijn naar een nationaal metrologisch instituut zoals NIST (National Institute of Standards & Technology). De standaarden moeten bovendien minstens viermaal zo nauwkeurig zijn als de meter die ermee wordt gekalibreerd. Regelmatige controle met deze standaarden verifieert de werking van de meter. Voldoen de meetwaarden niet aan de nauwkeurigheidsspecificaties, dan moet de meter worden gejusteerd of gerepareerd en vervolgens opnieuw gekalibreerd.
Laagdikte heeft grote invloed op kosten en kwaliteit. Routinematig meten hoort daarom bij elk coatingproces. De juiste verfdiktemeter hangt af van het laagdiktebereik, de vorm en het materiaal van de ondergrond, de instrumentkosten en hoe belangrijk een nauwkeurige meting is.

DAVID BEAMISH (1955–2019), voormalig directeur van DeFelsko Corporation, een in New York gevestigde fabrikant van draagbare coatinginspectie-instrumenten die wereldwijd worden verkocht. Hij had een diploma civiele techniek en meer dan 25 jaar ervaring met het ontwerpen, produceren en op de markt brengen van deze instrumenten in uiteenlopende internationale sectoren, waaronder industrieel schilderwerk, kwaliteitsinspectie en productie. Hij gaf trainingen en was actief lid van onder meer NACE, SSPC, ASTM en ISO.


