Dit artikel beoordeelt methoden voor het meten van oppervlakteprofielen die met aangedreven gereedschap worden gemaakt: pneumatische naaldbikhamers, borstelreinigers en roto-peenontschalers. De nadruk ligt op het gebruik van replicatape en de mogelijkheid om profielen van verschillende oppervlakken te karakteriseren met een digitale replicatapelezer met 3D-beeldvorming. Meer specifiek onderzoekt dit artikel of de meetmethoden in ASTM D4417 geschikt zijn voor het meten van met aangedreven gereedschap gemaakte profielen.
NAVSEA definieert handbediend aangedreven gereedschap als draagbare automatische apparaten voor oppervlaktevoorbereiding, die in drie basiscategorieën kunnen worden onderverdeeld:
Hoewel er veel normen bestaan voor het meten van oppervlakteprofielen die ontstaan bij het stralen van stalen oppervlakken, is er weinig onderzoek of advies beschikbaar voor het meten van profielen die met aangedreven gereedschap worden gemaakt.
Dit artikel onderzoekt drie gangbare meetmethoden voor het bepalen van oppervlakteprofielparameters en beoordeelt hun effectiviteit op met aangedreven gereedschap voorbereide oppervlakken: veermicrometers met replicatape, dieptemicrometers en ruwheidsmeters met tastnaald. Voor dit onderzoek werden profielen onderzocht die met pneumatische naaldbikhamers, borstelreinigers en roto-peenontschalers op stalen testpanelen waren gemaakt.
Er wordt gekeken hoe effectief elke meetmethode de profielen kan meten die met elk van de drie soorten aangedreven gereedschap zijn gemaakt, en of bepaalde gereedschappen profielkenmerken opleveren die het meten bemoeilijken. Door de gegevens te beoordelen, de resultaten in grafieken weer te geven en 3D-oppervlaktebeelden te gebruiken, wordt uiteindelijk aanbevolen welke meetmethode het meest geschikt is.
Oppervlaktevoorbereiding heeft rechtstreeks invloed op de prestaties van beschermende coatingsystemen. Het is essentieel dat een oppervlak vrij is van roest en walshuid, en van oppervlakteverontreinigingen zoals vuil, olie, oplosbare zouten en vet. Even belangrijk is het oppervlakteprofiel, waarvan de kenmerken bijdragen aan de levensduur en hechtsterkte van de coating. Het beoordelen van het oppervlakteprofiel is daarom een essentiële stap.
Aangedreven gereedschap wordt vaak gebruikt om stalen oppervlakken te reinigen voordat beschermende coatings worden aangebracht. Het profiel van gestraalde oppervlakken wordt doorgaans gemeten met replicatape, dieptemicrometers of draagbare ruwheidsmeters met tastnaald. Coatingspecialisten weten echter vaak niet zeker welke methode het meest geschikt is voor profielen die worden gemaakt met aangedreven gereedschap, zoals pneumatische naaldbikhamers, borstelreinigers en roto-peenontschalers.
De inslag van straalmiddel veroorzaakt complexe, willekeurige patronen op het oppervlak. Oppervlakteprofielen die met aangedreven gereedschap worden gemaakt, vertonen daarentegen herhalende patronen die een correcte meting van de piek-dalhoogte en piekdichtheid bemoeilijken.
In een artikel uit februari 2015 liet D. Beamish2 zien hoe replicatape kan worden gebruikt om belangrijke oppervlakteprofielparameters van gestraalde stalen oppervlakken te bepalen, en bracht hij deze parameters in verband met de hechtsterkte bij lostrekken. Het artikel besprak met name dat metingen met replicatape aanzienlijk meer informatie opleveren dan andere meetmethoden. Zo konden de piekdichtheid (Pd) en de ontwikkelde oppervlakteverhouding (Sdr) worden bepaald, die rechtstreeks correleerden met de hechtsterkte bij lostrekken. Verder werd aangetoond dat de met replicatape gemeten oppervlakteparameters sterk correleerden met gevestigde meettechnieken voor gestraalde profielen, zoals confocale microscopie en tastnaaldprofilometrie. Dit artikel bouwt voort op die analyse en onderzoekt of replicatape geschikt is om niet alleen oppervlakteparameters van gestraalde profielen te meten, maar ook het oppervlakteprofiel van uiteenlopende met aangedreven gereedschap voorbereide oppervlakken.
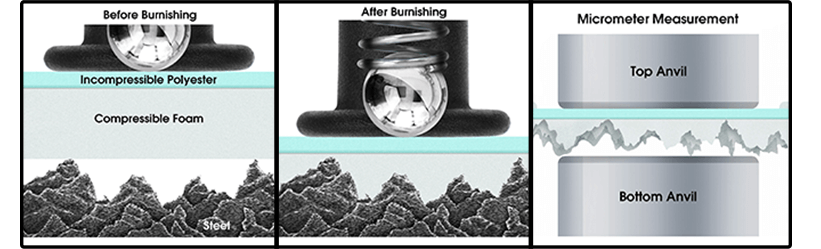
Replicatape wordt sinds de jaren 1960 gebruikt om het oppervlakteprofiel van gestraald staal te meten. Replicatape wordt veel gebruikt in de coatingindustrie en bestaat uit een laag samendrukbaar kunststofschuim op een niet-samendrukbare polyester drager met een zeer uniforme dikte van 2 mils ± 0,2 mils (50,8 micron ± 5 micron). De schuimdikte hangt af van de tapegraad. Replicatape is verkrijgbaar in twee uitvoeringen, regulier en optisch, en twee graden, Coarse en X-Coarse. Voor de meeste toepassingen volstaat reguliere replicatape. De optische uitvoering wordt gebruikt om 3D-beelden van het tapeoppervlak te maken. De twee tapegraden zijn Coarse, voor profielen van 0,8–2,5 mils (20 tot 64 µm), en X-Coarse, voor profielen van 1,5–4,5 mils (38 tot 115 µm).
Wanneer het schuim tegen een opgeruwd stalen oppervlak wordt gedrukt, vormt het een afdruk, of omgekeerde replica, van het oppervlak. Het schuim kan worden samengedrukt tot ongeveer 25% van zijn oorspronkelijke dikte. Wanneer de hoogste pieken op het oorspronkelijke oppervlak tot tegen de polyester drager drukken, wordt het volledig samengedrukte schuim daarom zijwaarts verplaatst. Op dezelfde manier vormen de diepste dalen in het oorspronkelijke oppervlak de hoogste pieken in de replica.
Door de samengedrukte tape tussen de meetvlakken van een veermicrometer, zoals de PosiTector RTR H, te plaatsen en de dikte van de niet-samendrukbare polyester drager (2 mils / 50 µm) af te trekken, wordt een maat verkregen voor het gemiddelde maximale piek-dalprofiel van de oppervlakteruwheid (fig. 1).

Deze methode voor oppervlaktemeting is robuust, relatief eenvoudig, goedkoop, en stelt de gebruiker in staat een fysieke replica van het te beoordelen oppervlak te behouden. Het is een van de meest gebruikte manieren om de piek-dalhoogte van gestraalde oppervlakken te bepalen in de coatingindustrie.
Replicatape biedt extra voordelen ten opzichte van andere meetmethoden doordat het oppervlakteprofiel over een tweedimensionaal gebied wordt gemeten, in plaats van op één punt of langs een rechte lijn. De spitse sondetip van een dieptemicrometer meet op één punt met een straal van ongeveer 0,05 mm (50 micron), voor een bemonsteringsoppervlak van 0,007 mm2. De gebruikelijke meetlijn van een ruwheidsmeter met tastnaald is 12,5 mm lang en 4 micron breed, met een totaal meetoppervlak van 0,05 mm2. Het meetoppervlak van replicatape is 31 mm2. Dit is ongeveer 258 keer zo groot als het meetoppervlak van een ruwheidsmeter met tastnaald en ongeveer 4.400 keer zo groot als dat van de dieptemicrometer. Bovendien kunnen met een instrument zoals de PosiTector RTR 3D digitale beelden van aangedrukte replicatape worden omgezet in 3D-beelden van oppervlakteprofielen. Daarmee kan de gebruiker het oppervlak visueel beoordelen voordat de coating wordt aangebracht.
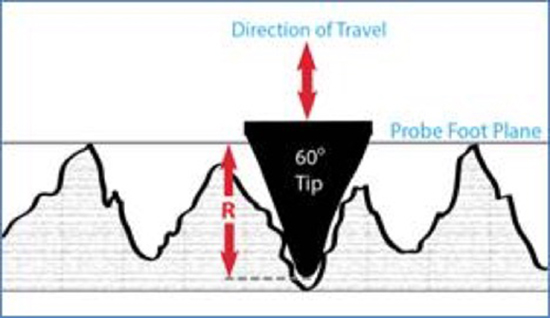
Een dieptemicrometer, zoals de PosiTector SPG, heeft een vlakke voet die op de pieken van het oppervlakteprofiel rust en een in die voet gemonteerde, veerbelaste sondetip die in de dalen van het profiel zakt. De vlakke voet rust op de hoogste pieken. Elke meting is daarom de afstand tussen de hoogste plaatselijke pieken en het specifieke dal waarin de tip is gezakt, zoals weergegeven in figuur 2. Dieptemicrometers hebben als voordeel dat ze profielhoogten kunnen meten die buiten het bereik van veel andere instrumenten vallen.
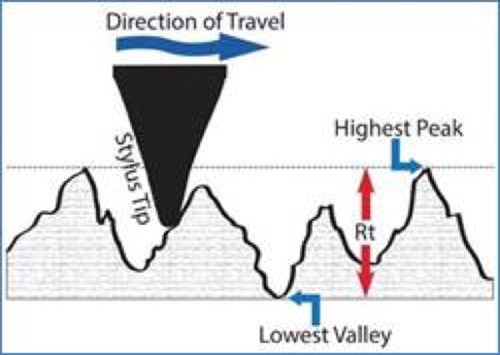
Een draagbare ruwheidsmeter met tastnaald trekt de tastnaald met constante snelheid over een oppervlak en registreert de op- en neergaande bewegingen om Rt te bepalen: de verticale afstand tussen de hoogste piek en het laagste dal binnen een bepaalde evaluatielengte. Het instrument meet en registreert de verticale verplaatsing van de tastnaald terwijl deze over het oppervlak beweegt, zoals weergegeven in figuur 3.
Gewoonlijk wordt een vooraf bepaalde evaluatielengte verdeeld in 7 bemonsteringslengtes. Het instrument meet de piek-dalhoogte Ry binnen elke sectie, waarbij de eerste en laatste sectie buiten beschouwing worden gelaten. Het gemiddelde van de resterende Ry-waarden wordt gebruikt om Rz te berekenen. In dit onderzoek is Rz gelijk aan RzDIN: het gemiddelde van de afstanden tussen de hoogste piek en het laagste dal binnen elke bemonsteringslengte, volgens ASME Y14.36M7.
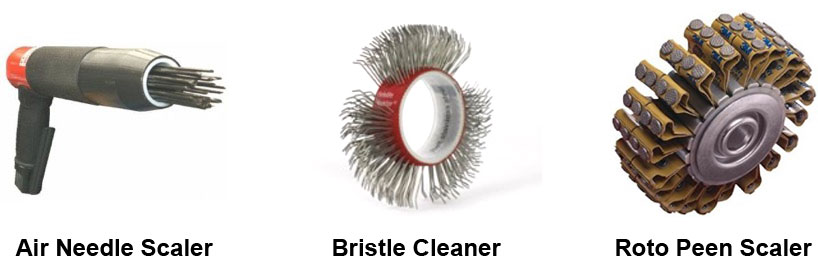
Twaalf stalen platen werden voorbereid met drie verschillende soorten aangedreven gereedschap: een pneumatische naaldbikhamer, een borstelreiniger en een roto-peenontschaler, weergegeven in fig. 4. Binnen elke groep kregen de panelen de nummers 1 tot en met 4.
De volgende panelen werden geëvalueerd:
De oppervlakteprofielen op de panelen werden geëvalueerd met de volgende drie instrumenten:
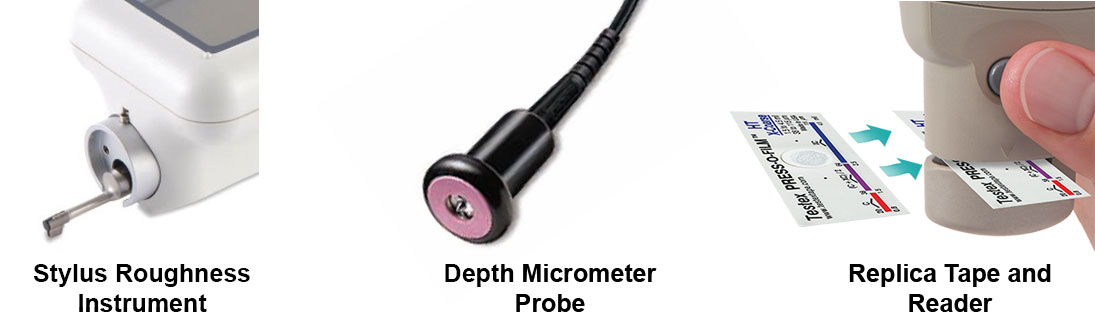
Met elk instrument werd op de volgende manier getest:
1. Met een draagbare ruwheidsmeter met tastnaald werden Rz en Rpc voor elk paneel bepaald. Op 5 locaties op elk paneel werden drie profielmetingen uitgevoerd. Elke profielmeting had een evaluatielengte van 12,5 mm en een bemonsteringslengte van 2,5 mm.
a. De meetlocaties zijn weergegeven in diagram 1. Bij de met een borstelreiniger voorbereide panelen lopen de profielmetingen 2 & 4 in de voorkeursrichting, terwijl de profielmetingen 1, 3 en 5 daar dwars op staan. Bij de met een roto-peenontschaler voorbereide panelen staan de profielmetingen 2 & 4 dwars op de voorkeursrichting en lopen de profielmetingen 1, 3 en 5 in die richting.

2. Met een digitale dieptemicrometer werd Rt bepaald. Op 5 locaties op elk paneel werden 10 metingen uitgevoerd, in totaal 50 metingen per paneel. Volgens D4417 werden per locatie 10 metingen uitgevoerd. Dit onderzoek gebruikte 5 locaties; de maximumwaarden van de 10 metingen op elk van die 5 locaties werden vastgelegd en gemiddeld. Ook het gemiddelde van de 50 afzonderlijke metingen werd vastgelegd. De meetlocaties zijn weergegeven in diagram 2:

3. Een digitale replicatapelezer met beeldvorming gebruikte replicatape om HL en Pd te meten. Per paneel werden vier afdrukken gemaakt. Drie werden gemaakt met reguliere replicatape (Coarse en/of X-Coarse) en één met optische replicatape. De meetlocaties zijn weergegeven in diagram 3:

1. In de resultaten waren patronen zichtbaar. Op beelden van de oppervlakken waren gerichte groeven te zien bij de met een borstelreiniger en roto-peenontschaler voorbereide oppervlakken. De metingen met de ruwheidsmeter met tastnaald in deze voorkeursrichting en dwars daarop bevestigden duidelijke verschillen in de oppervlakteparameters. Verder toonden beelden van de met een pneumatische naaldbikhamer voorbereide oppervlakken weinig afzonderlijke pieken en dalen. Dit leidde tot het vermoeden dat de dieptemicrometer de werkelijke piek-dalhoogten mogelijk niet goed had vastgelegd. De hypothese was dat aangepaste meettechnieken die rekening houden met de voorkeursrichting/piekdichtheid de resultaten zouden verbeteren:
a. De met een borstelreiniger/roto-peenontschaler voorbereide panelen vertoonden een voorkeursrichting die het meten met draagbare ruwheidsmeters met tastnaald bemoeilijkte. Een draagbare ruwheidsmeter met tastnaald is mogelijk niet geschikt omdat de meetwaarden afhankelijk zijn van die voorkeursrichting. De oorspronkelijke specificaties (D7127) voor het meten van met aangedreven gereedschap gereinigde oppervlakken houden geen rekening met de voorkeursrichting en/of piekdichtheid. Dit kan leiden tot te laag of te hoog gerapporteerde oppervlakteprofielwaarden. Om zinvolle resultaten te verkrijgen, moet de testmethode worden aangepast zodat metingen in de voorkeursrichting buiten beschouwing worden gelaten.
b. De met een pneumatische naaldbikhamer voorbereide panelen bleken een zeer lage piekdichtheid (piekfrequentie) te hebben. Voorgesteld werd dat een groter aantal metingen met de dieptemicrometer zou kunnen helpen om rekening te houden met deze lagere frequentie en een nauwkeuriger resultaat op te leveren. Om deze hypothese te toetsen, werd een tweede testronde uitgevoerd met 20 metingen per meetplek op alle 5 locaties, in totaal 100 metingen per paneel. Het gemiddelde van de 5 maxima werd gerapporteerd.
2. De resultaten lieten zien dat replicatape kan worden gebruikt voor de profielen van alle drie de soorten aangedreven gereedschap. De resultaten van een digitale replicatapelezer werden niet significant beïnvloed door de voorkeursrichting en piekdichtheid die het meten met de andere instrumenten bemoeilijken. De testmethode hoefde niet te worden aangepast.
3. Uit de resultaten van de dieptemicrometer bleek dat het gebruik van het gemiddelde van de maxima voor de vijf locaties resultaten opleverde die beter overeenkwamen met de resultaten van de andere meetmethoden dan het gemiddelde van de 50 afzonderlijke metingen.
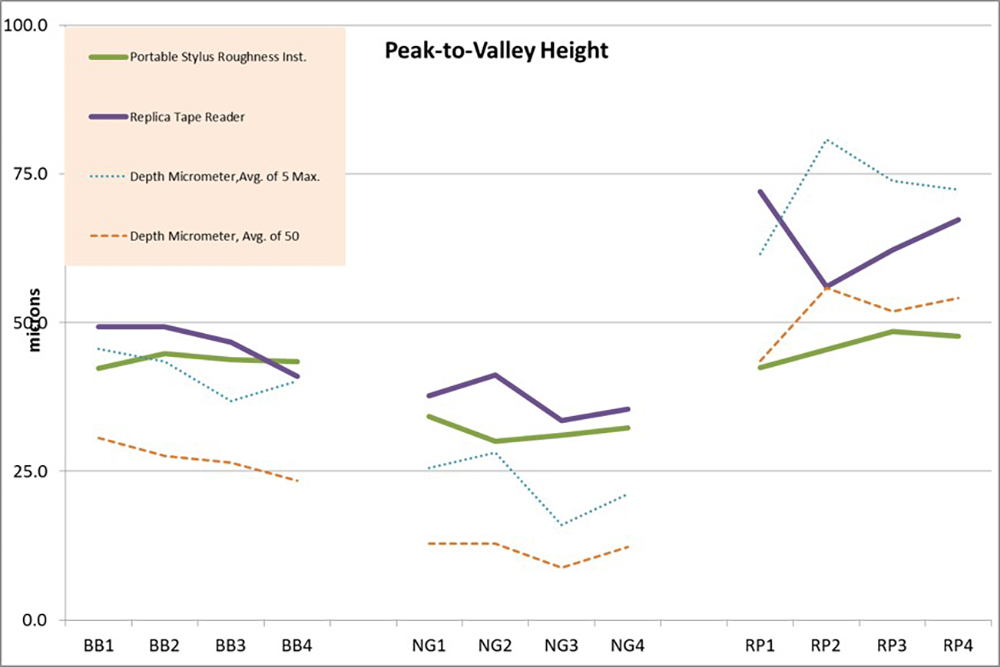
Grafiek 1 toont de eerste resultaten van de drie meetmethoden. De resultaten van de dieptemicrometer zijn zowel weergegeven als het gemiddelde van alle 50 metingen als het gemiddelde van de 5 maxima. De door het gereedschap veroorzaakte profielkenmerken bleken het meten met sommige meetinstrumenten te bemoeilijken en hun resultaten minder consistent te maken.
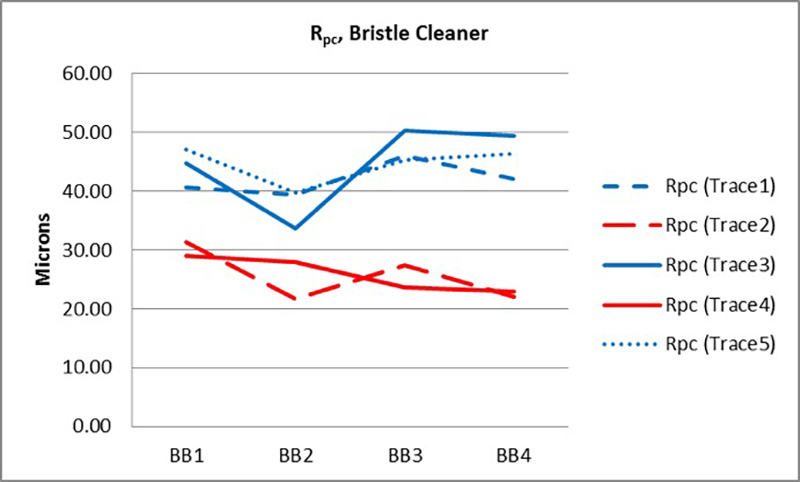
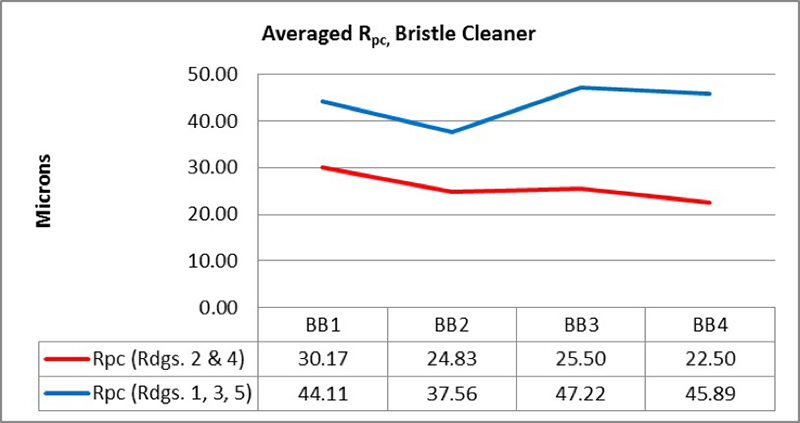
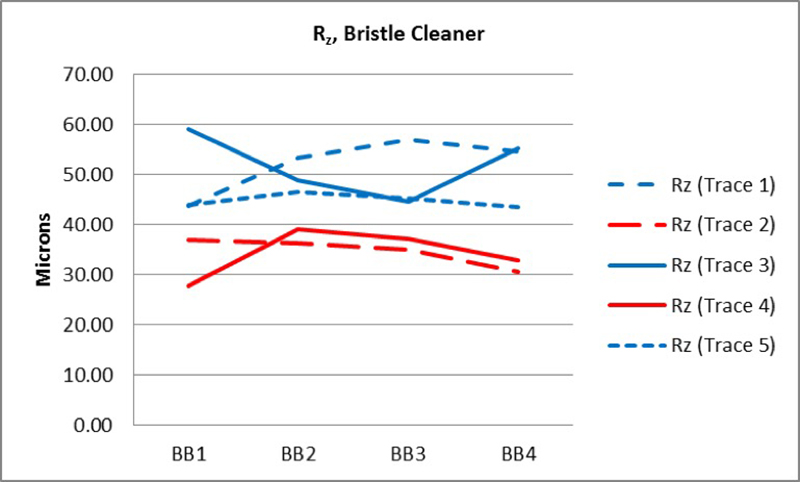
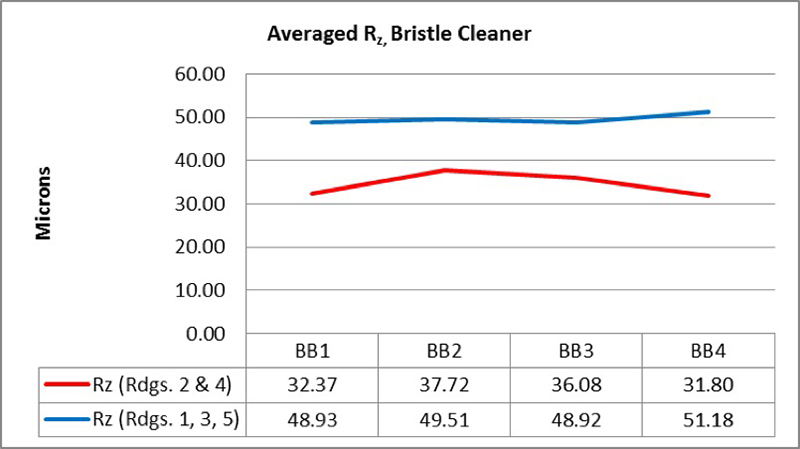
De onderstaande grafieken illustreren dit. Grafieken 2 en 4 tonen de afzonderlijke profielmetingen. Bij de met een borstelreiniger voorbereide panelen waren metingen 2 en 4 voor alle parameters consequent lager dan metingen 1, 3 en 5. Metingen 2 en 4 werden in de voorkeursrichting uitgevoerd (rood), terwijl metingen 1, 3 en 5 daar dwars op werden uitgevoerd (blauw). Grafieken 3 en 5 tonen het gemiddelde van alle profielmetingen in de voorkeursrichting en het gemiddelde van alle profielmetingen dwars daarop.
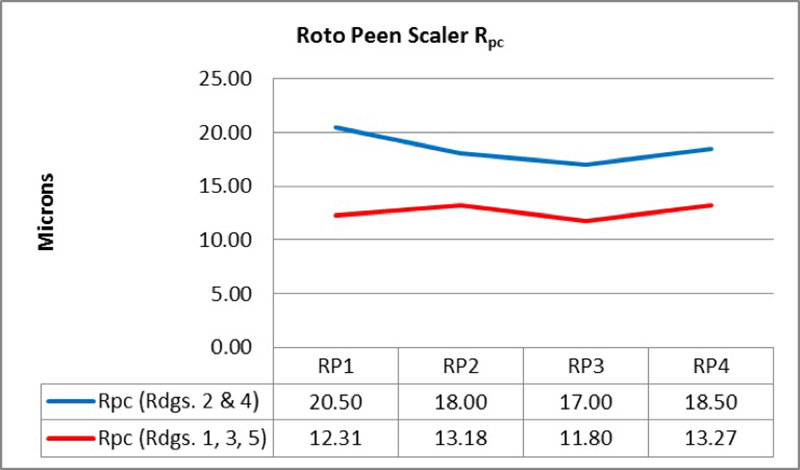
Bij de met een roto-peenontschaler voorbereide panelen worden de afzonderlijke profielmetingen weergegeven in grafieken 6 en 8. Metingen 2 en 4 waren voor alle parameters consequent hoger dan metingen 1, 3 en 5. Metingen 2 en 4 werden dwars op de voorkeursrichting uitgevoerd (blauw), terwijl metingen 1, 3 en 5 in de voorkeursrichting werden uitgevoerd (rood). Grafieken 7 en 9 tonen het gemiddelde van alle profielmetingen in de voorkeursrichting en het gemiddelde van alle profielmetingen dwars daarop.



Bij vergelijking van de piekdichtheden van de drie paneeltypen liet het met een pneumatische naaldbikhamer voorbereide paneel significant lagere meetwaarden zien dan de andere, zoals weergegeven in grafiek 10.
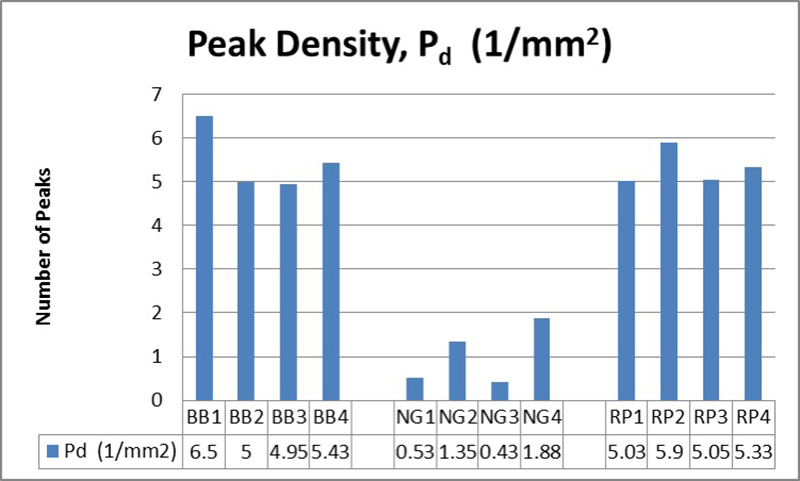
Vanwege de lagere dichtheden werd verondersteld dat de metingen van de dieptemicrometer nadelig zouden kunnen worden beïnvloed doordat het minder waarschijnlijk is dat het instrument in de laagste dalen wordt geplaatst.
Uit de eerste waarnemingen bij de vergelijking van de meetmethoden bleek dat replicatape op de met aangedreven gereedschap voorbereide oppervlakken het minst werd beïnvloed door factoren zoals de voorkeursrichting of het piekaantal.
Na afloop van de tests bleek uit de gegevensanalyse dat de resultaten van de draagbare ruwheidsmeter met tastnaald significant beïnvloed leken te worden door de voorkeursrichting van de panelen. Dit was vooral zichtbaar bij de met een borstelreiniger behandelde panelen en in mindere mate bij de met een roto-peenontschaler behandelde panelen.
Het eerste 3D-beeld hieronder, van een met een borstelreiniger voorbereid oppervlak (figuur 6), toont groeven van links naar rechts. Deze komen overeen met de richting waarin de borstelreiniger over het paneel is bewogen. Daarbij ontstaan dalen en/of pieken die globaal in die richting lopen. Het tweede 3D-beeld, van een met een roto-peenontschaler voorbereid oppervlak (figuur 7), toont vergelijkbare kenmerken.
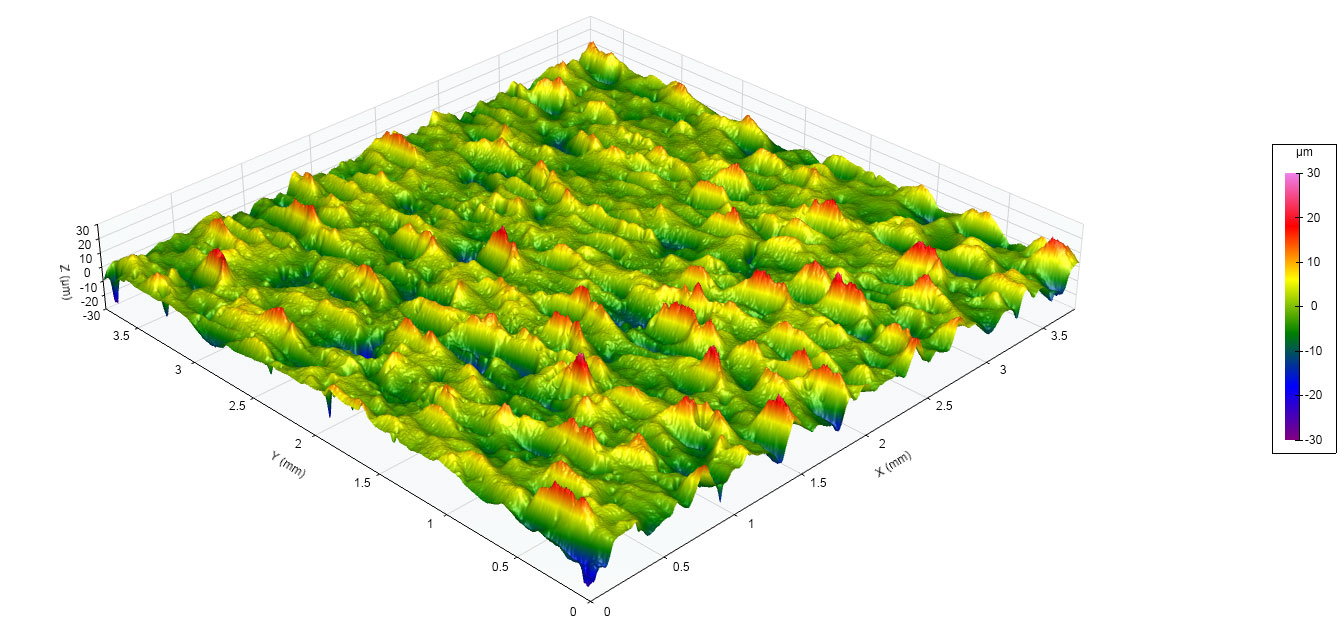

Om te bevestigen welk effect dit had op de resultaten van de ruwheidsmeter met tastnaald, werden aanvullende tests uitgevoerd op de met een borstelreiniger voorbereide panelen, met bijzondere aandacht voor de voorkeursrichting.
Bij dit aanvullende onderzoek werden vier metingen in de door de borstelreiniger veroorzaakte voorkeursrichting uitgevoerd en vier metingen dwars daarop. Vervolgens werden de twee waarden Rpc en Rz vergeleken tussen de horizontale en verticale metingen. De resultaten zijn hieronder weergegeven in grafieken 11 & 12:
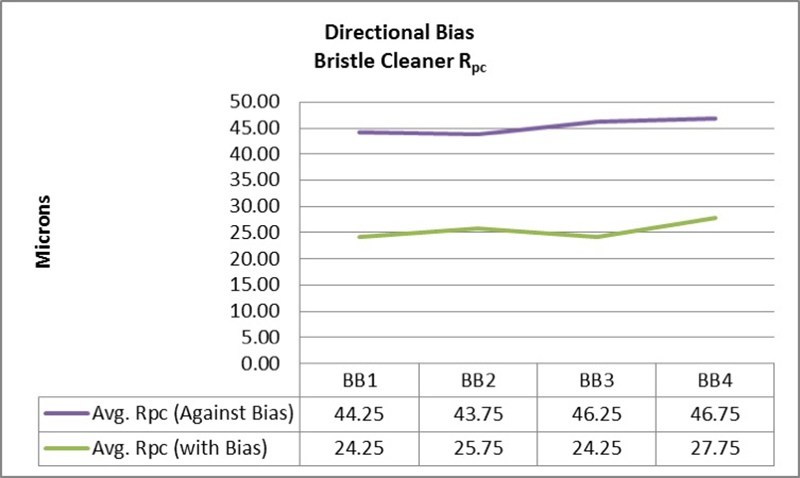
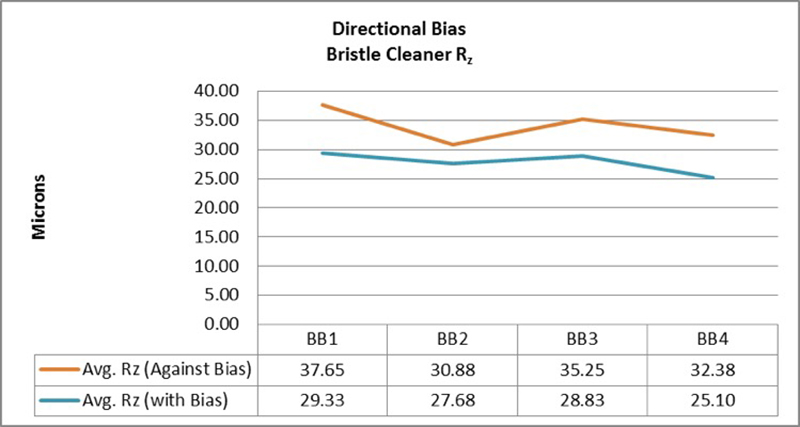
Metingen in de voorkeursrichting en dwars daarop leverden duidelijk verschillende resultaten op. Metingen met deze methode kunnen het oppervlak onjuist karakteriseren als de voorkeursrichting niet wordt meegenomen of niet bekend is. Dit kan leiden tot een onjuiste of ontoereikende coatingapplicatie. Metingen met replicatape of dieptemicrometers werden niet beïnvloed door de voorkeursrichting.
De gebruikershandleidingen van de borstelreiniger en de roto-peenontschaler werden geraadpleegd om na te gaan of deze methoden beschrijven om met de voorkeursrichting om te gaan. In geen van beide handleidingen werden specifieke instructies gevonden over de voorkeursrichting of het ontstaan van groeven in het oppervlak. Over oppervlaktebehandeling staat in de handleiding van de roto-peenontschaler: "Gebruik een cirkelvormige of heen en weer gaande beweging over het gehele gebied om een gelijkmatige dekking van de hamerbehandeling te garanderen."
Er zijn echter geen gebruiksinstructies of suggesties die het ontstaan van een voorkeursrichting aanpakken of voorkomen.
De meetresultaten lieten zien dat de met een pneumatische naaldbikhamer voorbereide panelen een lage piekdichtheid hadden vergeleken met de panelen die met de andere aangedreven gereedschappen waren voorbereid. Bij een lagere piekdichtheid is het voor de dieptemicrometer moeilijker de werkelijke piek-dalhoogte te vinden. Dat komt doordat de statistische kans kleiner is dat de punt van de micrometer precies in het laagste punt van het profiel terechtkomt. Als het instrument niet de laagste verdieping van het profiel vindt, zijn de resultaten onterecht laag. Hieronder toont figuur 8 een 3D-weergave van een met een pneumatische naaldbikhamer voorbereid oppervlak. Duidelijk is te zien dat het oppervlak weinig afzonderlijke pieken en/of dalen bevat en grotendeels afgerond en vlak lijkt.
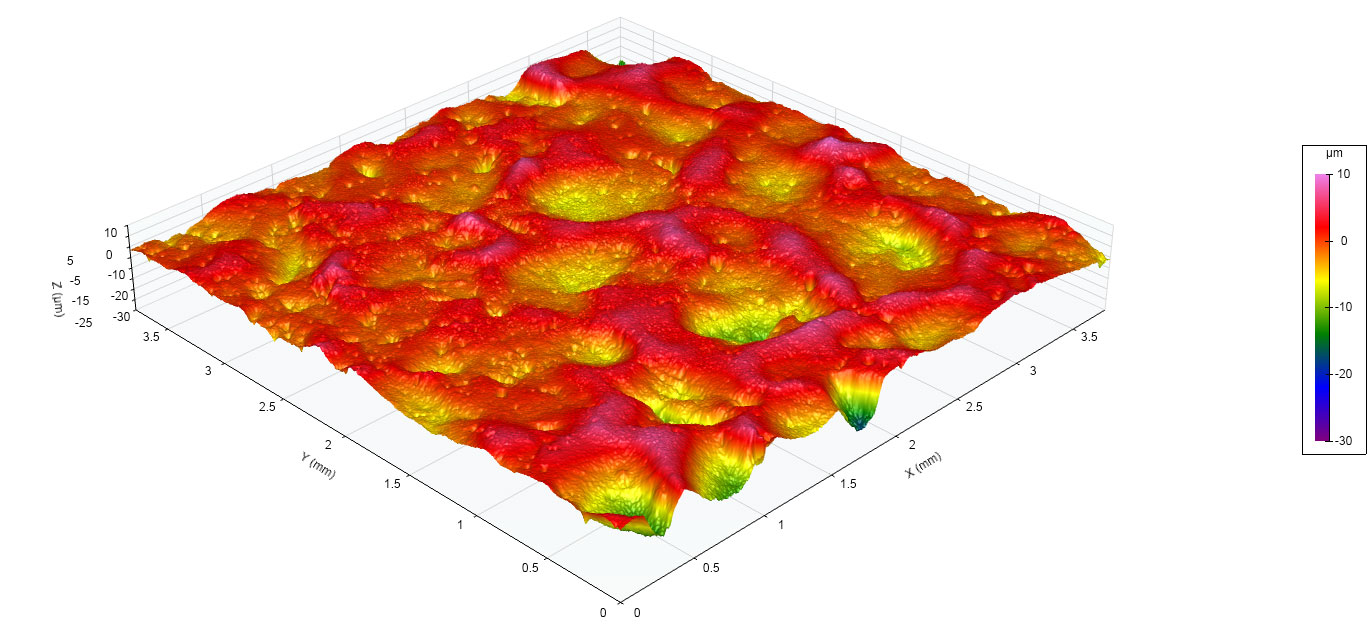
Nadat met digitale beeldvorming van replicatape lage piekdichtheden waren waargenomen, werd vastgesteld dat een groter aantal metingen met de dieptemicrometer nauwkeurigere piek-dalmetingen opleverde. Om deze hypothese te toetsen, werd het aantal metingen per meetplek verdubbeld tot 20, in totaal 100 metingen per paneel. Door het aantal metingen te verdubbelen, kwam het resultaat beter overeen met de resultaten van een ruwheidsmeter met tastnaald en replicatape, zoals weergegeven in grafiek 13.

Bij drie van de vier onderzochte panelen leidde een verdubbeling van het aantal dieptemicrometermetingen per meetplek tot waarden die sterker correleerden met de resultaten van de ruwheidsmeter met tastnaald en replicatape. Hoewel dit hier niet is onderzocht, kan een verdere verhoging van het aantal metingen per meetplek waarden opleveren die beter overeenkomen met andere methoden.
De hypothese is dat een ruwheidsmeter met tastnaald op vergelijkbare wijze wordt beïnvloed door een lagere piekdichtheid. Deze meet echter over een groter gebied dan de dieptemicrometer, en dat grotere meetgebied kan voldoende zijn om de hoogste piek en het laagste dal vast te leggen. Hoe dan ook is de kans om de werkelijke maximale piek-dalprofielhoogte te vinden op met een pneumatische naaldbikhamer voorbereide oppervlakken kleiner, eenvoudigweg doordat er minder afzonderlijke pieken en dalen zijn.
Metingen met replicatape werden niet beïnvloed door de voorkeursrichting of piekdichtheid, in tegenstelling tot metingen met andere meetmethoden. Deze methode leverde consistente resultaten op voor alle drie de met aangedreven gereedschap gereinigde oppervlakken.
Bij panelen met een voorkeursrichting legt het meetgebied van de replicatape patronen in beide richtingen vast. Omdat HL wordt gemeten als de maximale piek-dalhoogte over het gehele gebied, heeft de voorkeursrichting geen effect. Hierdoor waren de resultaten van metingen met replicatape representatiever voor het oppervlak en hoefde de meetmethode niet te worden aangepast om zinvolle resultaten te verkrijgen.
Ook metingen met replicatape werden niet nadelig beïnvloed door de piekdichtheid. Omdat het meetgebied van de replicatape groter is dan de horizontale afstand tussen pieken en dalen, speelde de lagere dichtheid geen rol. Ook hier waren de meetwaarden dankzij het grote meetgebied van de replicatape representatiever dan die van de micrometer of de ruwheidsmeter met tastnaald.
Methode C, met replicatape en veermicrometers, mat de door alle drie de gereedschappen gemaakte oppervlakken het nauwkeurigst, vooral doordat het bemonsterde oppervlak groter is dan bij de andere methoden. Dankzij het grotere meetgebied hield replicatape rekening met de kenmerken van met aangedreven gereedschap gemaakte oppervlakken die de andere meetmethoden nadelig beïnvloedden.
Oppervlakken die met aangedreven gereedschap worden gemaakt, vertonen kenmerken waarmee rekening moet worden gehouden bij het kiezen van een meetmethode voor oppervlakteprofielen. Gereedschappen die gerichte groeven (een voorkeursrichting) achterlaten, kunnen bij gebruik van draagbare ruwheidsmeters met tastnaald leiden tot onnauwkeurige metingen van oppervlakteprofielparameters. De normen (ASTM D4417) voorzien niet in gereedschappen die oppervlakteprofielen met lage piekdichtheden maken. Daardoor worden bij gebruik van een dieptemicrometer volgens die testmethode lagere piek-dalwaarden gerapporteerd. Als met deze kenmerken geen rekening wordt gehouden, kunnen de resultaten onnauwkeurig zijn.
Hoewel draagbare ruwheidsmeters met tastnaald en dieptemicrometers beperkingen hebben op met aangedreven gereedschap voorbereide oppervlakken, kunnen de meetmethoden worden aangepast zodat deze instrumenten die oppervlakken effectief kunnen meten. Ruwheidsmeters met tastnaald volgens methode D waren niet geschikt voor het meten van het oppervlakteprofiel van deze oppervlakken, tenzij uitsluitend dwars op de voorkeursrichting werd gemeten. De meetwaarden van dieptemicrometers volgens methode B wezen erop dat de resultaten zouden verbeteren door het aantal metingen te verhogen om rekening te houden met de lage piekdichtheid.
Bovendien lieten de resultaten van de dieptemicrometers volgens methode B duidelijk zien dat het gemiddelde van de maxima op de vijf locaties sterker correleerde met de resultaten van de andere meetmethoden dan het gemiddelde van de 50 afzonderlijke metingen. Dit ondersteunt andere onderzoeken met dezelfde bevindingen, met name "Surface Profile – A Comparison of Measurement Methods" van D. Beamish9, waarin deze methode voor het eerst werd voorgesteld.
Grafiek 14 toont de resultaten van alle meetmethoden nadat aanpassingen waren gedaan om rekening te houden met fouten door de voorkeursrichting en lage piekdichtheid. Bij de met een borstelreiniger en roto-peenontschaler voorbereide panelen werd rekening gehouden met de voorkeursrichting door de profielmetingen in die richting buiten beschouwing te laten. Hierdoor kwamen de resultaten voor de met een borstelreiniger behandelde panelen gemiddeld 13,2% dichter bij de resultaten van replicatape te liggen, en die voor de met een roto-peenontschaler behandelde panelen gemiddeld 8,9% dichter bij de meetwaarden van replicatape.
Met de lage piekdichtheid van de met een pneumatische naaldbikhamer voorbereide panelen is rekening gehouden door de resultaten van zowel 10 als 20 metingen per meetplek in grafieken uit te zetten en het gemiddelde van de maxima op de vijf locaties te rapporteren. Hierdoor correleerden de meetwaarden van de dieptemicrometer 15,9% sterker met die van de draagbare ruwheidsmeter met tastnaald en 14,2% sterker met die van replicatape.
De resultaten van replicatape worden echter weergegeven zoals gemeten, zonder aanpassing voor oppervlakte-effecten. Het is duidelijk dat de ongewijzigde taperesultaten overeenkomen met die van andere meetmethoden.
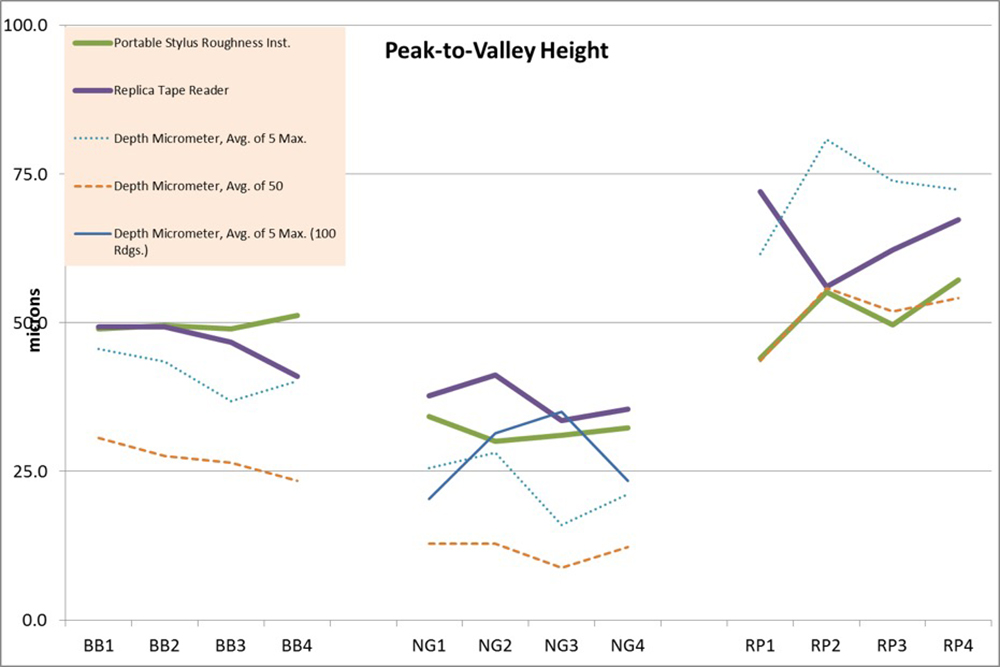
Deze resultaten wijzen er sterk op dat replicatape een eenvoudigere en effectievere oplossing biedt voor het meten van oppervlakken die met verschillende aangedreven gereedschappen zijn gemaakt. Bij de tape hoeft niet speciaal rekening te worden gehouden met de voorkeursrichting of piekdichtheid. Bij andere meetmethoden moet rekening worden gehouden met de effecten van profielen die met aangedreven gereedschap zijn gemaakt; de resultaten van replicatape kunnen worden gebruikt zoals gemeten.
In de verf- en coatingindustrie is veel onderzoek gedaan naar de beoordeling van gestraalde profielen op stalen substraten.
ISO 8503-5—Voorbehandeling van stalen ondergronden vóór het aanbrengen van verf en aanverwante producten – Kenmerken van de oppervlakteruwheid van gestraalde stalen ondergronden – Deel 5: Replicatapemethode voor het bepalen van het oppervlakteprofiel3
ISO 8503-5 beschrijft de voorbereiding van stalen substraten vóór het aanbrengen van verf en aanverwante producten en de kenmerken van de oppervlakteruwheid van gestraalde stalen substraten:
1 Toepassingsgebied
Dit document beschrijft een veldmethode voor het meten van het oppervlakteprofiel dat ontstaat bij een van de in ISO 8504-2 beschreven straalprocedures. De methode maakt gebruik van replicatape en een geschikt meetinstrument om ter plaatse de ruwheid van een oppervlak te meten voordat verf of een andere beschermende laag wordt aangebracht.
De methode is toepasbaar binnen het bereik van profielhoogten dat voor een bepaalde graad (of dikte) replicatape wordt vermeld. Met de momenteel verkrijgbare graden kunnen gemiddelde piek-dalprofielen van 20 μm tot 115 μm worden gemeten. De methode is geldig voor oppervlakken die met straalmiddelen zijn gereinigd.
ASTM D7127—Standaardtestmethode voor het meten van de oppervlakteruwheid van gestraalde metalen oppervlakken met een draagbaar tastnaaldinstrument4
ASTM D7127 beschrijft het meten van de oppervlakteruwheid van gestraalde metalen oppervlakken met een draagbaar tastnaaldinstrument:
1. Toepassingsgebied
1.1 Deze testmethode beschrijft een procedure voor de werkplaats of op locatie om de ruwheidskenmerken te bepalen van oppervlakken die door stralen zijn voorbereid op het schilderen. De procedure gebruikt een draagbaar profielmeetinstrument met tastnaald, met of zonder glijschoen. De gemeten kenmerken zijn Rt en Rpc. Aanvullende maten voor de profielhoogte (Rmax en/of Rz) kunnen worden verkregen als koper en verkoper dit overeenkomen.
NACE SP0287—Meting op locatie van het oppervlakteprofiel van gestraalde stalen oppervlakken met replicatape5
NACE SP0287 beschrijft en karakteriseert één procedure voor het meten van het oppervlakteprofiel van gestraald staal. De meettechniek gebruikt tape die het oppervlakteprofiel nabootst. Andere gangbare meetmethoden voor oppervlakteprofielen worden niet besproken:
1.1 Deze norm beschrijft een procedure voor het ter plaatse meten van het oppervlakteprofiel van gestraalde stalen oppervlakken met een oppervlakteprofiel, zoals gedefinieerd in paragraaf 2, tussen 38 en 114 μm (1,5 en 4,5 mils)
ASTM D4417—Standaardtestmethoden voor het op locatie meten van het oppervlakteprofiel van gestraald staal
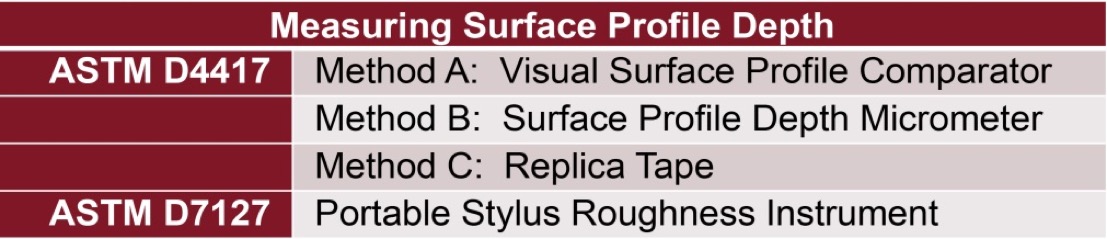
ASTM D4417 beschrijft in tabel 1 drie methoden voor de beoordeling van het oppervlakteprofiel van gestraalde stalen oppervlakken:
1. Toepassingsgebied
1.1 Deze testmethoden omvatten de beschrijving van technieken voor het meten van het profiel van met straalmiddel gereinigde oppervlakken in het laboratorium, in het veld of in de werkplaats.
SSPC PA 17—Bepalen of het profiel aan de eisen voldoet6
SSPC PA 17 geeft aanvullende richtlijnen voor het bepalen van de conformiteit met de eisen voor oppervlakteprofielen. Terwijl de ASTM-normen beschrijven hoe de metingen moeten worden uitgevoerd, richt SSPC PA 17 zich op de plaats en de frequentie van de metingen.
In deze industrienormen ontbreken grotendeels procedures en beschrijvingen voor de beoordeling van met aangedreven gereedschap gereinigde oppervlakken. Nu aangedreven gereedschap steeds vaker wordt gebruikt, wordt het steeds belangrijker de beste en nauwkeurigste manier te bepalen om deze oppervlakken te beoordelen.
In deze normen wordt slechts één keer vermeld hoe met aangedreven gereedschap voorbereide oppervlakken moeten worden beoordeeld. In ASTM D4417-14, paragraaf 1.2, staat: "Methode B kan ook geschikt zijn voor het meten van profielen die met aangedreven gereedschap zijn gemaakt."
Bij gebrek aan normen en/of richtlijnen is er weinig informatie over de vraag of ASTM D4417 methode B de beste methode is voor alle met aangedreven gereedschap voorbereide oppervlakken, of dat er andere, veelzijdigere oplossingen zijn voor het meten van oppervlakken. Met aangedreven gereedschap voorbereide oppervlakken vertonen kenmerken die bij gestraalde oppervlakken niet voorkomen: een voorkeursrichting en verschillen in piekdichtheid tussen gereedschappen. De invloed van deze kenmerken op specifieke meetmethoden is niet goed bekend.
1 ASTM D4417 "Standard Test Methods for Field Measurement of Surface Profile of Blast Cleaned Steel" (ASTM International, 100 Barr Harbor Drive, West Conshohocken, PA 19428).
2 D. Beamish, "Replica Tape – Unlocking Hidden Information", Journal of Protective Coatings and Linings, februari 2015, blz. 1–6
3 ISO 8503-5 "Voorbehandeling van stalen substraten voor het aanbrengen van verf en aanverwante producten - Kenmerken van de oppervlakteruwheid van gestraalde stalen substraten - Deel 5: Replicatape-methode voor de bepaling van het oppervlakteprofiel" (Internationale Organisatie voor Normalisatie (ISO), 1 rue de Varembé, Case postale 56, CH-1211, Genève 20, Zwitserland).
4 ASTM D7127 “Standard Test Method for Measurement of Surface Roughness of Abrasive Blast Cleaned Metal Surfaces Using a Portable Stylus Instrument1 (ASTM International, 100 Barr Harbor Drive, West Conshohocken, PA 19428)
5 NACE-norm SP0287, "Field Measurement of Surface Profile of Abrasive Blast-Cleaned Steel Surfaces Using a Replica Tape". (Houston, TX: NACE, 2016)
6 SSPC-PA-17 "Procedure voor het bepalen van overeenstemming met de eisen voor staalprofiel/oppervlakteruwheid/piekaantal" (SSPC: the Society for Protective Coatings, 800 Trumbull Drive, Pittsburgh, PA 15205, USA)
7 ASME Y14.36M 1996 "Surface Texture Symbols" (The American Society of Mechanical Engineers, Three Park Avenue, New York, NY 10016-5990 USA).
8 ASME B46.1-2009 "Surface Texture (Surface Roughness, Waviness, and Lay)" (The American Society of Mechanical Engineers, Three Park Avenue, New York, NY 10016-5990 USA).
9 D. Beamish, "Surface Profile – A Comparison of Measurement Methods", DeFelsko Corporation, januari 2013