
DeFelsko produceert diverse verf- en laagdiktemeters die de dikte van poedercoatings op uiteenlopende ondergronden meten, waaronder staal, aluminium en hout, vóór of na uitharding. Dit artikel beschrijft oplossingen voor het meten van de laagdikte van poedercoatings en vermeldt relevante ASTM-normen voor beproevingen.
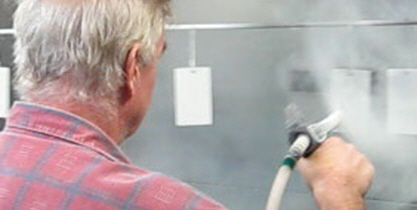
De dikte van de poedercoating kan voor en na uitharding worden gemeten. Het substraattype, het diktebereik van de poedercoating, de vorm van het onderdeel en de economische aspecten bepalen welke methode het meest geschikt is.
Bij aangebracht, niet-uitgehard poeder kan de hoogte worden gemeten met poederkammen en magnetische laagdiktemeters met speciale poedersondes. Deze technieken zijn destructief en het onderdeel moet mogelijk opnieuw worden gecoat. Coatingpoeders nemen doorgaans in dikte af tijdens het uitharden. Daarom moet voor deze procedures een reductiefactor worden bepaald om de laagdikte na uitharding te voorspellen.
Ultrasone instrumenten meten ook niet-uitgehard poeder, zonder het oppervlak aan te raken. In plaats van de poederhoogte te meten, geven ze automatisch de voorspelde laagdikte na uitharding weer.
Voor metingen na uitharding zijn diverse draagbare instrumenten beschikbaar. Deze niet-destructieve instrumenten werken volgens magnetische, wervelstroom- of ultrasone principes, afhankelijk van de ondergrond. Minder gebruikelijke methoden zijn micrometermetingen, destructieve methoden voor droge lagen, zoals doorsnedemetingen, en gravimetrische (massa)metingen.
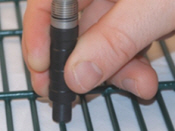
We beginnen met metingen na uitharding, omdat de streefwaarden van poederfabrikanten en degenen die coatings specificeren meestal betrekking hebben op de laagdikte na uitharding. Droge-laagdiktemeters (DFT) zijn gangbaar, betaalbaar, niet-destructief en gemakkelijk te bedienen. Ze werken volgens magnetische, wervelstroom- of ultrasone principes, afhankelijk van de ondergrond.
Er worden drie werkingsprincipes gebruikt. Een magnetisch principe wordt toegepast om niet-magnetische coatings op stalen onderdelen te meten. Voor andere metalen, zoals aluminium, wordt een wervelstroomprincipe gebruikt, mits de coating niet-geleidend is. Voor niet-metalen wordt een ultrasoon principe toegepast.
Bij stalen onderdelen wordt gemeten met een magnetische laagdiktemeter die mechanisch of elektronisch werkt.
Mechanische magnetische laagdiktemeters gebruiken een permanente magneet. De laagdikte na uitharding wordt bepaald door de kracht te meten die nodig is om deze magneet van het gecoate stalen oppervlak los te trekken. Magnetische laagdiktemeters met deze aftrekmethode zijn robuust, eenvoudig, goedkoop en draagbaar, en vereisen doorgaans geen justering. Ze zijn een goed en voordelig alternatief als de kwaliteitsdoelen slechts enkele metingen tijdens de productie vereisen.
DeFelsko produceert twee mechanische instrumenten. De PosiTest FM heeft een terugdraaiende schaalverdeling en bestaat uit een magneet aan het uiteinde van een gebalanceerde scharnierarm, die is verbonden met een gekalibreerde spiraalveer. Door de schaal met een vinger te draaien, neemt de veerkracht op de magneet toe en wordt deze van het oppervlak losgetrokken. Het instrument is veilig in explosieve omgevingen en wordt veel gebruikt door schildersbedrijven en kleine poedercoatingbedrijven. De tolerantie bedraagt ±5%.
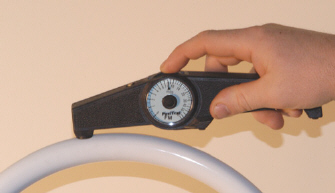
Potloodmodellen, zoals onze PosiPen, gebruiken een magneet die aan een schroefveer is bevestigd en loodrecht op het gecoate oppervlak werkt. De PosiPen is ideaal voor kleine onderdelen of snelle kwaliteitscontroles en heeft een kleinere sondetip. Daardoor kan hij zeer nauwkeurig worden geplaatst op kleine onderdelen, moeilijk bereikbare plaatsen en gebogen oppervlakken. Het temperatuurbereik van -100 tot 230 ºC (-150 tot 450 ºF) maakt hem ideaal voor metingen op hete onderdelen die net uit de oven komen. De tolerantie bedraagt ±10%.
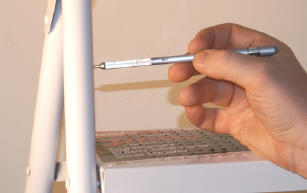
Er zijn diverse elektronische instrumenten beschikbaar om de laagdikte van poedercoatings op metalen onderdelen na uitharding te meten. Ze werken volgens een magnetisch principe op staal en volgens een wervelstroomprincipe op aluminium. De meetresultaten verschijnen op een gemakkelijk afleesbaar lcd-scherm. De gebruikelijke tolerantie ligt tussen ±1% en ±3%.
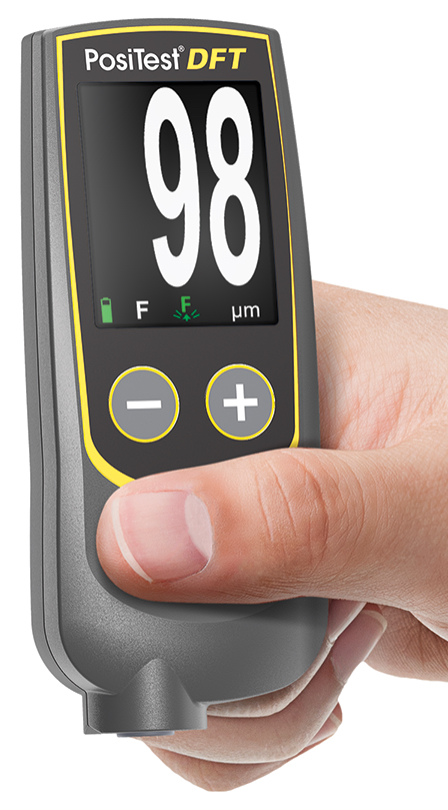
Onze elektronische basisoplossing is de PosiTest DFT. Er zijn twee modellen beschikbaar, die elk tot 1000 micron (40 mils) kunnen meten. Het model PosiTest DFT Ferrous wordt aanbevolen voor stalen ondergronden, terwijl het model PosiTest DFT Combo ideaal is voor metingen op alle metalen ondergronden.
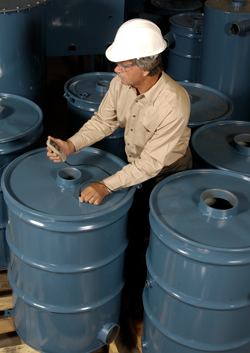
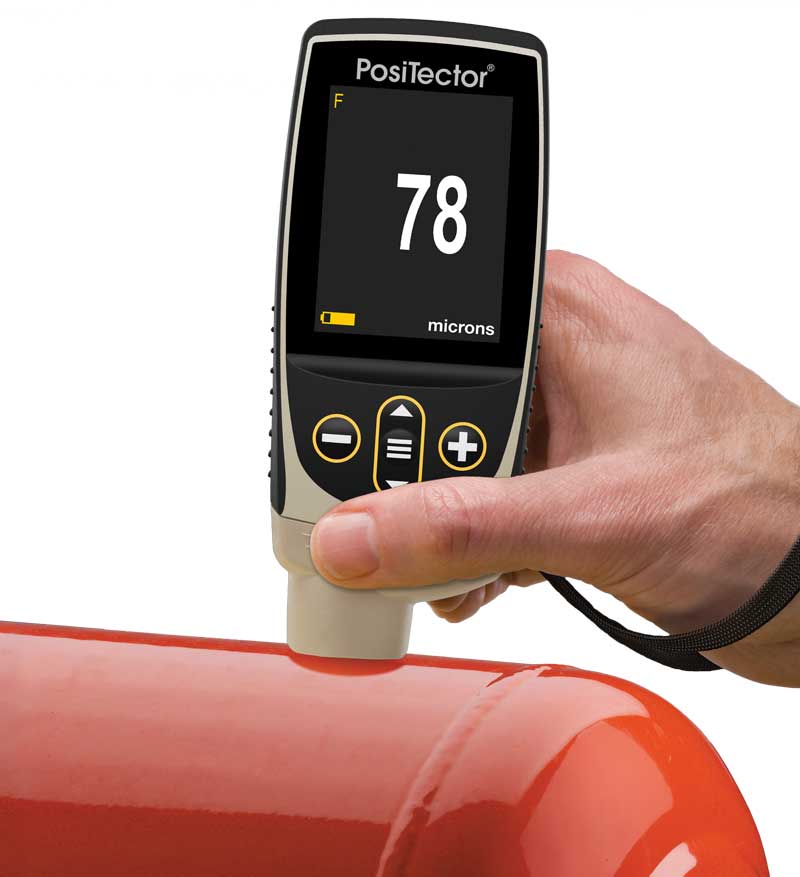
Onze populairste instrumenten voor poedercoaters zijn de laagdiktemeters uit de PosiTector 6000-serie. Ze zijn ideaal voor het niet-destructief meten van de laagdikte van poedercoatings op metalen ondergronden. Er zijn verschillende modellen van de PosiTector 6000 beschikbaar: een F-serie voor stalen ondergronden, een N-serie voor niet-stalen ondergronden zoals aluminium, en een FN-serie voor beide toepassingen. Voor metingen op kleinere, moeilijk bereikbare plaatsen zijn nauwkeurigere ferro- en non-ferro microsondes, met een bereik tot 625 micron (25 mils), beschikbaar. Advanced-modellen kunnen meetwaarden opslaan, afdrukken en downloaden. Steeds meer klanten kopen laagdiktemeters om de kwaliteit van binnenkomende producten te verifiëren. Daardoor wordt het steeds belangrijker dat poedercoaters gegevens van de kwaliteitscontrole permanent kunnen vastleggen. Sommige poedercoaters gaan nog een stap verder en verstrekken hun klanten ongevraagd rapporten met laagdiktemetingen als bewijs van de kwaliteit van hun proces.
ASTM D7091 beschrijft niet-destructieve metingen op metalen ondergronden met magnetische en wervelstroomlaagdiktemeters.
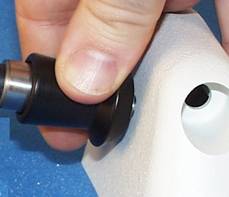
Magnetische en wervelstroominstrumenten meten poedercoatings op metalen. Bij niet-metalen ondergronden, zoals gecoate kunststof en hout, is een ultrasone puls-echotechniek nodig.
Bij ultrasoon onderzoek zendt een sonde (transducer) een ultrasone puls de coating in, met behulp van een gel of waterdruppel die tijdelijk op het oppervlak wordt aangebracht.
Deze relatief nieuwe ontwikkeling maakt betaalbare, niet-destructieve kwaliteitscontrole in de industrie mogelijk. Een voordeel van deze meettechniek is dat de afzonderlijke lagen in een meerlaags coatingsysteem kunnen worden gemeten.
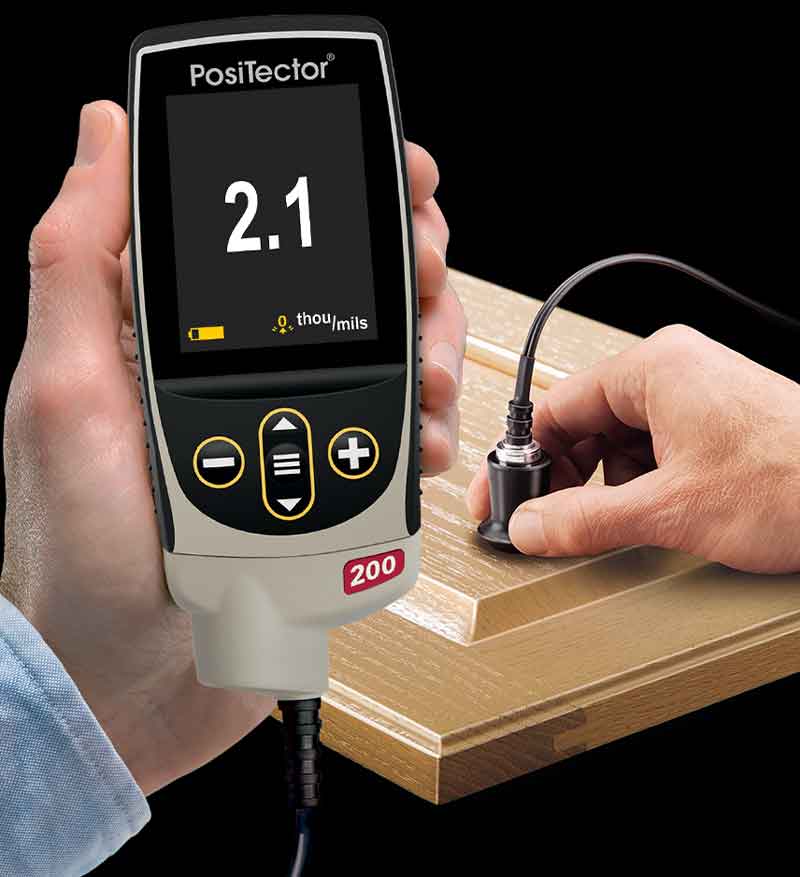
Onze ultrasone PosiTector 200 B is ideaal voor het meten van de dikte van poedercoating aangebracht op niet-metalen substraten. Hij heeft een bereik van 13 tot 1000 μm (0,5 tot 40 mils). ASTM D6132 beschrijft deze test.
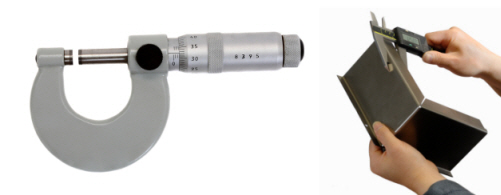
Micrometers worden soms gebruikt om de dikte van coatings te controleren. Zij hebben het voordeel dat elke coating/substraatcombinatie kan worden gemeten, maar het nadeel dat toegang tot het kale substraat nodig is. Er moeten twee metingen worden verricht: één met en één zonder coating. Het verschil tussen de twee metingen, het hoogteverschil, is de dikte van de coating.
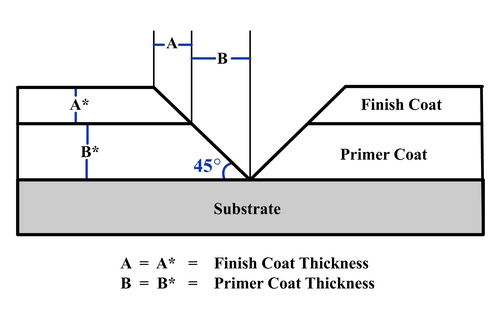
Er zijn twee destructieve technieken beschikbaar. Bij de ene wordt het gecoate onderdeel doorgesneden en wordt de laagdikte gemeten door de doorsnede onder een microscoop te bekijken. Bij de andere wordt een geometrische insnijding door de uitgeharde coating bekeken met een microscoop met schaalverdeling. Deze methode wordt gebruikt als niet-destructieve methoden niet mogelijk zijn of om niet-destructieve resultaten te bevestigen. ASTM-testmethode D4138 beschrijft destructieve metingen op stijve ondergronden met instrumenten voor doorsnedemetingen.
De tot nu toe beschreven meetmethoden vinden plaats nadat de poedercoating is uitgehard. Maar als een coating verkeerd is aangebracht, vergt correctie na uitharding kostbare extra arbeidstijd, kan dit leiden tot verontreiniging van de film, en kan dit problemen opleveren voor de hechting en de integriteit van het coatingsysteem. Het meten van de laagdikte vóór uitharding kan de noodzaak van onmiddellijke correctie en aanpassing door de applicateur vaststellen.
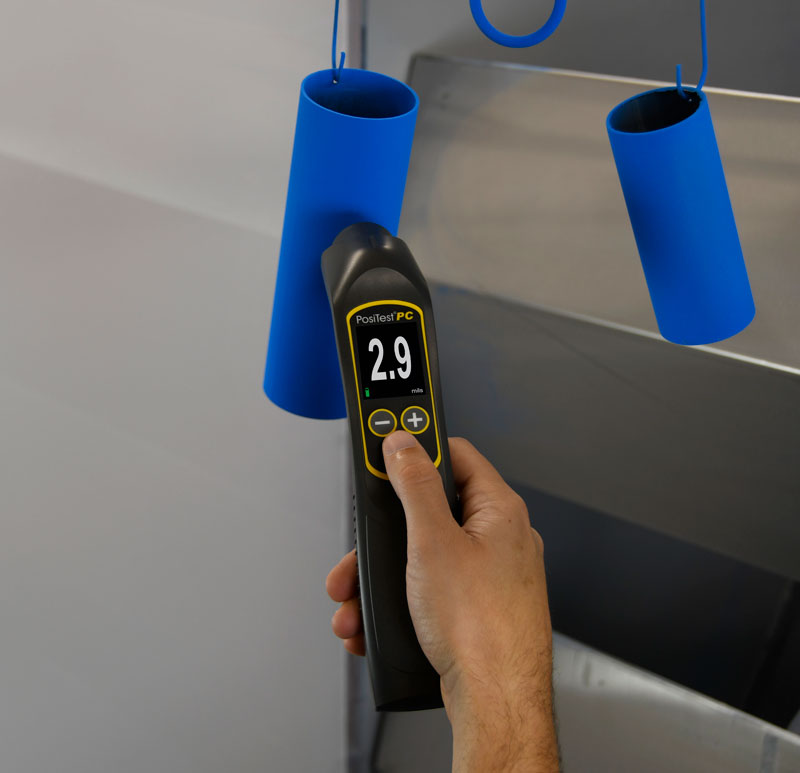
Hoewel de meeste specificaties voor poedercoating streefwaarden voor de uitgeharde dikte geven, is het mogelijk te bepalen of het aangebrachte poeder binnen de diktespecificaties valt voordat de uitharding en de crosslinking voltooid zijn.
Er zijn goede redenen om de laagdikte na uitharding nauwkeurig te willen voorspellen, vooral bij doorlopende productielijnen. Afhankelijk van de ovenlengte, dus het aantal onderdelen dat wordt uitgehard, en de tijd voor het uitharden en het handmatig meten van de laagdikte daarna, kan het lang duren voordat de operator kan ingrijpen om het applicatieproces waar nodig aan te passen.
Als coatingdefecten worden ontdekt, moeten aanzienlijke aantallen gecoate onderdelen een hersteltraject doorlopen. Als herstel te duur blijkt, moeten ze mogelijk zelfs worden afgekeurd en afgevoerd. Voor sommige bedrijven zijn deze nadelen niet langer aanvaardbaar om aan de eisen van moderne afwerkingsprocessen te voldoen.
Poeder meten vóór het uitharden en geleren helpt de juiste laagdikte na uitharding te waarborgen. Het applicatiesysteem kan zo vóór het uitharden worden ingesteld en nauwkeurig afgesteld. Dit vermindert de hoeveelheid afgekeurde producten en overspray. Nauwkeurige voorspellingen helpen het verwijderen en opnieuw aanbrengen van de coating te voorkomen, wat problemen met de hechting en integriteit van de coating kan veroorzaken.
ASTM D7378 beschrijft drie methoden om de dikte van aangebracht coatingpoeder vóór uitharding te meten en daarmee de laagdikte na uitharding te voorspellen.
A. Starre metalen kammeters met uitsparingen.
B. Elektronische laagdiktemeters met een speciale poedersonde.
C. Contactloze ultrasone instrumenten.
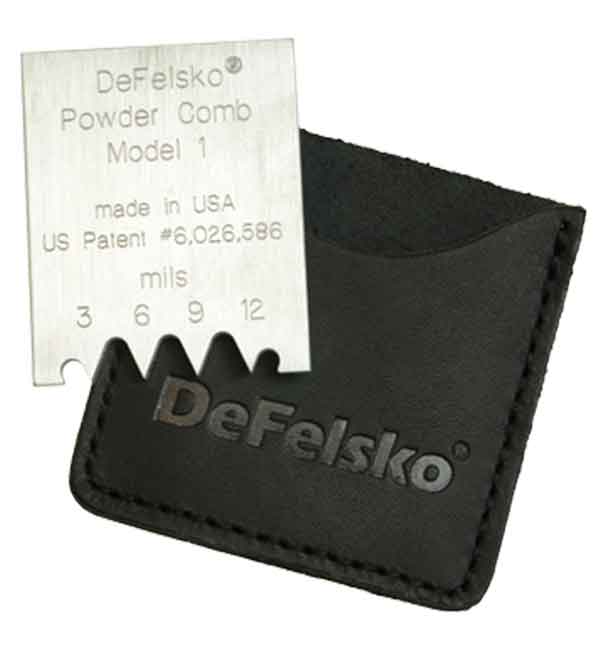
Procedure A gebruikt meters zoals de voordelige DeFelsko Powder Comb, die ongeveer hetzelfde werkt als een natte-laagdiktemeter. De kam wordt door het niet-uitgeharde poeder getrokken. De poederhoogte ligt tussen de waarde van de hoogst genummerde tand die een spoor achterlaat en waaraan poeder blijft kleven, en die van de eerstvolgende hogere tand die geen spoor achterlaat en waaraan geen poeder kleeft.
Deze meters zijn relatief goedkoop. Er zijn verschillende Powder Comb-modellen verkrijgbaar voor metingen van 75 tot 1250 micron (3 tot 50 mils) op elke ondergrond. Ze geven alleen een indicatie, omdat de uitgeharde laag na het vloeien kan afwijken. Sporen die de meter achterlaat, kunnen de eigenschappen van de uitgeharde laag beïnvloeden.
Procedure B gebruikt een conventionele magnetische of wervelstroomlaagdiktemeter met een speciaal ontworpen poedersonde om de dikte van het coatingpoeder te meten. Drie micropinnen in de sonde dringen door het coatingpoeder heen tot op de ondergrond. De sonde wordt handmatig tot op het poederoppervlak gedrukt om de hoogte te meten. Deze procedure is alleen geschikt voor metalen ondergronden. Er kunnen sporen in het poeder ontstaan die niet verdwijnen wanneer het poeder tijdens het uitharden vloeit.
Procedure A en procedure B meten alleen de hoogte van het niet-uitgeharde coatingpoeder. De diktespecificaties hebben echter meestal betrekking op de laagdikte na uitharding. Omdat coatingpoeders tijdens het uitharden doorgaans in dikte afnemen, moet bij deze twee procedures voor elk afzonderlijk coatingpoeder een reductiefactor worden bepaald om de laagdikte na uitharding te voorspellen.
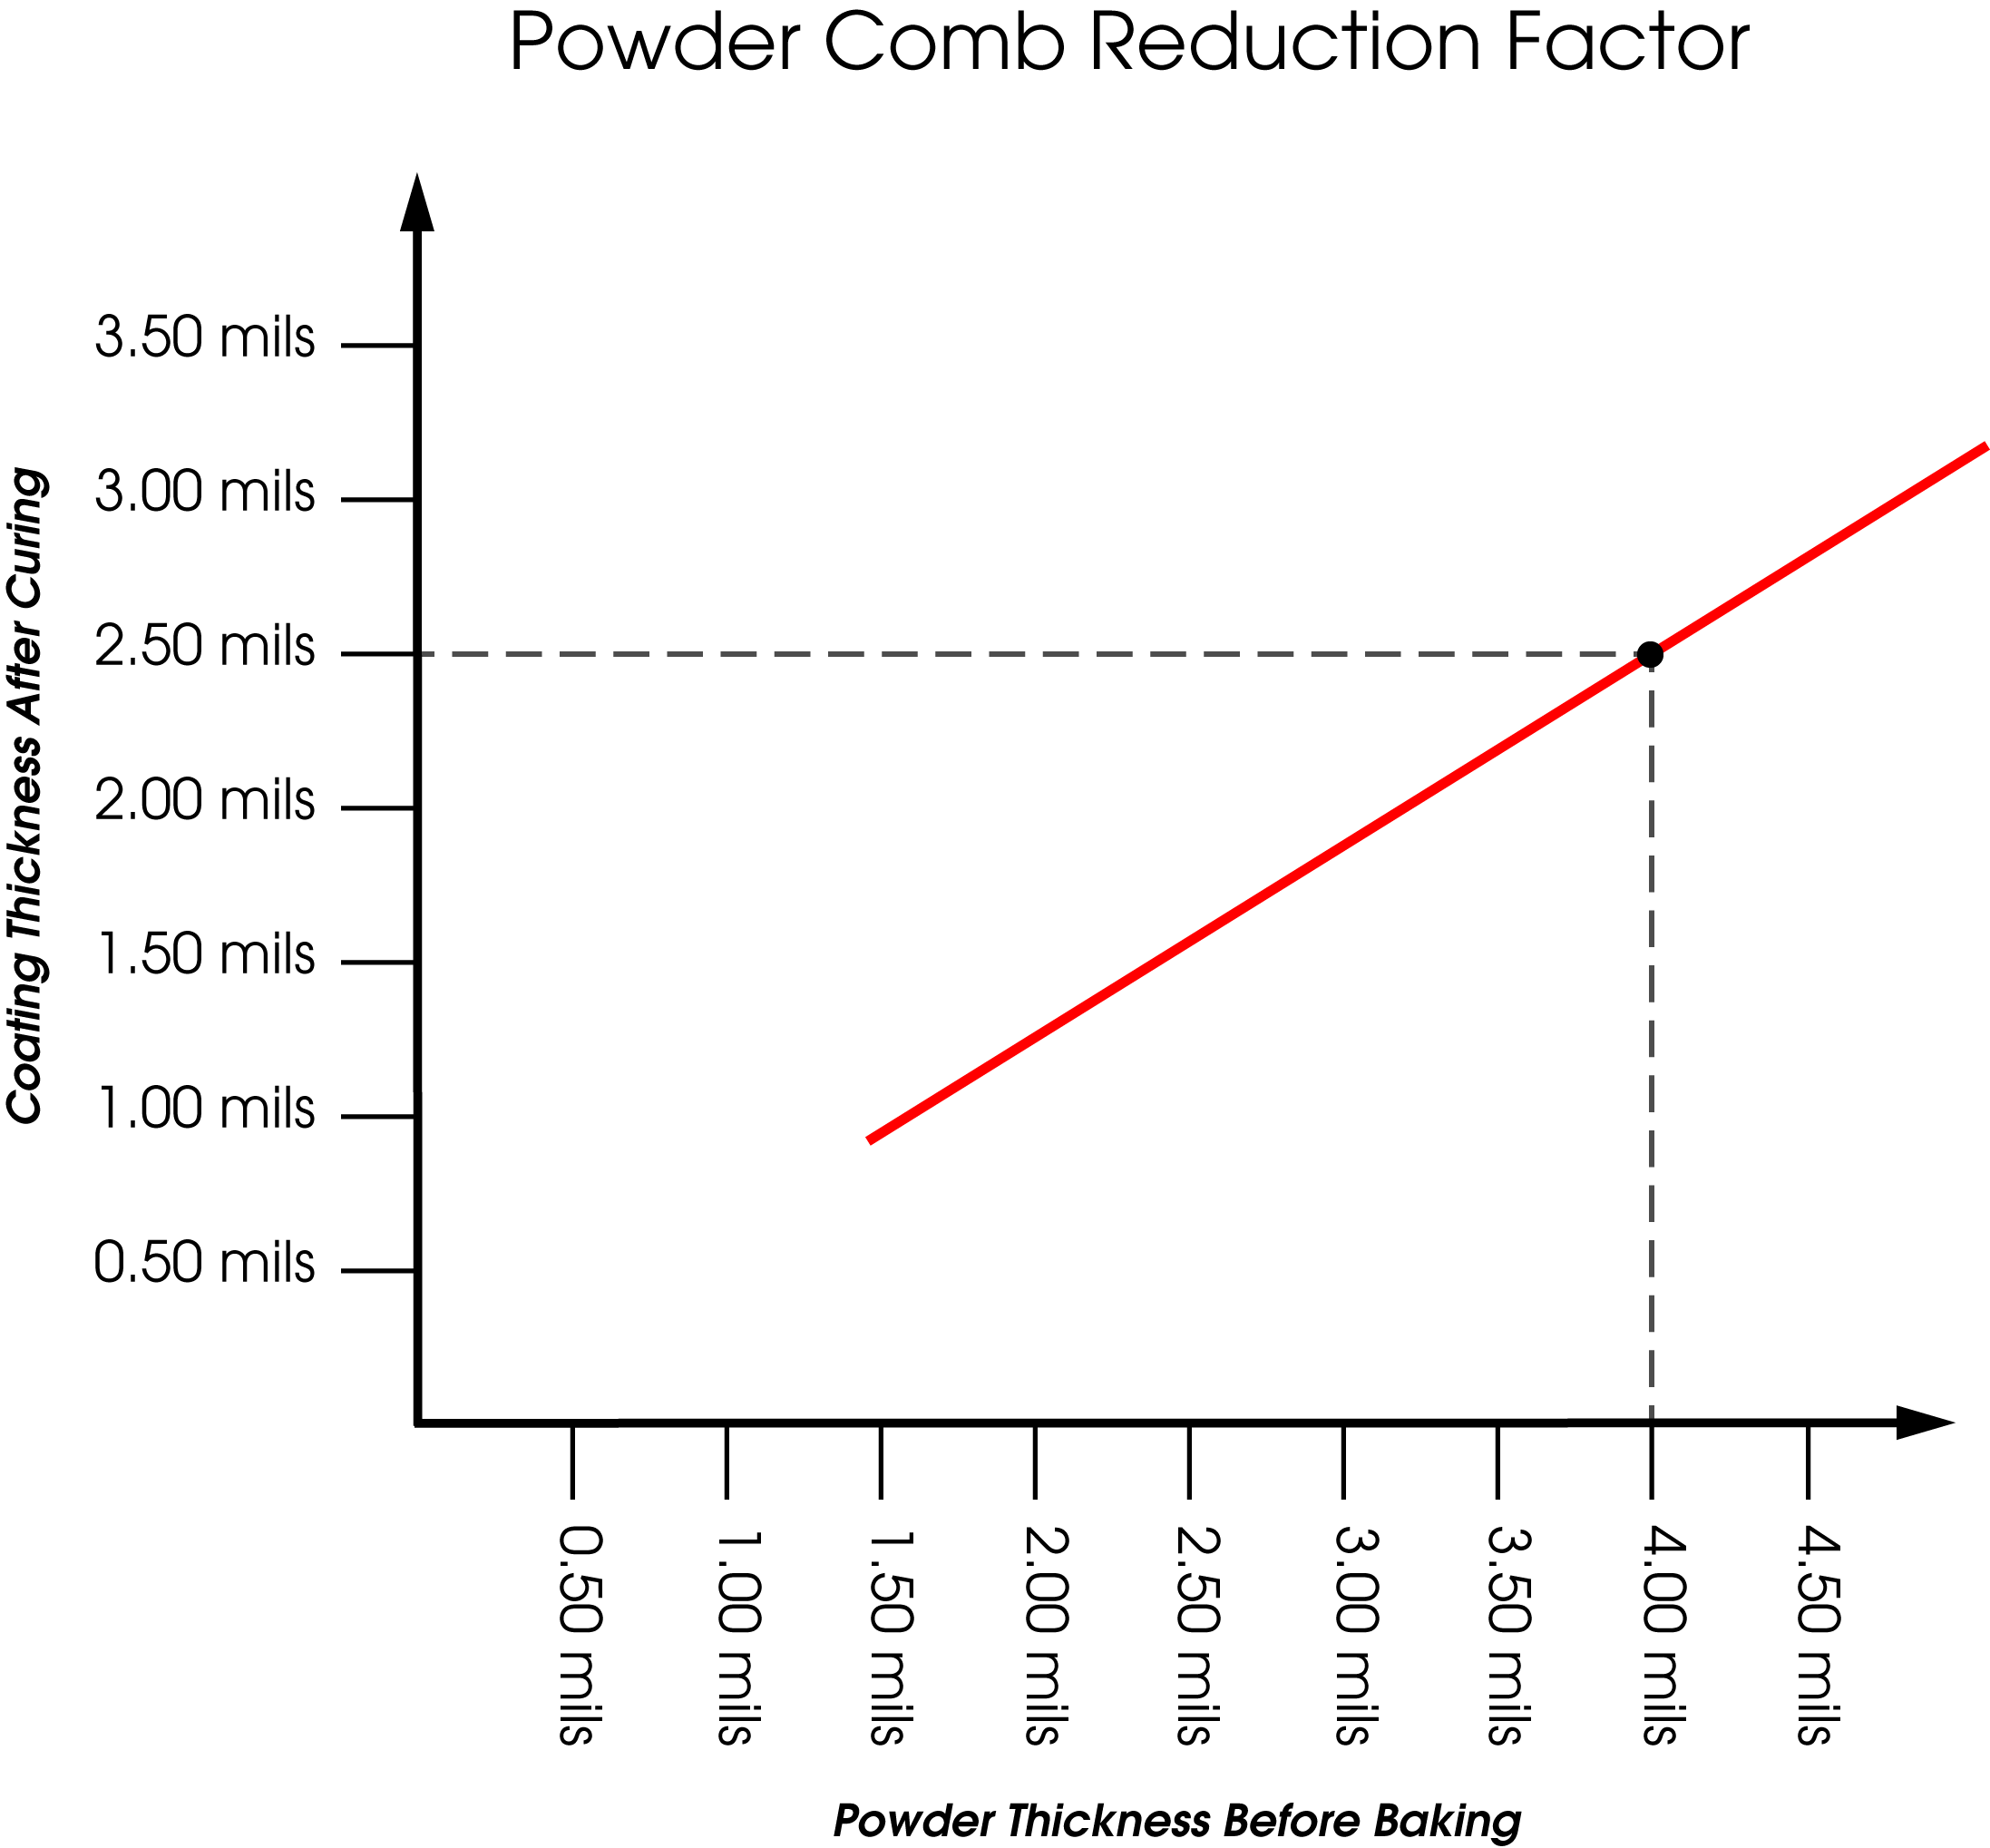
Deze reductiefactor wordt bepaald door de laagdikte na uitharding op dezelfde plaats te meten als waar de dikte van het niet-uitgeharde poeder is gemeten. Voor de beste nauwkeurigheid moeten bij verschillende laagdikten metingen vóór en na uitharding worden uitgevoerd.
Hier wordt een voorbeeldgrafiek met meetresultaten getoond. Aan de hand daarvan kan een reductiefactor worden bepaald, die op alle toekomstige diktemetingen van droog coatingpoeder wordt toegepast om de laagdikte na uitharding te voorspellen.
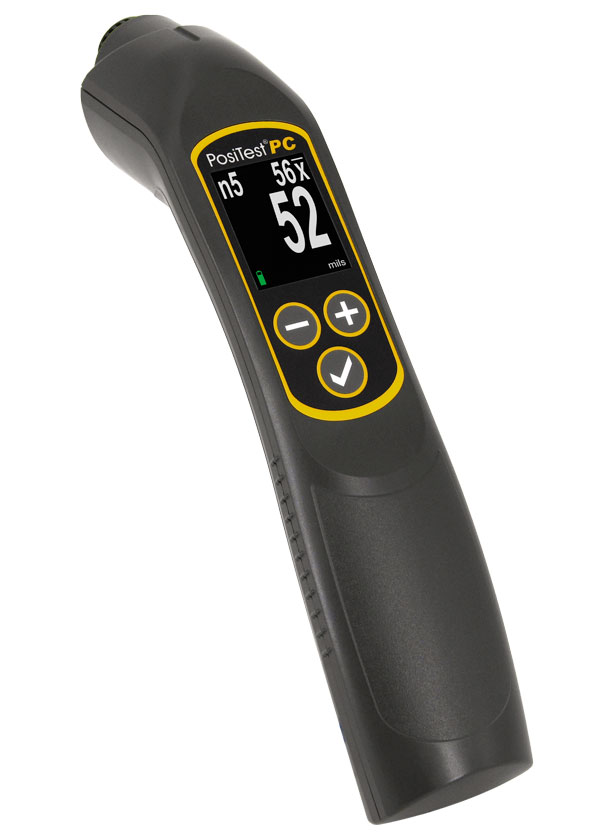
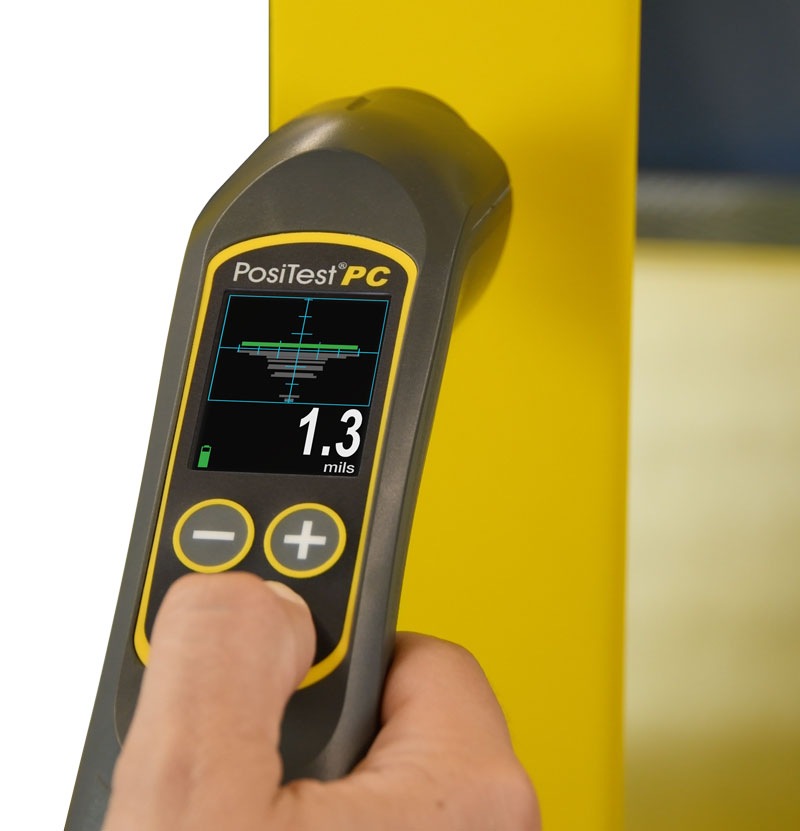
Procedure C van ASTM D7378 beschrijft een relatief nieuw type instrument, zoals de PosiTest PC Powder Checker. Het is een ultrasoon toestel dat niet-destructief kan worden gebruikt op niet-uitgehard poeder om de dikte van de uitgeharde film te voorspellen.
De PosiTest PC Powder Checker is draagbaar, werkt op batterijen en is voor de meeste poeders direct klaar voor gebruik. Dankzij de eenvoudige bediening en het robuuste ontwerp kunnen lijnoperators er snel en efficiënt mee werken.
Contactloze laagdiktemeters hebben het voordeel dat ze niet-destructief zijn. De gemeten onderdelen kunnen daardoor na de meting onbeschadigd weer in het proces worden opgenomen.
Druk voor gebruik op het vinkje en houd het instrument gedurende 1 tot 3 seconden op ongeveer 19 mm (0,75”) van het onderdeel. De voorspelde laagdikte na uitharding verschijnt direct op het scherm.
De gebruikelijke eenheid voor het meten van de poederdikte is de mil. Daarbij is 1 mil gelijk aan een duizendste inch (1/1000”). Als de fabrikant dus een dikte van 2 tot 5 mils voorschrijft, moet de uiteindelijke laagdikte van het poeder na uitharding tussen 0,002 en 0,005 inch liggen.
De metrische meeteenheid wordt de micron genoemd, waarbij 25,4 micron gelijk is aan 1 mil. Applicateurs moeten het poeder gelijkmatig en volgens het productspecificatieblad aanbrengen.
Poedercoaten blijft de snelst groeiende afwerkingstechnologie. Het levert een aantrekkelijke, verfachtige beschermlaag op die lang meegaat en zeer goed bestand is tegen afsplinteren, krassen en verbleken. Het biedt een naadloze coating met een vrijwel onbeperkte keuze aan kleuren, texturen en afwerkingen.
Poedercoating is een kosteneffectief proces in één stap, waarbij geen opeenvolgende lagen en lange uithardingstijden nodig zijn. De gebruikte poederdeeltjes zijn een mengsel van fijngemalen pigment- en harsdeeltjes. Geladen poederdeeltjes worden overgebracht op een elektrisch geaard oppervlak. Er bestaan verschillende procédés voor het aanbrengen van poeder. Deze toepassingen variëren van elektrostatisch spuiten voor dunnere coatings (0,001"-0,010") tot dompelen in een wervelbed voor dikkere coatings (0,007"-0,040").
Tijdens het uithardingsproces wordt het poeder versmolten tot een gladde coating. Afhankelijk van het proces worden de poeders thermisch (convectie of infrarood) of UV-gehard. De gebruikte poeders kunnen ofwel thermoplastisch zijn (dezelfde chemische samenstelling na heruitvloeiing) ofwel thermohardend (chemisch vernet met zichzelf of andere reactieve componenten).
Poedercoating wordt al meer dan 50 jaar gebruikt op metalen oppervlakken. Recente ontwikkelingen hebben het gebruik ervan uitgebreid tot keramiek, plastic (nylon en polycarbonaat) en MDF (vezelplaat met gemiddelde dichtheid). Er lopen studies om het gebruik van poedercoating uit te breiden naar substraten zoals hardhout, laminaatvloeren en spaanplaten.
Bij UV-uithardbare poeders zijn de smelt- en laagvormingsfasen gescheiden van de uiteindelijke uithardingsfase, anders dan bij thermisch uithardende poeders. Kortgolvige infraroodstraling en convectiewarmte maken relatief lage smelttemperaturen mogelijk. Het resultaat is uitharding bij een lagere temperatuur met een betere vloeiing. De voor uitharding benodigde UV-golflengte en tijd hangen af van de kleur en de verwachte laagdikte. De laagdikte kan variëren van 20 tot 100 micron (1 tot 4 mils). De belangrijkste uitdagingen bij UV-uitharding zijn de huidige kosten van de benodigde poeders en de noodzaak om de UV-lichtbron zo te plaatsen dat 100% dekking is gewaarborgd.
Omdat UV-uitharding geen hoge temperaturen vereist, kan aanzienlijk worden bespaard op de ruimte, transportbanden en rekken die voor het koelproces nodig zijn. Anders dan thermische uitharding biedt UV directe uitharding, waardoor de productiecapaciteit aanzienlijk toeneemt. Het proces levert aanzienlijke besparingen op doordat minder energie en apparatuur voor verwarming nodig zijn. UV-poeders zijn ook gemakkelijk op te ruimen en te recyclen, terwijl het proces vrij is van vluchtige organische stoffen (VOC).
De afzetmarkten worden groter doordat lagere procestemperaturen het mogelijk maken om warmtegevoelige ondergronden, zoals vezelplaat met gemiddelde dichtheid en kunststoffen, te poedercoaten. UV-uitharding verlaagt ook aanzienlijk de kosten voor het poedercoaten van onderdelen met een grote massa, zoals motorblokken, die bij thermische uitharding als warmteput fungeren.
Coatings vervullen hun beoogde functie het beste wanneer ze worden aangebracht binnen het nauwe diktebereik dat de fabrikant voorschrijft. Dit waarborgt optimale productprestaties. De laagdikte beïnvloedt veel fysieke en uiterlijke eigenschappen van de afgewerkte coating, zoals kleur, glans, hechting, flexibiliteit, slagvastheid en hardheid. Als de laagdikte buiten de tolerantie valt, kan dit de passing beïnvloeden van onderdelen die na het coaten worden samengebouwd. Daarom moeten coatings binnen bepaalde minimum- en maximumspecificaties voor de laagdikte worden aangebracht om hun beoogde functie optimaal te vervullen.
Wanneer onvoldoende poedercoating wordt aangebracht, biedt deze onvoldoende dekking en bescherming. Voor metalen bijvoorbeeld is een voldoende dikte van de deklaag vereist voor een adequate bescherming tegen milieu-invloeden zoals corrosie (staal) of oxidatie (aluminium). Bovendien kan een onvoldoende dikte van de poedercoating leiden tot een slechte oppervlakteafwerking en een ongewenst uiterlijk of kleur.
De laagdikte van poedercoating kan ook invloed hebben op de slagvastheid, flexibiliteit, hardheid, randdekking, weerstand tegen afsplinteren, weersbestendigheid, zoutnevelbestendigheid en het glansbehoud van de toepassing. Fabrikanten verstrekken een productiespecificatieblad voor poedercoatingmaterialen. Poedercoaters proberen een gelijkmatige laag aan te brengen die aan die specificaties voldoet. Met de resultaten van poedercoatingmetingen kunnen zij hun coatingproces op de specificaties afstemmen.
Op vezelplaat met gemiddelde dichtheid (MDF) liggen de laagdikten van poedercoating bijvoorbeeld doorgaans tussen 1 en 8 mils (25 tot 200 micron), of nog hoger bij thermoplastische coatings. Een dikkere laag maakt de afwerking meestal duurzamer. Fabrieksspecificaties schrijven vaak een tolerantie van ±1 mil voor. Dit kwaliteitsniveau kan niet uitsluitend op het oog worden vastgesteld.
Er zijn nog andere voordelen verbonden aan het nauwkeurig meten van de laagdikte, hetzij om te voldoen aan ISO-, kwaliteits- en klantvereisten voor procescontrole, hetzij om de kosten te beheersen. Wanneer bedrijven de coatingkwaliteit van binnenkomend materiaal niet controleren en verifiëren, verspillen ze geld aan het opnieuw bewerken van het product. Door hun applicatieapparatuur te controleren zorgen ze ervoor dat de coating wordt aangebracht volgens de aanbevelingen van de fabrikant. Het aanbrengen van een te grote laagdikte brengt het risico van onvolledige uitharding met zich mee en kan de algehele efficiëntie drastisch verminderen. Te veel poedercoating kan leiden tot slechte hechting en heeft de neiging om van het substraat af te bladderen of af te breken. Regelmatig testen kan het aantal interne herbewerkingen en terugzendingen van klanten wegens afwerkingsfouten verminderen.
Geavanceerde apparatuur voor kwaliteitscontrole kan bedrijven helpen hun coating optimaal te benutten en hun winst te verhogen. In het verleden was dure en complexe apparatuur voor kleur- en diktetests vooral gericht op grotere bedrijven met ruime budgetten. De afgelopen jaren is testapparatuur voor kwaliteitscontrole echter goedkoper en technisch geavanceerder geworden. Daardoor is de aanschaf ook praktischer en betaalbaarder voor kleinere bedrijven met beperktere budgetten.
De technologische vooruitgang is de sleutel geweest tot de groeiende beschikbaarheid van diktetestapparatuur. Deze verbeteringen hebben de fabrikanten geholpen om apparaten te produceren die kleiner en draagbaarder, robuuster en gebruiksvriendelijker zijn. Diktemeters zijn ook in prijs gedaald omdat de materialen waarmee ze worden gemaakt overvloediger aanwezig zijn. Dezelfde materialen worden in massa geproduceerd voor gebruik in mobiele telefoons en computers.
De dikte van de poedercoating kan op verschillende manieren worden gemeten, afhankelijk van het substraat en of de test voor of na uitharding van het poeder wordt uitgevoerd. De ASTM heeft een reeks documenten waarin deze technieken worden beschreven.

DAVID BEAMISH (1955–2019), voormalig president van DeFelsko Corporation, een in New York gevestigde fabrikant van draagbare coatingtestinstrumenten die wereldwijd worden verkocht. Hij had een diploma civiele techniek en meer dan 25 jaar ervaring met het ontwerpen, vervaardigen en vermarkten van deze instrumenten voor uiteenlopende internationale bedrijfstakken, waaronder industrieel schilderwerk, kwaliteitsinspectie en productie. Hij verzorgde opleidingsseminars en was actief lid van onder andere NACE, SSPC, ASTM en ISO.


