
DeFelsko produceert handbediende, niet-destructieve ultrasone laagdiktemeters die ideaal zijn om de droge laagdikte van coatings op kunststof niet-destructief te meten. Veel industrieën gebruiken deze niet-destructieve technologie nu in hun kwaliteitsprogramma's.
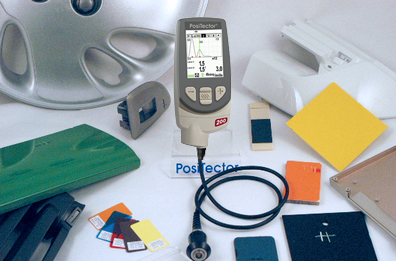
Twee modellen zijn ideaal voor kunststofondergronden.
Meettoepassingen:
Aanvullende opmerkingen:
Sommige kunststof coatingsystemen worden in een aantal lagen aangebracht om het gewenste doel te bereiken. Onze PosiTector 200 B1 is de ideale oplossing wanneer applicateurs alleen de uiteindelijke, totale dikte van de coating hoeven te weten.
De PosiTector 200 B1 is direct klaar om de meeste kunststof coatingtoepassingen te meten. Hij heeft een meetbereik van 13 tot 1000 micron (0,5 tot 40 mils) en is ideaal voor het meten van de totale dikte van het coatingsysteem. Voor de meeste toepassingen is geen kalibratiejustering nodig, is schakelbaar in mils/microns en heeft een groot, dik en slagvast Lexan-scherm.
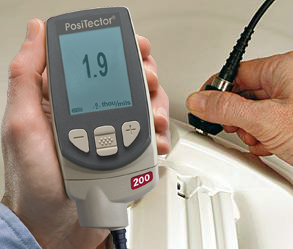
Voor wie vertrouwd is met magnetische laagdiktemeters, is het gebruik van ultrasone laagdiktemeters eenvoudig en intuïtief. De meetmethode is eenvoudig en niet-destructief.
Coatings met ruwe oppervlakken vormen een uitdaging voor elke meetmethode en ultrasoon testen is geen uitzondering. De PosiTector 200 is uitgerust om deze situaties aan te kunnen.
Op microscopisch niveau kan de dikte variëren (zie Fig.2). Betekenisvolle diktemetingen worden het best verkregen door meerdere metingen te doen op dezelfde algemene locatie en het gemiddelde van de resultaten te nemen.
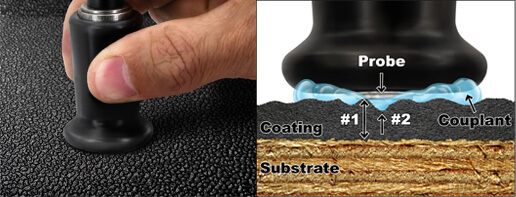
Op ruwe oppervlakken identificeert de PosiTector 200 gewoonlijk de dikte vanaf de toppen van de coatingpieken tot aan het substraat. Dit wordt weergegeven door afstand #1 in Fig.2. Koppelmiddel vult de holtes tussen de sonde en de coating om de ultrasone puls te helpen de coating binnen te dringen.
Sterke ruwheid kan ervoor zorgen dat de meter lage diktewaarden weergeeft (afstand #2). Dit gebeurt doordat de echo's van het grensvlak tussen koppelmiddel en coating sterker zijn dan die van het grensvlak tussen coating en ondergrond. De PosiTector 200 heeft een unieke, door de gebruiker instelbare SET RANGE-functie om ruwheidsecho's te negeren.
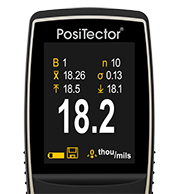
Voor deze toepassingen biedt de geheugenmodus van de PosiTector 200 hulp. Als het geheugen is ingeschakeld, berekent en toont de PosiTector 200 het aantal genomen metingen, het gemiddelde van die metingen, de standaardafwijking van die metingen en de hoogste en laagste metingen (zie Fig.3). Het meegeleverde koppelmiddel werkt beter dan water op ruwe oppervlakken.
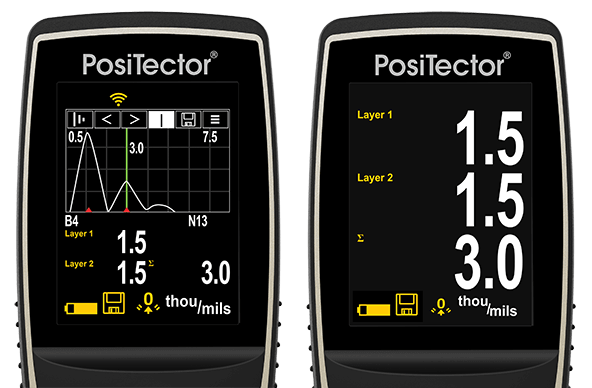
De PosiTector 200 B3 kan ZOWEL de totale dikte van het coatingsysteem meten EN tot 3 individuele laagdiktes in een meerlagensysteem. Hij heeft ook een grafische uitlezing voor een gedetailleerde analyse van het coatingsysteem.
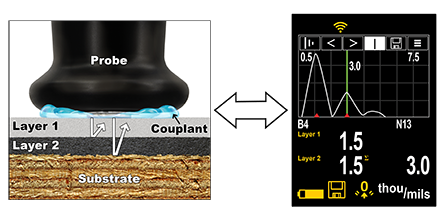
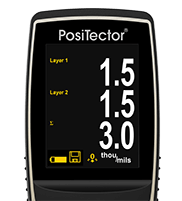
In bovenstaand voorbeeld is laag 1 1,5 mils dik. Laag 2 is 1,5 mil dik. De totale dikte is 3,0 mils. Het grafische LCD toont twee "pieken" die twee materiaalgrensvlakken voorstellen. In twee stappen wordt het instrument aangepast voor toepassingen met meerdere lagen.
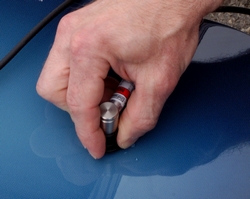
Zowel het interieur als het exterieur van auto's bevatten een groot aantal kunststof onderdelen. Heel vaak moeten deze kunststof onderdelen worden gecoat, zowel om esthetische redenen als ter bescherming.
Interieurcomponenten zoals dashboards, deurpanelen, airbagdeksels, stuurwielen etc. zijn om twee redenen moeilijker te meten. Ten eerste zijn veel onderdelen te klein of te geometrisch complex om met de sonde van de PosiTector 200 goed te kunnen bereiken. Ten tweede hebben sommige onderdelen een zeer dunne coating of een coating die te ruw is voor de meter om consistent te meten. De meter presteert het best op een glad, vlak, hard oppervlak met een laagdikte van ten minste 13 micron (0,5 mil).
Exterieurcomponenten zoals bumpers, spiegelkappen, zijbekledingen, enz. kunnen worden gemeten op voorwaarde dat de PosiTector 200 sonde weer toegang heeft tot het te meten oppervlak. De meter kan de totale dikte van de meeste toepassingen meten en kan enkele afzonderlijke lagen in een meerlaags systeem meten.
Automotive coatingsystemen bestaan uit meerdere coatinglagen. Het basismodel van PosiTector 200 B1 kan de totale dikte van deze coatingsystemen meten.
De hechtingsbevorderende en primerlagen in automobieltoepassingen zijn meestal te dun voor het geavanceerdere PosiTector 200 B3 model om afzonderlijk te meten. Dus combineert het instrument hun diktes met de dikte van de basislaag om een totaalresultaat te verkrijgen. De toplaag, blanke laklaag, wordt afzonderlijk en individueel gemeten.
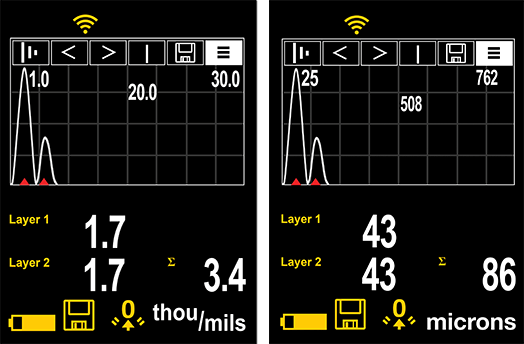
Figuur 5 is typerend voor de resultaten van de PosiTector 200 B3 op kunststof exterieuronderdelen van auto's. De afbeelding links toont een meting in imperiale eenheden (mils). De rechter afbeelding is de equivalente meting in metrische eenheden (microns). Hoewel het coatingsysteem uit 4 lagen bestaat, combineert het instrument de diktes van de eerste 3 lagen (hechtingsbevorderaar, primer, basislakken) in één waarde van 1,7 mils (43 micron). De uiteindelijke blanke toplaag wordt afzonderlijk gemeten als 1,7 mils (43 micron). De totale dikte van het coatingsysteem is 3,4 mils (86 micron).
Dit resultaat is nuttig wanneer vooral de dikte van de uiteindelijke blanke laklaag moet worden bepaald. Autodetailers gebruiken deze functie om tijdens het polijsten de resterende blanke lakdikte te controleren. Applicateurs gebruiken deze functie om een consistente applicatiedikte te waarborgen.
De in dit artikel besproken ultrasone sondes hebben een vlak meetoppervlak met een diameter van 8 mm (0,3") dat volledig contact moet maken met de gecoate kunststof voor de beste meetresultaten. Metingen op gebogen oppervlakken kunnen een gemiddelde van meerdere metingen vereisen voor zinvolle resultaten.
Ultrasone meting van de laagdikte gebeurt door een ultrasone trilling in een coating te sturen met behulp van een sonde en een op het oppervlak aangebracht koppelmiddel. Een fles van 4 oz van een gewone glycolgel op waterbasis wordt met elk instrument meegeleverd. Op gladde, horizontale oppervlakken kan ook een druppel water als koppelmiddel dienen.
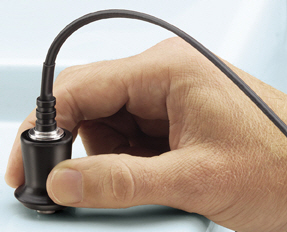
Nadat een druppel koppelmiddel op het oppervlak van het gecoate onderdeel is aangebracht, wordt de sonde vlak op het oppervlak geplaatst. Indrukken start een meting (zie Fig.6). Als de sonde wordt opgetild na een dubbele pieptoon of als het groene indicatielampje knippert, wordt de laatste meting op het LCD-scherm weergegeven. Een tweede meting kan op dezelfde plek worden uitgevoerd door de sonde op het oppervlak te blijven houden. Veeg de sonde en het oppervlak schoon met een tissue of zachte doek als u klaar bent.
Meetnauwkeurigheid
De nauwkeurigheid van elke ultrasone meting hangt rechtstreeks samen met de geluidssnelheid van de te meten afwerking. Omdat ultrasone instrumenten de doorgangstijd van een ultrasone puls meten, moeten zij worden gekalibreerd voor de "geluidssnelheid" in dat specifieke materiaal.
In de praktijk verschillen de geluidssnelheden van de coatingmaterialen die in de kunststofindustrie worden gebruikt weinig van elkaar. Daarom hoeven de fabriekskalibratie-instellingen van ultrasone laagdiktemeters meestal niet te worden gejusteerd.
De rechterkant van het scherm van de PosiTector 200 kan worden gebruikt om een grafische weergave van de ultrasone puls weer te geven terwijl deze door het coatingsysteem gaat. Dit krachtige hulpmiddel stelt de gebruiker in staat om beter te begrijpen wat de meter "ziet" onder het oppervlak van de coating.
Wanneer de sonde op het oppervlak wordt gedrukt en de ultrasone puls door het coatingsysteem gaat, stuit de puls op dichtheidsveranderingen bij de grensvlakken tussen coatinglagen en tussen de coating en de ondergrond.
Een "piek" geeft deze grensvlakken weer. Hoe groter de verandering in dichtheid, hoe hoger de piek. Hoe geleidelijker de verandering in dichtheid, hoe breder de piek. Bijvoorbeeld, twee coatingslagen van hoofdzakelijk hetzelfde materiaal die "gemengd" zijn, zouden een lage, brede piek opleveren. Twee materialen met een zeer verschillende dichtheid en een goed gedefinieerd grensvlak zouden een hoge, smalle piek opleveren.
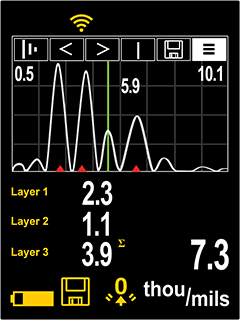
De PosiTector 200 B3 kiest de hoogste pieken bij het bepalen van de laagdikte. Bijvoorbeeld, als het aantal lagen is ingesteld op 3, worden de 3 hoogste pieken tussen de Lo & Hi bereiken geselecteerd als de interfaces tussen deze lagen. De pieken die de meter selecteert, worden aangegeven met rode driehoekige pijlen (zie Fig.9).
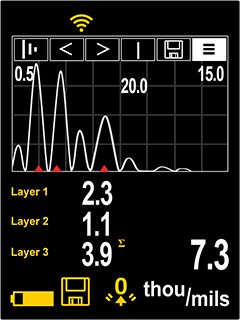
In Fig. 9 worden de bovenste (Lo = 0.5 mils) en onderste (Hi = 15.0 mils) bereikwaarden weergegeven als twee horizontale lijnen boven en onder in het grafische gebied. Lo (de ondergrens) staat bovenaan. Hi (de bovengrens) staat onderaan. Echo's of pieken (diktewaarden) buiten dit bereik worden genegeerd. De bereikwaarden worden ingesteld en gewijzigd met de menuoptie SET RANGE.
Deze grafische weergave kan worden gemanipuleerd met de menu-optie SET RANGE. Naast de mogelijkheid om de bereikwaarden aan te passen, kan een cursor overal tussen de twee bereikwaarden worden geplaatst om andere pieken te onderzoeken.
Conventionele magnetische en wervelstroommeters werken alleen op metalen. Dus heeft de kunststofindustrie vertrouwd op andere meettechnieken, waaronder:
Deze technieken zijn tijdrovend, moeilijk uit te voeren en onderhevig aan interpretatie door de operator en andere meetfouten. Toepassers vinden destructieve methoden onpraktisch. Om een statistisch representatief monster te verkrijgen, moeten wellicht verschillende houtproducten van een partij worden opgeofferd als onderdeel van het destructieve testproces.
Een gebruikelijke destructieve techniek bestaat uit het doorsnijden van het gecoate onderdeel en het meten van de laagdikte door de snede microscopisch te bekijken. Een andere doorsnedetechniek gebruikt een microscoop met schaalverdeling om een geometrische snede door de droge coatinglaag te bekijken. Een speciaal snijgereedschap maakt hiervoor een kleine, nauwkeurige V-groef door de coating tot in de ondergrond (zie Fig.11). Er zijn meters verkrijgbaar met snijpunten en verlichte loepen met schaalverdeling. Een gedetailleerde beschrijving van deze testmethode staat in ASTM D4138-07a, “Standaardwerkwijze voor het meten van de droge laagdikte van beschermende coatingsystemen met destructieve doorsnedemethoden”.
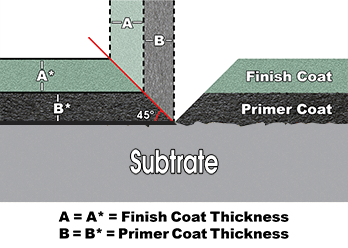
Hoewel de beginselen van deze methode gemakkelijk te begrijpen zijn, zijn er tal van mogelijkheden om fouten te maken. Het vereist vaardigheid om het monster voor te bereiden en de resultaten te interpreteren. Ook het afstellen van de meetschaal op een gekarteld of onduidelijk grensvlak kan tot onnauwkeurigheid leiden, vooral tussen verschillende operators. Deze methode wordt gebruikt wanneer goedkope, niet-destructieve methoden niet mogelijk zijn, of als middel om niet-destructieve testresultaten te bevestigen.
Met de komst van ultrasone instrumenten zijn veel coaters overgestapt op niet-destructieve inspectie.
Wat is de toepassing?
Bij het coaten van kunststoffen, met name in de automobielindustrie, worden verschillende coatinglagen aangebracht om een volledig esthetisch uiterlijk en beschermende eigenschappen te verkrijgen. Niet alleen is de afwerking aan de buitenkant vaak een sterke afspiegeling van de kwaliteit en duurzaamheid van kostbare consumentenproducten, maar ook moeten coatings voor kunststofonderdelen de uitdagingen aangaan die uniek zijn voor kunststofsubstraten, zoals hechting, flexibiliteit en temperatuurbeperkingen.
Gangbare kunststofsubstraten (d.w.z. polyethyleen, polypropyleen, thermoplastische polyolefine, ABS, nylon, PVC) zijn niet poreus, bestand tegen de meeste oplosmiddelen, en hebben een lage oppervlakte-energie in vergelijking met andere materialen. Daardoor is het kunststofoppervlak moeilijk te bevochtigen en hebben de coatings weinig kans om te hechten door in te dringen of zich fysiek vast te zetten in onregelmatigheden in het oppervlak. Om deze moeilijkheden tegen te gaan, worden adhesiebevorderaars gebruikt als verfadditieven of als primers om de hechting van coatings aan hun substraten te bevorderen. Een adhesiebevorderaar heeft gewoonlijk een affiniteit voor het substraat en de aangebrachte coating, waardoor de aangebrachte coatings aan de beoogde prestatie-eisen kunnen voldoen.
Auto-coatings
In autolakken verwijst de term adhesiebevorderaar naar de primer (meestal gechloreerde polyolefine of andere gemodificeerde polyolefines), die de hechting van de volgende laklaag aan het kunststof vergemakkelijkt. Gewoonlijk worden adhesiepromotors aangebracht om een droge laagdikte van 0,3 - 0,5 mils (7,5 - 12,5 µm) te bereiken. Aangezien de dikte van de adhesiebevorderaar onder de aanbevolen 1 mil (25 µm) individuele laagdikte ligt, kan het voor een ultrasone meter moeilijk zijn deze van de volgende lagen te onderscheiden.
Primers vullen kleine onvolkomenheden uit het vormproces op en kunnen een geleidende laag vormen die het elektrostatisch aanbrengen van volgende coatinglagen vergemakkelijkt. Primer beschermt de ondergrond ook tegen mogelijk schadelijke UV-straling van de zon en biedt weerstand tegen chemicaliën (benzine) en vocht. Vaak wordt de kleur van primers afgestemd op de basislak, zodat een minimale basislakdikte volstaat en de zichtbaarheid van steenslagschade wordt beperkt.
Basislak is de coatinglaag die grotendeels zorgt voor de kleur, fysieke prestaties en esthetische effecten. Kleurbestendige basislakken bevatten vaak speciale effectpigmenten, zoals voor de metallic afwerking die gebruikelijk is bij autolakken. Basislakken kunnen in één of meer lagen worden aangebracht. Afhankelijk van de applicatiemethode kan het voor een ultrasone meter moeilijk zijn om de afzonderlijke basislaklagen te onderscheiden.
Duurzame blanke lakken vormen een beschermende barrière tegen omgevingsinvloeden zoals inetsing, vogelpoep, wasstraatkrassen en steenslag. Hoewel blanke lakken samen met de basislak de uiteindelijke afwerking vormen, zorgen ze akoestisch voor een duidelijk grensvlak tussen coatinglagen en zijn ze daardoor te onderscheiden van eerder aangebrachte lagen.
Aangezien auto-coating een van de duurste processen in de auto-assemblage is, zijn fabrikanten en assembleurs voortdurend op zoek naar technologische verbeteringen. Eén zo'n applicatiemethode wordt nat-in-nat genoemd, waarbij watergedragen coatings direct over elkaar worden aangebracht zonder de vorige lagen te laten uitharden. Dergelijke methoden minimaliseren het gebruik van energie, verf en de noodzaak om apparatuur om te bouwen, zonder dat dit ten koste gaat van de kwaliteit van het eindresultaat. Helaas veroorzaakt een nat-in-nat coating een "overgangslaag"-effect (vermenging van afzonderlijke lagen). Het ontbreken van duidelijke akoestische grenzen minimaliseert het vermogen van een ultrasoon instrument om de individuele laagdikte te detecteren.
Fabrikanten en applicateurs hebben lang gedacht dat er geen eenvoudige en betrouwbare manier was om coatings op kunststofsubstraten niet-destructief te meten. Hun gebruikelijke oplossing was om metalen (staal of aluminium) coupons naast het onderdeel te plaatsen en dan de op de coupon aangebrachte dikte te meten met een mechanische of elektronische (magnetische of wervelstroom) meter. Deze arbeidsintensieve oplossing is gebaseerd op de veronderstelling dat een vlakke coupon die in de algemene coatingzone wordt geplaatst hetzelfde verfprofiel krijgt als het kunststof onderdeel in kwestie. Met een ultrasone oplossing kan de gebruiker de totale coatingdikte van het eigenlijke onderdeel meten. Afhankelijk van de gebruikte ultrasone meter en het coatingproces, is een bijkomend voordeel de mogelijkheid om meerdere afzonderlijke lagen te identificeren.
Ultrasone laagdiktemeting is inmiddels een geaccepteerde en betrouwbare testmethode in de houtindustrie. De standaardtestmethode wordt beschreven in ASTM D6132, “Standaardtestmethode voor niet-destructieve meting van de droge laagdikte van aangebrachte organische coatings met een ultrasone meter” (2022, ASTM). Om de kalibratie van de meter te verifiëren, zijn met epoxy gecoate diktestandaarden verkrijgbaar met een certificaat dat herleidbaar is tot nationale metrologische instellingen.
Snelle, niet-destructieve diktemetingen kunnen nu worden uitgevoerd op materialen waarvoor vroeger destructieve tests of laboratoriumanalyses nodig waren. Deze nieuwe technologie verbetert de consistentie en verwerkingscapaciteit in de afwerkingsruimte. Potentiële kostenbesparingen omvatten:
Tegenwoordig zijn deze instrumenten eenvoudig te bedienen, betaalbaar en betrouwbaar.
De laatste jaren is het gebruik van kunststoffen snel toegenomen. Hoewel de automobielindustrie zeker de toon heeft gezet, maken ook andere industrieën op grote schaal gebruik van kunststoffen. Volgens de Society of the Plastics Industry zijn diverse kunststofproducten (die het grootste deel van de kunststofverwerkende industrie uitmaken) de op drie na grootste industrie in de Verenigde Staten. Alleen motorvoertuigen en uitrusting, aardolieraffinage en elektronische componenten en toebehoren overtreffen deze industrie. Hoewel kunststoffen vaak rechtstreeks worden gekleurd als onderdeel van het fabricageproces, moeten veel kunststofonderdelen worden geverfd om het uiterlijk te verbeteren, een kleur te verkrijgen die bij andere onderdelen past, de stabiliteit van het kunststofoppervlak te verbeteren of een gewenst speciaal effect te verkrijgen.
Volgens consultant PG Phillips & Associates bedroeg de wereldmarkt voor autolak in 2001 6,6 miljard dollar. Een steeds groter deel van deze markt betreft het coaten van kunststoffen voor bumpers, buitenpanelen en decoratieve bekleding. Coatingbedrijven en assembleurs in de concurrerende auto-industrie moeten voldoen aan kritische criteria op het gebied van esthetiek en levensduur. Aangezien lakken het duurste proces is in de autofabricage, is er een tegenstrijdige prioriteit om de hoeveelheid tijd, materiaal en herbewerking te minimaliseren en toch te voldoen aan de eisen van prestatieverbeterende technologie en naleving van milieuvoorschriften. Daarom is een efficiënte meetmethode nodig om applicatieproblemen in een zo vroeg mogelijk stadium van het coatingproces nauwkeurig en betrouwbaar op te sporen en te corrigeren.
Koppelmiddel
Het koppelmiddel wordt gebruikt om een ultrasone trilling van de sonde in de coating te verspreiden. Water is een goed koppelmiddel voor gladde coatings. Gebruik de meegeleverde glycolgel voor ruwere coatings. Hoewel het onwaarschijnlijk is dat het koppelmiddel de afwerking beschadigt of een vlek op het oppervlak achterlaat, raden wij aan het oppervlak te testen door het koppelmiddel op een monster te gebruiken. Als uit de test blijkt dat er vlekken zijn ontstaan, kan een kleine hoeveelheid water worden gebruikt in plaats van koppelmiddel. Raadpleeg het veiligheidsinformatieblad op onze website en uw coatingleverancier als u vermoedt dat het koppelmiddel de coating kan beschadigen. Andere vloeistoffen zoals vloeibare zeep kunnen ook worden gebruikt.
Geheugenmodus
De PosiTector 200 Standard modellen kunnen 250 metingen opnemen. PosiTector 200 Advanced modellen kunnen 100.000 metingen opslaan in maximaal 1000 batches voor statistische doeleinden op het scherm, voor afdrukken naar een optionele draadloze Bluetooth-printer, of voor downloaden naar een pc met behulp van de meegeleverde USB-kabel en een van de PosiSoft oplossingen.


