
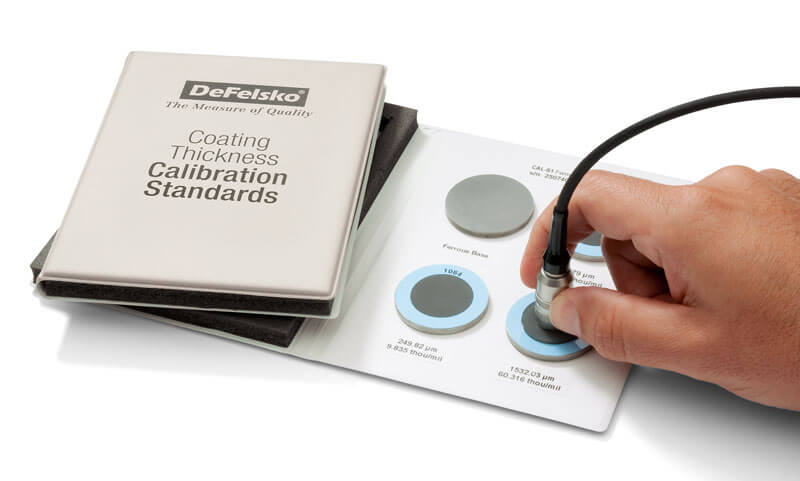
Het meten van fysische parameters zoals laagdikte, oppervlakteprofiel en dauwpunt is een gebruikelijke taak voor inspecteurs en applicateurs. Deze metingen zijn echter slechts zo nauwkeurig als het instrument waarmee ze worden uitgevoerd. Zelfs hoogwaardige elektronische instrumenten kunnen onjuiste metingen opleveren als drie belangrijke stappen niet worden gevolgd: kalibratie, verificatie en justering. In dit artikel worden deze vaak verkeerd begrepen stappen toegelicht zoals gedefinieerd in ASTM D70911, ISO 28082 en SSPC-PA 23. Ook wordt besproken waarom een uitgebreid kalibratiecertificaat belangrijk is, wie een kalibratie kan uitvoeren en bij welke toepassingen justering op locatie nodig kan zijn.
Het woord "kalibratie" heeft verschillende betekenissen, afhankelijk van de bedrijfstak of de omgeving waarin het wordt gebruikt. Waarschijnlijk kent u iemand die de termen kalibratie en kalibratie-interval binnen de coatinginspectie verkeerd begrijpt. Die persoon zou verbaasd zijn te horen dat hij zijn meter niet zelf kan kalibreren en dat er meestal ook geen vast herkalibratie-interval is.
Om aan te geven hoe moeilijk het is om kalibratietermen te definiëren, hoeft men niet verder te kijken dan de talloze definities van de belangrijkste organisaties. Het is niet verwonderlijk dat de verklaringen verschillen, gezien de uitdaging om een woord te definiëren dat in vele industrieën voor vele soorten instrumenten wordt gebruikt.
Een eenvoudiger aanpak is om de kalibratietermen uit te leggen zoals ze betrekking hebben op een specifiek industriesegment, in dit geval de industrie voor beschermende coatings. ISO, ASTM, SSPC en anderen zijn het hier in het algemeen over eens.
Kalibratie in de coatinginspectie-industrie
ASTM D7091 beschrijft het gebruik van magnetische en wervelstroommeters voor droge laagdikte en is typerend voor veel normen. De norm definieert kalibratie als:
"...het specialistische, gecontroleerde en gedocumenteerde proces waarbij metingen worden verricht op herleidbare kalibratiestandaarden over het volledige werkbereik van de meter, waarna de nodige justeringen worden uitgevoerd om eventuele afwijkingen buiten de tolerantie te corrigeren. Kalibratie van laagdiktemeters wordt uitgevoerd door de fabrikant van de apparatuur, diens bevoegde vertegenwoordiger of een geaccrediteerd kalibratielaboratorium, in een gecontroleerde omgeving en volgens een gedocumenteerd proces. Het doel van de kalibratie is de meter zodanig te herstellen of opnieuw af te stellen dat deze aan de door de fabrikant opgegeven nauwkeurigheid voldoet of deze overtreft."
Binnen die definitie zijn er een paar termen die extra bespreking waard zijn:
"Herleidbare kalibratiestandaard": Het fundamentele doel van kalibratie is te waarborgen dat een instrument bij meting van een standaard met een bekende waarde binnen de tolerantie blijft. Het kwantificeren van deze bekende waarden (gewicht, afstand enz.) is de verantwoordelijkheid van het Internationaal Bureau voor Maten en Gewichten (BIPM).
Het BIPM werkt samen met nationale metrologische instituten zoals NIST (VS), NPL (VK) en PTB (Duitsland), die Standard Reference Materials (SRM’s) beheren voor standaardgrootheden zoals lengte, gewicht en tijd. Deze SRM’s zijn uiterst nauwkeurige fysieke referenties die dienen als kalibratiestandaarden voor de nauwkeurigste meetapparatuur.
Omdat het niet voor iedereen betaalbaar, efficiënt of zelfs maar mogelijk is om tegen een SRM te kalibreren, worden de SRM's gebruikt om primaire kalibratiestandaarden te kalibreren; secundaire standaarden worden gebruikt om werkstandaarden te kalibreren; en werkstandaarden worden gebruikt om procesinstrumenten te kalibreren. Via deze "keten" van standaarden zijn instrumenten uiteindelijk rechtstreeks herleidbaar tot een SRM-artefact, zonder dat dat artefact ooit hoeft te worden gemeten.
Omdat een instrument of standaard altijd minder nauwkeurig is dan de standaard waarmee het wordt gekalibreerd, neemt de onzekerheid toe naarmate men verder in de keten van standaarden komt.
Een Test Uncertainty Ratio (TUR) van 4:1 wordt algemeen aanvaard in de industrie. Dit betekent dat de tolerantie van een instrument viermaal zo groot is als de onzekerheid van de standaard waartegen het is gemeten. Bij een TUR van 4:1 heeft een laagdiktemeter die is gekalibreerd tegen standaarden met een onzekerheid van ± 0,05 mils bijvoorbeeld een opgegeven tolerantie of nauwkeurigheid van ± 0,2 mils.
Krachtens een overeenkomst inzake wederzijdse erkenning die door de belangrijkste nationale metrologische instituten is ondertekend, erkennen alle deelnemende instituten de geldigheid van elkaars kalibratie- en meetcertificaten.
"Geaccrediteerd kalibratielaboratorium": ASTM D7091 beperkt de partijen die een kalibratie mogen uitvoeren tot "de fabrikant van de apparatuur, diens bevoegde vertegenwoordiger of... een geaccrediteerd kalibratielaboratorium". De eerste twee categorieën spreken voor zich, maar het begrip "geaccrediteerd kalibratielaboratorium" is minder duidelijk. ISO/IEC 17025 stelt de accreditatie-eisen vast. Laboratoria kunnen deze accreditatie verkrijgen via een accreditatie-instantie die de overeenkomst van de International Laboratory Accreditation Cooperation (ILAC) heeft ondertekend.
De ISO 17025-accreditatie van een laboratorium geldt echter alleen voor specifieke kalibratieactiviteiten. De accreditatiescope vermeldt voor welke activiteiten het laboratorium is geaccrediteerd en welke meetonzekerheid het daarbij kan bereiken. Als u een extern kalibratielaboratorium inschakelt, moet u daarom niet alleen controleren of het geaccrediteerd is, maar ook of de accreditatiescope de instrumenten omvat die u wilt laten kalibreren. Er zijn veel laboratoria met een ISO 17025-accreditatie, maar slechts weinig daarvan zijn geaccrediteerd voor het kalibreren van coatinginspectieapparatuur.
Wanneer een instrument wordt gekalibreerd, wordt een document afgegeven, het zogeheten kalibratiecertificaat (figuur 1). Dit document bevat de feitelijke meetresultaten en alle informatie die relevant is voor een geslaagde kalibratie van het instrument, waaronder de herleidbaarheid tot een nationale standaard. Vaak vereisen opdrachtspecificaties een bewijs van een recente kalibratie.
Veel fabrikanten van testapparatuur leveren geen kalibratiecertificaten. In plaats daarvan kunnen zij "conformiteitscertificaten", "certificaten van overeenstemming", "nauwkeurigheidscertificaten" of "certificaten" leveren. Deze zijn weinig meer dan een nauwkeurigheidsverklaring van de fabrikant, waarbij de gebruiker erop moet vertrouwen dat het instrument nauwkeurig zal meten. Dergelijke "certificaten" voldoen niet aan de definitie van kalibratie volgens ASTM D7091 en andere normen, en zijn doorgaans ook niet geschikt voor interne, contractuele of wettelijke vereisten.
Hoewel de vorm en inhoud van kalibratiecertificaten varieert, moet een goed certificaat specifieke minimuminformatie bevatten die garandeert dat aan de ISO/IEC 17025-eisen wordt voldaan. Figuur 1 toont een voorbeeld van een kalibratiecertificaat, met elk van de belangrijke kenmerken gemarkeerd.
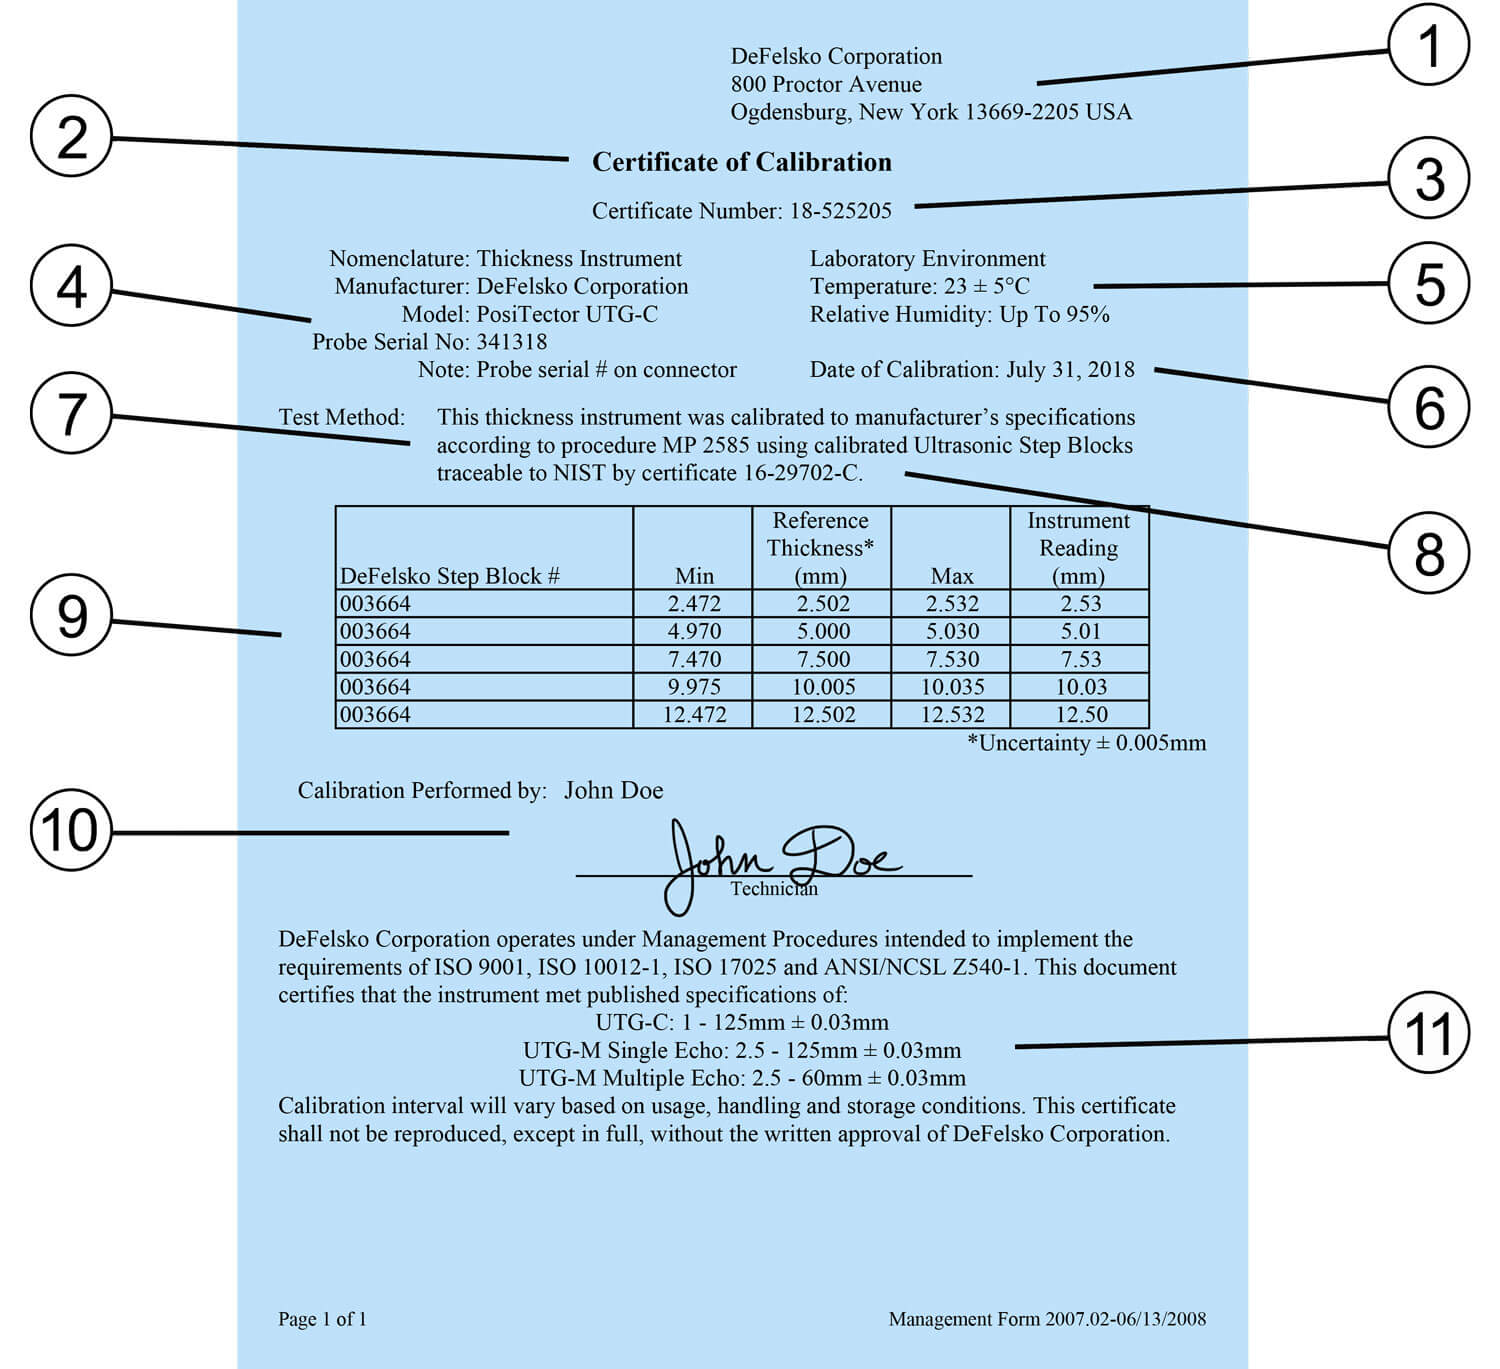
Als het door het kalibratielaboratorium of de fabrikant van het instrument afgegeven certificaat deze belangrijke kenmerken niet bevat, is het waarschijnlijk geen kalibratiecertificaat zoals gedefinieerd in de meeste normen en contracten.
Gedurende de levensduur van een instrument is periodiek herkalibratie (of hercertificatie) nodig, aangezien de nauwkeurigheid van de meeste meetinstrumenten met het gebruik afneemt. Een kalibratie-interval is de vastgestelde periode tussen herkalibraties van een instrument. Volgens de eisen van ISO 17025 vermelden de meeste fabrikanten geen kalibratie-intervallen als onderdeel van kalibratiecertificaten. Waarom niet? Omdat ze niet weten hoe vaak de meter wordt gebruikt, in welke omgeving hij wordt gebruikt en hoe goed hij wordt onderhouden4.
Als u nog geen ervaring met een instrument hebt, is één jaar een geschikt uitgangspunt voor het kalibratie-interval. Op basis van ervaring en regelmatige verificatie (zie hieronder) kan dit interval worden aangepast. Bij nieuwe instrumenten kunnen klanten de datum van ingebruikname (of de aankoopdatum) als begin van het eerste kalibratie-interval gebruiken. Omdat opslag nauwelijks invloed heeft op het instrument, is de datum op het kalibratiecertificaat hierbij minder bepalend.
Een kalibratiecertificaat garandeert niet dat de nauwkeurigheid gedurende het kalibratie-interval behouden blijft. Tal van factoren kunnen de werking van een meter nadelig beïnvloeden, zoals onbedoelde beschadiging of ophoping van vuil. Om metingen met een onnauwkeurige meter te voorkomen, schrijven de meeste normen voor dat de nauwkeurigheid en werking vóór elk gebruik worden geverifieerd, doorgaans aan het begin van elke dienst. Voer deze verificatie opnieuw uit na een groot aantal metingen, als de meter is gevallen of als u vermoedt dat deze onjuiste meetwaarden geeft. Vaak maken de contractpartijen vooraf afspraken over de uitvoering en frequentie van deze verificaties.
Wat doet u op deze momenten? Dat hangt af van het kwaliteitssysteem dat u hanteert. Sommige eigenaren meten gewoon een proefstuk als hun meter nieuw is en leggen het resultaat vast. Dit monster wordt dan opgeslagen en gebruikt om regelmatig de werking en nauwkeurigheid van de meter te controleren.
De beste en meest algemeen aanvaarde methode om de nauwkeurigheid te controleren is echter het meten van kalibratiestandaarden in een gecontroleerde omgeving volgens een gedocumenteerde procedure. ASTM D7091 bevat taal die typisch is voor veel normen:
"7.3 Verificatie van de nauwkeurigheid — Vóór gebruik moet de gebruiker de kalibratienauwkeurigheid van elk instrument verifiëren volgens de instructies van de fabrikant, met geschikte laagdiktestandaarden. Eventuele geconstateerde tekortkomingen moeten zo nodig worden verholpen. De nauwkeurigheid van de meter moet binnen het beoogde gebruiksbereik worden geverifieerd."
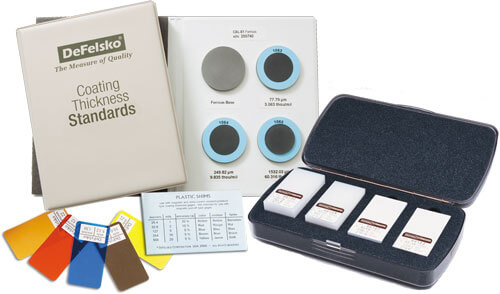
Kalibratiestandaarden zijn er in vele vormen, afhankelijk van het te controleren instrument. Zij moeten herleidbaar zijn tot een nationaal metrologisch instituut en een meetwaarde hebben binnen het bereik van de meter - idealiter in de buurt van het verwachte meetbereik. Het meetproces wordt beschreven in een document dat kalibratieprocedure wordt genoemd en dat sommige fabrikanten publiceren of op verzoek verstrekken.
Voor laagdiktemeters zijn laagdiktestandaarden beschikbaar als gecertificeerde gecoate metalen platen of kunststoffolies. Platen zijn doorgaans nauwkeuriger en duurzamer, maar ook duurder. Type 1 (mechanische) laagdiktemeters kunnen niet met kunststoffolies worden geverifieerd.
Het gemiddelde van een reeks metingen moet binnen de gecombineerde toleranties van zowel de meter als de referentiestandaard liggen. Om de gecombineerde tolerantie te bepalen, worden de toleranties van de meter en standaard niet gewoon bij elkaar opgeteld, maar wordt de formule "som van de kwadraten" gebruikt. Als de nauwkeurigheid van de referentiestandaard bijvoorbeeld ±2% is en de nauwkeurigheid van het instrument ±3%, is de gecombineerde tolerantie ±3,6%, berekend als:
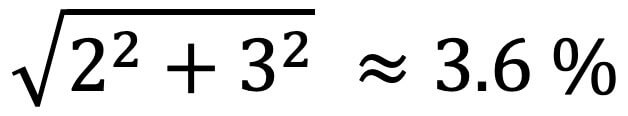
Als de metingen buiten de gecombineerde tolerantie vallen, is er een probleem met de meter of de referentiestandaard. De problematische meter of referentiestandaard moet worden geïdentificeerd, en alle metingen sinds de laatste nauwkeurigheidscontrole moeten als verdacht worden beschouwd.
Voor veel inspectie-instrumenten zijn kalibratie en verificatie voldoende om te garanderen dat het instrument goed meet. Voor laagdiktemeters is echter vaak een derde stap nodig: Justering. Laagdiktemeters meten namelijk niet rechtstreeks de dikte van de coating, maar de magnetische eigenschappen van het substraat. Deze eigenschappen verzwakken naarmate de sonde zich van het substraat verwijdert en zijn daarom gerelateerd aan de dikte van de coating.
Er zijn echter nog andere factoren die de magnetische eigenschappen van het substraat kunnen beïnvloeden. Deze omvatten:
Laagdiktemeters zijn gewoonlijk in de fabriek gekalibreerd om goed te presteren op vlak, glad koolstofstaal. Zij kunnen echter nauwkeurig meten bij toepassingen met verschillende oppervlakteruwheid, geometrie, samenstelling of massa als er een justering wordt uitgevoerd:
"3.1.2 justering — het fysiek afstemmen van de diktewaarden van een meter op die van een monster met bekende dikte (opheffen van systematische afwijking), om de nauwkeurigheid van de meter op een specifiek oppervlak te verbeteren."
Elke justering houdt uitsluitend rekening met de ruwheid, geometrie, samenstelling en/of massa van het substraat op de plaats waar de justering is uitgevoerd. Als een van deze factoren binnen het werkstuk of de opdracht verandert, is vaak opnieuw justering nodig. Sommige elektronische instrumenten, zoals de Advanced-modellen van de PosiTector 6000, kunnen meerdere kalibratiejusteringen opslaan, zodat de gebruiker de justering kan kiezen die het beste bij de toepassing past.
Ook moet worden opgemerkt dat niet alle laagdiktemeters gelijk zijn. Raadpleeg de fabrikant of de handleiding van het instrument voor de beste aanwijzingen voor het justeren van uw specifieke instrument. Het volgende overzicht is een gids voor het justeren van één type veelgebruikte laagdiktemeter.
Om te bepalen of een instrument moet worden gejusteerd, controleert u of het gemiddelde van een reeks metingen op het ongecoate substraat binnen de metertolerantie rond nul ligt. Als de metingen buiten de tolerantie vallen, is waarschijnlijk justering nodig. Vaak volstaat het om alle latere metingen te corrigeren voor de bij de controlemeting vastgestelde afwijking. Elektronische meters van type II, zoals de PosiTector 6000, hebben doorgaans een ingebouwde nuljusteringsfunctie die dit automatisch uitvoert. Als latere metingen op het ongecoate substraat binnen de tolerantie rond nul liggen, is de justering geslaagd. Mechanische magnetische aftrekmeters van type I, zoals de PosiTest, hebben een niet-lineaire schaal; het instrument zelf mag daarom niet worden gejusteerd. De gebruiker moet in plaats daarvan een basismetaalwaarde (BMR) meten en deze van latere laagdiktemetingen aftrekken.
Na een geslaagde nuljustering meet het instrument bij vrijwel alle toepassingen over het gehele meetbereik binnen de tolerantie. Dit kan worden geverifieerd door een kunststoffolie op het ongecoate substraat te plaatsen en te controleren of de meetwaarde binnen de gecombineerde tolerantie van de folie en de meter valt. In het zeldzame geval dat de meter bij nul binnen de tolerantie meet, maar op een folie erbuiten, kan een aanvullende justering nodig zijn. Raadpleeg de fabrikant of de producthandleiding voor meer informatie.
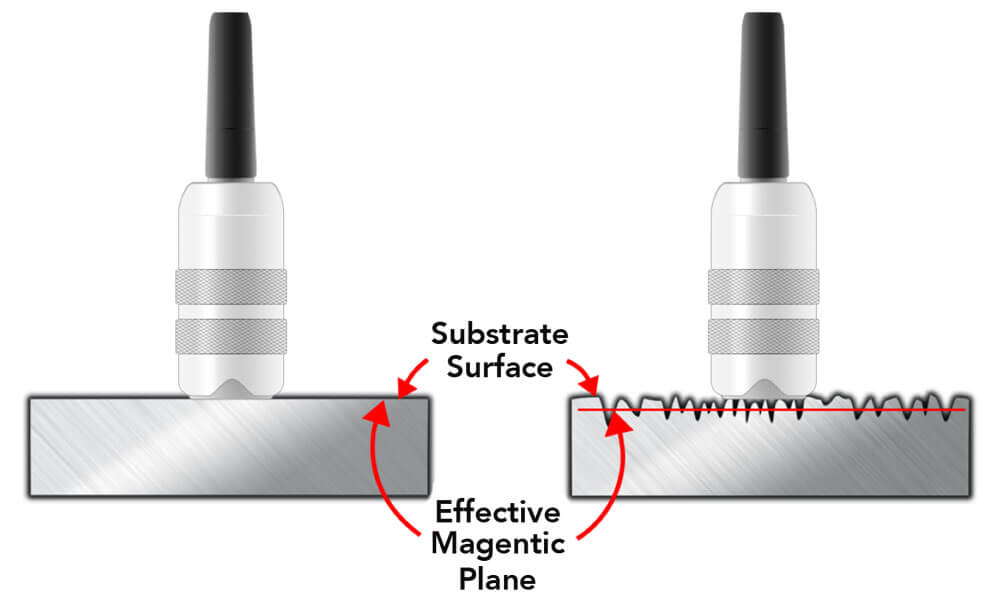
Hoewel een nuljustering vaak voldoende is om rekening te houden met de effecten van geometrie, samenstelling en massa, moet een nuljustering niet worden uitgevoerd op gestraalde of geruwde oppervlakken. Op die oppervlakken meten laagdiktemeters tot een punt tussen de pieken en dalen van de ruwheid, het zogenaamde "magnetische vlak". Aangezien de meeste normen en specificaties aangeven dat alleen de laagdikte over de pieken van het oppervlakteprofiel moet worden gerapporteerd, is een justering nodig.
Om een laagdiktemeter de laagdikte "boven de pieken" van het oppervlakteprofiel te laten meten, wordt deze doorgaans gejusteerd op de bekende dikte van een kunststoffolie op het ongecoate substraat. De folie rust op de pieken van het oppervlakteprofiel of een ander patroon en vervangt de coatinglaag die later wordt aangebracht. Elektronische meters van type II hebben doorgaans een ingebouwde functie voor "1-puntsjustering" om dit proces te vereenvoudigen.
Omdat mechanische magnetische aftrekmeters van type I doorgaans met een grote magneet in plaats van een kleine sondepunt contact maken met het oppervlak, hebben zij minder last van oppervlakteruwheid. De gebruiker kan eenvoudig een nuljustering uitvoeren door een basismetaalwaarde (BMR) te meten op het ongecoate, gestraalde substraat en deze waarde van latere laagdiktemetingen af te trekken.
1 ASTM D7091 "Standard Practice for Nondestructive Measurement of Dry Film thickness of Nonmagnetic Coatings applied to Ferrous Metals and Nonmagnetic, Nonconductive Coatings applied to Non-Ferrous Metal" (ASTM International, 100 Barr Harbor Drive, West Conshohocken, PA 19428), www.astm.org.
2 ISO 2808, Verven en vernissen - Bepaling van de laagdikte. Verkrijgbaar bij het American National Standards Institute (ANSI), 25 W. 43rd St., 4th Floor, New York, NY 10036, http://www.ansi.org.
3 SSPC PA2, Procedure voor het bepalen van de conformiteit met de vereisten voor droge coatingdikte. Verkrijgbaar bij de Society for Protective Coatings (SSPC), 40 24th St., 6th Floor, Pittsburgh, PA 15222-4656, http://www.sspc.org.
4 Zorg voor uw laagdiktemeter, David Beamish, PCE - Protective Coatings Europe en JPCL Equipment Maintenance, april 2005.

DAVID BEAMISH (1955 – 2019), voormalig directeur van DeFelsko Corporation, een in New York gevestigde fabrikant van draagbare coatingtestinstrumenten die wereldwijd worden verkocht. Hij was afgestudeerd in civiele techniek en had meer dan 25 jaar ervaring in het ontwerpen, produceren en op de markt brengen van deze testinstrumenten voor uiteenlopende internationale bedrijfstakken, waaronder industriële schilderwerken, kwaliteitsinspectie en productie. Hij gaf trainingsseminars en was actief lid van diverse organisaties, waaronder NACE, SSPC, ASTM en ISO.


