uparrow-iconp0chonk

Anodiseerlaagdikte meten op aluminium

Genoemde producten:

DeFelsko produceert een handgedragen, niet-destructieve laagdiktemeter die ideaal is voor het meten van de dikte van anodiseerlagen op aluminium. 
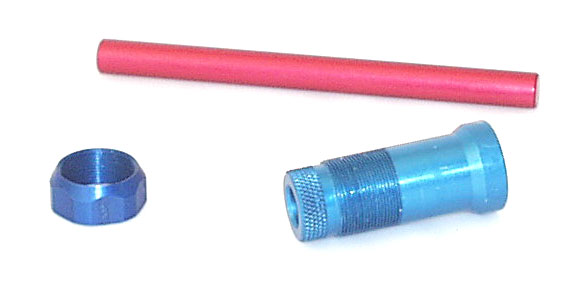
Wat zijn de uitdagingen bij het meten van de anodisatiedikte?

Om de dikte van anodiseer- en andere dunne coatings efficiënt te controleren, is een nauwkeurige niet-destructieve meetmethode nodig.   

Een tweede uitdaging is het meten van anodisatie op kleine of moeilijk bereikbare plaatsen.
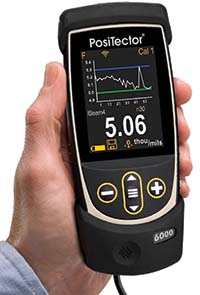
Afbeelding van de PosiTector 6000 met beschermhoes

Oplossingen voor het meten van de dikte van anodiseerlagen

 De PosiTector 6000 "N" serie wervelstroommeters zijn ideaal voor niet-destructieve metingen van niet-geleidende coatings op non-ferro substraten. De PosiTector 6000 NAS sonde is speciaal ontworpen voor hoge resolutie metingen van anodiseren op aluminium. Hoewel de PosiTector 6000 NAS in staat is om tot 625 μm (25 mils) te meten, is hij het meest nauwkeurig en biedt zijn hoogste resolutie onder 100 μm (4 mils), wat binnen het verwachte bereik van de meeste anodiseer toepassingen ligt.
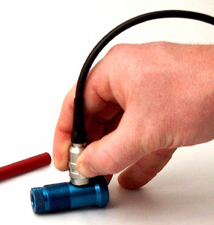
Figuur 1 — PosiTector 6000 NAS-sonde die de anodiseerlaagdikte meet


Voor laagdiktemetingen op kleine of moeilijk bereikbare plaatsen biedt de PosiTector 6000 N Microprobe-serie een ideaal alternatief. Met sondepunten van 0°, 45° of 90° kunnen metingen worden uitgevoerd in diepe gaten, op smalle randen of aan de binnenzijde van boringen. Bij gebruik van een houder of snelkoppelingsadapter hebben N-microsondes dezelfde specificaties als NAS-sondes.
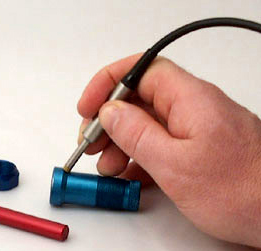
Figuur 2 — PosiTector 6000 N Microprobe die de anodiseerlaagdikte meet

Gratis consultatie

Bezoek onze verkooppagina voor actuele prijzen of om deze meters voor anodiseerlaagdikte te bestellen.

Achtergrond over anodiseren

Wat is anodiseren?

Anodiseren is een elektrochemisch conversieproces dat al sinds de jaren 1930 bestaat. Verschillende metalen kunnen worden geanodiseerd, waaronder aluminium, magnesium, titanium en tantaal. Geanodiseerd aluminium wordt in veel toepassingen gebruikt vanwege de lage kosten, de esthetische kwaliteiten en de ideale mechanische eigenschappen.

In tegenstelling tot de meeste beschermende coatings, verandert anodiseren permanent de buitenstructuur van het metaal. Wanneer aluminium wordt blootgesteld aan lucht, ontwikkelt het van nature een dunne laag aluminiumoxide die het aluminium beschermt tegen verdere oxidatie. Het anodiseerproces maakt het geoxideerde oppervlak veel dikker, tot enkele duizendsten van een inch dik. De hardheid van de geanodiseerde aluminiumoxidelaag evenaart die van een diamant, waardoor de slijtvastheid van het aluminium verbetert. De toegevoegde diepte van de oxidelaag verbetert de corrosieweerstand van het aluminium, terwijl het reinigen van het oppervlak eenvoudiger wordt. De poreuze aard van bepaalde soorten anodisatie maakt het mogelijk om het aluminium in verschillende kleuren te verven, waardoor het aantrekkelijker wordt.

Anodiseerlagen zijn doorgaans maximaal 5 mils dik. De drie meest voorkomende varianten bij aluminium zijn chroomzuuranodiseren (type I), zwavelzuuranodiseren (type II) en hardanodiseren (type III).

  • Chroomzuuranodiseren gebruikt een elektrolyt op basis van chroomzuur en levert de dunste lagen op: slechts 0,02 tot 0,1 mils (0,5 tot 2,5 micrometer). De laag groeit voor 50% in de ondergrond en voor 50% buiten de oorspronkelijke afmetingen. Chroomzuuranodiseren heeft de geringste invloed op de vermoeiingssterkte en is minder corrosief, waardoor het ideaal is voor complexe, moeilijk te spoelen onderdelen. Het is uitstekend geschikt voor aluminium gietstukken. De meeste chroomzuurgeanodiseerde onderdelen worden in militaire en lucht- en ruimtevaarttoepassingen gebruikt en hebben eerder een functioneel dan een decoratief doel.
  • Zwavelzuuranodiseren is de meest gebruikte anodiseermethode. Met zwavelzuur worden lagen tot 1 mil (25 micrometer) dik gevormd. De laag groeit voor 67% in de ondergrond en voor 33% buiten de oorspronkelijke afmetingen. Door haar poreuze aard is de laag uitstekend geschikt om in te kleuren en als basis voor primers, hechtmiddelen en organische coatings. Zwavelzuuranodiseren biedt corrosiebestendigheid en is zeer duurzaam. Typische toepassingen zijn de bouw, lucht- en ruimtevaart, productie, automobielsector en computers.
  • Hardanodiseren (ook hardcoating genoemd) gebruikt een elektrolyt met een hogere zwavelzuurconcentratie bij een lagere temperatuur. Dit geeft een taaie buitenlaag met uitstekende slijt- en corrosiebestendigheid, weerstand tegen kleurvervaging, diëlektrische sterkte en oppervlaktehardheid (Rockwell C-schaal tot 70). De laag groeit voor 50% in de ondergrond en voor 50% buiten de oorspronkelijke afmetingen, met een totale dikte van 0,5 tot 4 mils. Hardgeanodiseerde metalen hebben een grotere oppervlakteruwheid. Veelgebruikte toepassingen zijn niet-decoratieve voedselverpakkingsapparatuur, papierrollen in kopieerapparaten en buitentoepassingen zoals winkelpuien en ramen.

Anodiseerproces voor aluminium

Het aluminium onderdeel wordt opgehangen aan gestripte aluminium of titanium rekken die voor een goed elektrisch contact zorgen. Tijdens het anodiseerproces worden de onderdelen bevestigd en de rekken hangen in een reeks tanks.

  1. Het aluminium onderdeel wordt in een verwarmd bad met een dompelreinigingsmiddel ondergedompeld om alle oppervlakteverontreiniging te verwijderen.
  2. Het onderdeel wordt gespoeld om besmetting van de oplossing in volgende tanks te voorkomen.
  3. In het volgende bad wordt met een zuuroplossing (chroomzuur, zwavelzuur, salpeterzuur of fosforzuur) de dunne, ongelijkmatige aluminiumoxidelaag van het onderdeel verwijderd.
  4. Opnieuw wordt het onderdeel gespoeld om verontreiniging van de tank te voorkomen.
  5. Voor het etsen wordt het onderdeel in een bad met natriumhydroxideoplossing gehangen. Het etsen verwijdert de natuurlijke glans van aluminium en geeft een zacht, mat, gestructureerd uiterlijk.
  6. Het onderdeel wordt in het anodiseerbad gehangen, dat een verdund mengsel van zuur en water bevat dat elektrische stroom geleidt. Het zuurtype, de concentratie en de temperatuur zijn kritische parameters die afhangen van de gewenste afwerking en kleur. De negatieve aansluiting van de stroomkring is verbonden met het rek met onderdelen en de positieve aansluiting met een of meer "kathoden" die stroom in het bad brengen. Het aantal en de plaatsing van de kathoden hangen af van de grootte en vorm van het onderdeel en het totale te behandelen aluminiumoppervlak in vierkante voet. Oppervlakken dichter bij de kathode krijgen een dikkere anodiseerlaag. Voor normaal zwavelzuuranodiseren wordt een gelijkstroombron gebruikt die tot 24 volt kan leveren; de spanning wordt doorgaans tussen 18 en 24 volt gehouden. De stroomsterkte in het anodiseerbad hangt af van het te behandelen oppervlak: doorgaans is 12 tot 16 ampère per vierkante voet nodig. De elektrolytoplossing wordt tijdens het anodiseren geroerd om een gelijkmatige temperatuur te verkrijgen. Onder normale omstandigheden duurt het proces in het anodiseerbad minder dan een uur.
  7. Om het onderdeel in te kleuren, wordt het ondergedompeld in een bad met een verdunde, wateroplosbare organische kleurstof. De vereiste dompeltijd en temperatuur verschillen per kleurstof.
  8. De laatste stap van het anodiseerproces is het afdichten van het ingekleurde buitenoppervlak om verbleken door zonlicht en vlekvorming te voorkomen. Zonder afdichting heeft het poreuze buitenoppervlak een lagere corrosiebestendigheid. Bij ongekleurde lagen wordt het geanodiseerde aluminium onderdeel 20 tot 30 minuten in kokend gedeïoniseerd water gelegd. Hierdoor wordt de ongestructureerde poreuze aluminiumoxidelaag omgezet in een vastere kristallijne hydraatvorm. Bij ingekleurde onderdelen wordt de afdichting 3 tot 5 minuten uitgevoerd in een bad met nikkelacetaatoplossing.
  9. Bij hard anodiseren wordt, afhankelijk van het proces, een mengsel van zwavelzuur en oxaalzuur gebruikt. Relatief lage temperaturen worden gebruikt samen met een hogere stroom en een veel hoger voltage. De geproduceerde "grijze" oxidelaag is typisch 2 tot 3 mils en is zeer dicht, slijtvast en corrosiebestendig.   

Een alternatief voor anodiseren aan rekken is bulkanodiseren, dat beter geschikt is voor kleine, onregelmatig gevormde onderdelen zoals klinknagels, hulzen en medische aansluitstukken. In plaats van rekken worden geperforeerde manden van aluminium, kunststof of titanium gebruikt. Of u nu coil- of batchproductie nodig hebt, anodiseren is een van de beste industriële afwerkingsopties voor aluminium.

Een ander alternatief is coilanodiseren. Aluminium op rol wordt vooraf geanodiseerd om afwerkingskosten te verlagen, productietijd te besparen en materiaalhandelingen te verminderen. De voordelen van vooraf geanodiseerd aluminium gelden voor de meeste producten uit plaat- of rolmateriaal. Producten uit extrusieprofielen, gietstukken, rondstaf, staf of dikke plaat kunnen alleen als afzonderlijke stukken worden geanodiseerd, bijvoorbeeld aan rekken of in bulk.

Hoewel de meeste aluminiumlegeringen in een anodiseerbad aluminiumoxide vormen, reageren ze verschillend op anodiseren. Sommige zijn moeilijker te anodiseren; andere krijgen enigszins afwijkende kleurtinten. Na anodiseren verschillen de legeringen in bewerkbaarheid (verspanen, slijpen, polijsten), bestendigheid tegen omgevingsinvloeden en maatvastheid.

Waarom anodiseren?

Anodiseren is een zeer effectieve en wenselijke manier om aluminium af te werken. Enkele van de belangrijkste voordelen van anodiseren zijn:

  • Duurzaamheid - De meeste geanodiseerde onderdelen ondervinden geen slijtage door behandeling, installatie, gebruik en onderhoud.
  • Hechting — de anodiseerlaag vormt één geheel met het aluminium en biedt daardoor volledige binding en ongeëvenaarde hechting.
  • Kleur - Geanodiseerde onderdelen behouden een goede kleurstabiliteit bij blootstelling aan ultraviolette stralen, hebben geen aangebrachte coating die onderhevig is aan afschilferen of afbladderen, en hebben een herhaalbaar kleurproces.
  • Kwaliteit van originele afwerking - Onderdelen zijn niet onderhevig aan markeringen van het originele anodiseerproces.
  • Onderhoud - Een milde reiniging met water en zeep geeft een geanodiseerd profiel meestal zijn oorspronkelijke uiterlijk terug.
  • Esthetiek - Anodiseren biedt een groot aantal glans- en kleuropties, terwijl het metallic uiterlijk van het geëxtrudeerde aluminium zichtbaar blijft.
  • Kosten - Anodiseren is zeer kosteneffectief in vergelijking met andere afwerkingsmethoden. Naast de lage verwerkings- en onderhoudskosten minimaliseert de duurzaamheid de vervangingskosten.
  • Milieu, gezondheid en veiligheid - Anodiseren is gunstig voor de huidige overheidsvoorschriften omdat het een van de meest milieuvriendelijke industriële processen is en doorgaans niet schadelijk voor de menselijke gezondheid. Een geanodiseerde afwerking is chemisch stabiel, vergaat niet, is niet giftig en is hittebestendig tot het smeltpunt van aluminium. Aangezien het anodiseerproces een versterking is van een natuurlijk oxide proces, is het niet gevaarlijk en produceert het geen schadelijke of gevaarlijke bijproducten. De chemische baden die in het anodiseerproces worden gebruikt, worden vaak teruggewonnen, gerecycleerd en hergebruikt. 

Waarom de anodisatiedikte meten?

De anodiseerprocesparameters hebben grote invloed op de eigenschappen van het gevormde oxide. Lage temperaturen en zuurconcentraties leveren een minder poreuze, hardere laag op. Hogere temperaturen en zuurconcentraties, samen met langere dompeltijden, leveren zachtere en poreuzere lagen op. Kleine veranderingen in de legering zelf of in deze parameters kunnen de laag aanzienlijk beïnvloeden.

Met procescontroles en meettechnieken kunnen anodiseerbedrijven het aanbrengen van de anodiseerlaag bewaken, beheersen en corrigeren. Een van de belangrijkste kwaliteitscontroles betreft de laagdikte. Deze kan niet-destructief worden gemeten met een wervelstroomlaagdiktemeter of worden berekend uit het gewicht per oppervlakte-eenheid. De eenvoudige wervelstroommethode is efficiënter dan de rekenmethode en maakt het mogelijk te verifiëren of alle oppervlakken van het onderdeel voldoende zijn geanodiseerd.

Waar is de markt voor geanodiseerde materialen?

Geanodiseerde producten en onderdelen worden gebruikt in duizenden commerciële, industriële en consumententoepassingen:

  • Bouwproducten (vliesgevels, daksystemen)
  • commerciële en residentiële producten (ventilatieroosters, zonneschermen, frames, armaturen)
  • apparaten (koelkasten, magnetrons, koffiezetapparaten)
  • apparatuur voor voedselbereiding (pannen, koelers, grills)
  • huis- en kantoormeubilair (tafels, bedden, kasten)
  • sportartikelen (golfkarretjes, boten, kampeer- en visuitrusting)
  • onderdelen van motorvoertuigen (sierlijsten, wieldoppen, panelen, naamplaatjes)
  • elektronica (televisies, fotoapparatuur)
  • ruimtevaart (satellietpanelen)

Verenigingen

AAC (Aluminum Anodizers Council)

AEC (Aluminum Extruders Council)

FGIA (Fenestration & Glazing Industry Alliance) - Voorheen AAMA-Architectural Manufacturers Association.

The Aluminum Association

Specificaties voor de anodiseerindustrie

Militaire Anodiseringsnormen

MIL-A-8625 — anodische lagen op aluminium en aluminiumlegeringen

MIL-STD-171 — norm voor het afwerken en behandelen van oppervlakken

ASTM-normen voor anodiseren

ASTM B244-09 — Standaardtestmethode voor het meten van de dikte van anodische lagen op aluminium en andere niet-geleidende lagen op niet-magnetische basismetalen met wervelstroominstrumenten

ASTM B487-85 — Standaardtestmethode voor het meten van de dikte van metaal- en oxidelagen door microscopisch onderzoek van een dwarsdoorsnede

ASTM B137-95 — Standaardtestmethode voor het meten van de coatingmassa per oppervlakte-eenheid op anodisch gecoat aluminium

ASTM B136-84 — Standaardmethode voor het meten van de vlekbestendigheid van anodische lagen op aluminium

ASTM B457-67 — Standaardtestmethode voor het meten van de impedantie van anodische lagen op aluminium

ASTM B580-79 — Standaardspecificatie voor anodische oxidelagen op aluminium

ASTM B680-80 — Standaardtestmethode voor de afdichtingskwaliteit van anodische lagen op aluminium door oplossing in zuur

ASTM B893-98 — Specificatie voor hardanodiseren van magnesium voor technische toepassingen

SAE International AMS-normen (Aerospace Materials Specifications) voor anodiseren

AMS2468 — Hardanodiseerbehandeling van aluminiumlegeringen

AMS2469 — Hardanodiseerbehandeling van aluminium en aluminiumlegeringen

AMS2471 — Anodische behandeling van aluminiumlegeringen met het zwavelzuurproces, ongekleurd

AMS2472 — Anodische behandeling van aluminiumlegeringen met het zwavelzuurproces, ingekleurd

AMS-A-8625 — Anodische lagen op aluminium en aluminiumlegeringen (kopie van MIL-A-8625)

Internationale normen voor anodiseren

ISO 7599 — Anodiseren van aluminium en zijn legeringen; algemene specificaties voor anodische oxidelagen op aluminium

ISO 8078 — Anodische behandeling van aluminiumlegeringen — zwavelzuurproces, ongekleurde laag

ISO 8079 — Anodische behandeling van aluminiumlegeringen — zwavelzuurproces, ingekleurde laag

ISO 10074 — Specificatie voor harde anodische oxidelagen op aluminium en zijn legeringen

BS-, DIN- en EN-normen voor anodiseren

BS/DIN EN 2101 — Specificatie voor chroomzuuranodiseren van aluminium en aluminiumkneedlegeringen

BS/DIN 2284 — Specificatie voor zwavelzuuranodiseren van aluminium en aluminiumkneedlegeringen

BS/DIN 2536 — Hardanodiseren van aluminiumlegeringen

BS/DIN 2808 — Anodiseren van titaan en titaanlegeringen

DIN EN ISO 7599 — Anodiseren van aluminium en aluminiumlegeringen — methode voor het specificeren van decoratieve en beschermende anodisch gevormde oxidelagen op aluminium

Bedankt! Uw feedback is ontvangen!
Oeps! Er ging iets mis bij het verzenden van het formulier.