
Dit artikel bespreekt hoe dollyvoorbereiding een sterke hechting op het grensvlak tussen dolly en lijm waarborgt en waarom dit belangrijk is voor maximale herhaalbaarheid van aftrekhechtingstests.
Draagbare aftrekhechtingstesters, zoals de PosiTest AT, meten de kracht die nodig is om een coating met een bepaalde diameter van het substraat los te trekken. Deze gemeten aftrekkracht geeft een directe indicatie van de hechtingssterkte tussen de coating en het substraat. Door bronnen van variatie in de aftrekkracht, zoals onbedoelde hechtingsfouten tussen de lijm en slecht voorbereide dollies, te elimineren, worden de resultaten van de hechtingstests nog betekenisvoller en voorspelbaarder.
De belangrijkste onderdelen van een aftrekhechtingstester zijn een drukbron, manometer en actuator. Het vlakke oppervlak van een treklichaam (dolly) wordt op de te beoordelen coating gelijmd. Na uitharding wordt de koppeling van de actuator op de dolly bevestigd. De drukbron verhoogt vervolgens langzaam de druk in de actuator. Zodra deze groter wordt dan de hechtsterkte tussen coating en substraat, laat de coating los en trekt de actuator met de dolly deze van het substraat (zie figuur 1). De maximumindicator op de manometer toont rechtstreeks bij welke druk de coating loskwam.

Raadpleeg voor de theorie en eisen van aftrekproeven de twee meest toepasselijke internationale normen: ISO 4624 “Verven en vernissen — Aftrekproef voor hechting” en ASTM D4541 — “Standaardtestmethode voor de aftreksterkte van coatings met draagbare hechtingstesters”.
Dollies voor aftrekhechtingstesters worden van uiteenlopende metalen gemaakt, waaronder aluminium, koolstofstaal en roestvrij staal. Deze studie richtte zich op de aluminium wegwerpdollies voor de DeFelsko PosiTest AT-aftrekhechtingstester, vermeld in de voorgestelde bijlage A5 van ASTM D 4541 (zie figuur 2). De besproken principes gelden echter voor alle dollytypen. Dollyvoorbereiding bestaat doorgaans uit drie belangrijke stappen: ontvetten, schuren en reinigen.

Ontvetten is het verwijderen van sporen van olie of vet van het te verlijmen oppervlak. Dit kan ook olie zijn van de huid van de persoon die de dolly hanteert. Schuren is een agressieve verandering van het profiel van het dollyoppervlak. Schuren dient twee hoofddoelen: het vergroten van het beschikbare oppervlak voor verlijming en het verwijderen van oxidatie of roest. Reinigen is simpelweg het verwijderen van losse deeltjes van het te lijmen oppervlak, met name de deeltjes die ontstaan door schuren.
Sommige dollytypen worden voor verzending machinaal bewerkt, waardoor de klant de dollies niet hoeft te ontvetten omdat het machinale bewerkingsproces en de daaropvolgende zorg bij het hanteren en verpakken elke verontreiniging wegneemt.
Gewoonlijk levert de fabrikant materiaal en instructies aan de klant om de voorbereiding voor het vasthechten van dollies te vergemakkelijken. De door de fabrikant aanbevolen prepareermethodes moeten gebaseerd zijn op uitgebreide labtesten van schuur- en reinigingsmethodes voor hun dollies. De prepareermethodes moeten ook duidelijk, eenvoudig en gedetailleerd genoeg zijn om herhaalbare resultaten tussen verschillende gebruikers en toepassingen te garanderen.
De volgende aanbeveling voor dollyvoorbereiding is geoptimaliseerd voor de onderzochte hechtingstester uit bijlage A5, op basis van onderzoek naar algemeen aanvaarde methoden en daaropvolgende experimenten.1
Er werd een gedetailleerd experiment ontwikkeld om de resultaten van testen en vergelijkingen die eerder waren uitgevoerd tijdens de ontwerpfase van de productvalidatie te verifiëren en samen te vatten. Het doel van het experiment was om rechtstreeks de effecten van oxidatie en dollyvoorbereiding (ontvetten, schuren en reinigen) op de hechting te meten. De testmethode bestond uit het willekeurig hechten van 48 aluminium dollies op een gecoate koolstofstalen plaat met een geschikte lijm die tijdens andere tests was geselecteerd. Aangezien het de bedoeling van het onderzoek was om factoren te evalueren die de hechtsterkte tussen de lijm en de dolly beïnvloeden, werd een poging ondernomen om een substraat en coatingcombinatie te ontwikkelen met een extreem sterke adhesieve en cohesieve hechting die ook goed zou hechten aan de eerder geselecteerde Araldite 2011-lijm. Om dit te bereiken werd een 4 mil coating van dezelfde Araldite 2011 gebakken op een ¼" dikke koolstofstalen plaat die van de romp van een schip was genomen. De stalen plaat werd zorgvuldig voorbereid door enkele mils potentiële oppervlaktecorrosie en vervuiling weg te slijpen en vervolgens schoon te maken met alcohol en een droge doek. Het resultaat was een gecoat substraat met voldoende hechtsterkte om onbedoelde coatingbreuken tijdens de 48 hechtingstests te voorkomen.
De testdollies werden gelijkmatig verdeeld over schuurmethode, oxidatieduur, reinigingsmethode en uithardingstijd van de lijm. De vier schuurmethoden waren machinaal vlakken, kopfrezen, fijn schuurpapier en wrijven over een Scotch-Brite™-pad. Elke groep werd vóór het verlijmen gedurende drie perioden aan lucht blootgesteld: 7 dagen, 24 uur en enkele minuten. Vóór het op de coating lijmen werden de dollies met een droge doek afgeveegd of met een in alcohol gedoopt wattenstaafje gereinigd en vervolgens drooggeveegd. Dit leverde twee monsters voor elke mogelijke combinatie op. Van elk paar liet men één monster 24 uur en het andere 5 dagen uitharden vóór de aftrekproef.
De resultaten zijn per factor getabelleerd. Tabel 1 toont de gemiddelden per schuurmethode voor elke groep van 12 dollies. Zoals verwacht was de schuurmethode de doorslaggevende voorbereidingsfactor. Vergelijking van de resultaten per methode laat een voorspelbaar patroon zien. Uitsluitend machinaal bewerkte en kopgefreesde dollies hadden de zwakste hechting. Bij deze dollies lag de breuk voor bijna 100% op het grensvlak tussen lijm en dolly. Dit was te verwachten: beide methoden leveren relatief gladde oppervlakken op, al maakt kopfrezen grote zichtbare groeven in het dollyoppervlak. Deze groeven vergroten het oppervlak en verklaren waarschijnlijk de iets hogere hechtsterkte vóór breuk.
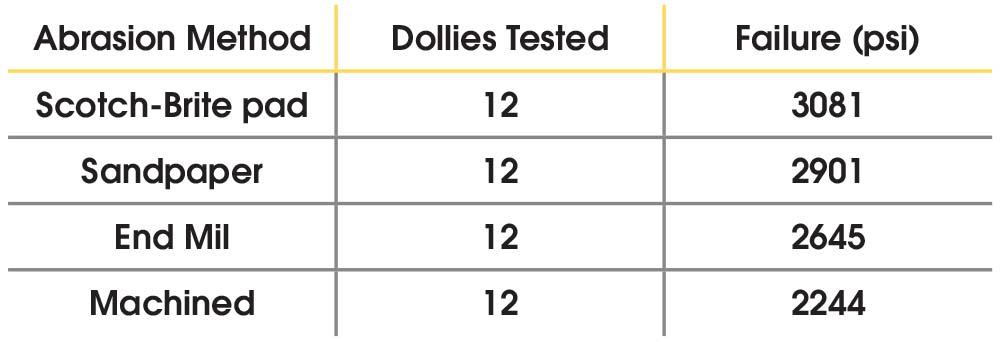
Zoals in eerdere tests werd vastgesteld, behaalde het Scotch-Brite pad de hoogste totale hechtsterkte, met het schuurpapier als tweede. Hoewel de visuele schuurresultaten met een Scotch-Brite pad en schuurpapier vergelijkbaar zijn, is het waarschijnlijk dat de microstructuur (oppervlakteprofiel) van het gebruik van een driedimensionaal schuurkussen zoals Scotch-Brite bevorderlijker is voor de hechting. Voor hechting is het noodzakelijk dat de lijm door een of andere capillaire reactie in de microstructuur wordt getrokken, zodat kleine veranderingen als gevolg van de schuurkorrel of -methode aanzienlijke gevolgen kunnen hebben.
Een ander interessant resultaat was de significant hogere variatie tussen de aftrekproeven voor schuurpapier versus Scotch-Brite. Dit resultaat kan te maken hebben met de snelle opbouw van aluminium op het oppervlak van het schuurpapier, dat moeilijk schoon te maken is tussen twee toepassingen. Hierdoor is het waarschijnlijk dat niet elke dolly dezelfde microstructuur krijgt. De Scotch-Brite pad laat het aluminiumstof door zijn stof vallen, wat een meer herhaalbare microstructuur lijkt te geven. De Scotch-Brite pad slijt ook langzamer en hoeft minder vaak vervangen te worden.
Het gemiddelde falen van de lijmverbinding op basis van oxidatietijd na schuren wordt getoond in Tabel 2. Dit relatief kleine verschil in hechtsterkte is waarschijnlijk te wijten aan een beperkte impact van oxidatie op de aluminium dollies. Aangezien aluminium gewoonlijk een dunne aluminiumoxidelaag produceert onmiddellijk na blootstelling aan lucht, is het redelijk dat niet-verontreinigde dollies geen langdurige blootstellingseffecten ondervinden. Voor andere dollymaterialen, met name koolstofstaal, zou de invloed van oxidatie veel groter kunnen zijn.

Tabel 3 toont het gemiddelde falen van de lijmverbinding op basis van de reinigingsmethode vóór het lijmen. Dit verwaarloosbare verschil ondersteunt de theorie dat de bewerking van dollies vóór verzending de eventuele noodzaak om dollies voor gebruik te ontvetten elimineert, zolang ze zorgvuldig worden behandeld door de klant.

Het is belangrijk op te merken dat de ontwikkeling van de hypothesen en de selectie en eliminatie van factoren gebaseerd waren op verscheidene eerdere tests, vergelijkingen en experimenten. Enkele van de geëlimineerde factoren met bijbehorende testresultaten worden hieronder kort uiteengezet.
Het effect van kogelstralen werd vergeleken met kopfrezen. Er werden drie epoxylijmen van verschillende fabrikanten gebruikt. In totaal werden 24 dollies met de twee schuurmethoden voorbereid en op een gestraalde staalplaat met een sterk hechtende witte epoxycoating gelijmd. De gemiddelde breuksterkte op het grensvlak tussen dolly en lijm was 2686 psi voor de gestraalde dollies en 2786 psi voor de kopgefreesde dollies. Literatuuronderzoek bood een verklaring: de verwachte voordelen van kogelstralen worden mogelijk alleen bereikt als de dollies binnen enkele uren na de voorbereiding op de coating worden gelijmd. 2
Het is algemeen aanvaard dat aluminium dat chromisch of zwavelzuur geanodiseerd en gesealed is, na ontvetten en licht schuren gelijmd kan worden. Fosforzuur geanodiseerd aluminium heeft de optimale oppervlakte-eigenschappen om direct te verlijmen zonder voorbehandeling, maar de behandelde dollies moeten ook binnen een paar uur na het anodiseren worden verlijmd voor het gewenste effect. 2 Deze theorie werd getest met een kleine steekproef van dollies die ongeveer een week na het anodiseren werden gelijmd. De vertraging in het verlijmen van de dollies was grotendeels te wijten aan onvermijdelijke verzend- en behandeltijden. Deze test dollies werden ook getest tegen kopgefreesde dollies. De geanodiseerde dollies hadden een 20 tot 30% lagere hechtsterkte.
Om de lijmhechting aan de dolly te maximaliseren, werd een hechtingstest uitgevoerd met een oppervlakteprimer voor aluminium: Henkel Alodine 1132, sterk aanbevolen als door het leger aanvaarde conversiecoating. De test gebruikte gelijke aantallen dollies die machinaal waren bewerkt, kopgefreesd, met schuurpapier geschuurd of kogelgestraald. Daarnaast werden 6 verschillende tweecomponentenepoxylijmen gebruikt. De gemiddelde hechtsterkte bij breuk bedroeg 1776 psi met het Henkel-product tegenover 2277 psi zonder. Dit komt waarschijnlijk door meerdere factoren. De belangrijkste is dat dit algemeen aanvaarde hechtmiddel niet noodzakelijk de treksterkte biedt die aftrekhechtingstests vereisen. Bij sommige combinaties van lijm en schuurmethode verbeterde het Henkel-product de aftreksterkte wel, maar gemiddeld leverde het lagere meetwaarden op.
Een laatste vergelijking betrof het ontvetten en reinigen van dollies. Geschuurde dollies die zorgvuldig waren behandeld, hadden geen speciale ontvetting of reiniging nodig. Of ze nu met methylethylketon, aceton of alcohol werden afgenomen of alleen met een droge doek werden afgeveegd, de verschillen in breuksterkte waren statistisch niet significant. Dollies die na het schuren zonder reinigen of ontvetten direct werden verlijmd, hadden gemiddeld een lagere breuksterkte op het grensvlak tussen dolly en lijm. Bij microscopisch onderzoek van gevallen met lagere breuksterkte vertoonde de lijm die op de coating achterbleef een hogere zichtbare concentratie verontreinigingen, met name afkomstig van schuurmethoden zoals schuurpapier.
Deze voorlopige resultaten, gecombineerd met de prohibitieve kosten van toegevoegde processen zoals stralen, anodiseren, conversiecoating en ontvetten, leidden tot de ontwikkeling van een eenvoudig, maar verfijnd proces, dat meer geschikt is voor toepassing door de klant.
Een veel voorkomende vraag van klanten die direct te maken heeft met dollyvoorbereiding is het hergebruik van wegwerpdollies. Deze wens komt meestal van klanten die gewend zijn aan hechtingstesters die de duurdere stalen dollies gebruiken. Dergelijke toepassingen bieden aangepaste apparatuur waarmee de klant coating en lijm van de dolly kan verwijderen door verhitting en tijdrovend schrapen. Het aantal keren dat de dolly kan worden hergebruikt, wordt meestal alleen beperkt door de gevolgen van schuren van het dollyoppervlak voor elk hergebruik.
Uit gesprekken met talrijke inspecteurs blijkt dat zij dollies vaak niet willen hergebruiken omdat ze deze als belangrijk bewijs van testresultaten moeten bewaren. Andere klanten bewaren dollies als permanente kwaliteitsregistratie van een geslaagde aftrekproef, met aanvullende informatie zoals de dikte van de losgetrokken coating. Een manier om hergebruik overbodig te maken is een betaalbare wegwerpdolly die de klant na de test kan bewaren of weggooien.
Als de dolly in zijn oorspronkelijke staat kan worden teruggebracht, is hergebruik niet echt schadelijk. Als er echter aanzienlijke schade of slijtage optreedt aan de dolly , wordt hergebruik sterk afgeraden. Dit komt vaker en directer voor bij aluminium dollies die onderhevig zijn aan markering door de snelkoppeling tijdens het trekken onder hoge druk. Alle dollyoppervlakken kunnen oneffenheden vertonen door herhaaldelijk schuren of machinaal bewerken tijdens het reinigen van vorige testcoatings en lijmen.
De experimenten, testen en vergelijkingen in dit artikel tonen aan dat fabrikanten de nodige apparatuur en methodes moeten voorzien om dollies goed voor te bereiden voor herhaalbare pull-off hechtingstesten. Hoewel er onbeperkte chemische en mechanische oplossingen bestaan om dollies voor te bereiden, wordt gesuggereerd dat er meer eenvoudige en betaalbare methodes bestaan om dollies te schuren. In het geval van de bestudeerde aluminium dollies was het schuren met een Scotch-Brite pad gevolgd door het reinigen met een droge doek meer dan voldoende om onjuiste aftrekhechtingstests door breuk tussen lijm en dolly te voorkomen.
De kort besproken experimentele resultaten tonen ook dat elke materiaal-lijmcombinatie een eigen optimale voorbereidingsmethode kan hebben. Een andere schuurmethode verhoogde de hechtsterkte bij de ene lijm en verlaagde die bij de andere. Niet alle alternatieven zijn volledig onderzocht, omdat hun voorlopige breuksterktes nog aanzienlijk lager waren dan bij een bepaalde lijm en het bijbehorende dollyvoorbereidingsproces. Omdat factoren zoals coatingcompatibiliteit en uithardingstijd de keuze van een lijm kunnen beperken, kunnen de besproken factoren dienen als kader voor het kiezen en verifiëren van wijzigingen die klanten aanbrengen in de door de fabrikant aanbevolen dollyvoorbereiding.
Zie voor meer informatie onze PosiTest AT, bronnen over hechtingstesten, en dollies.

DeFelsko wil graag Mike Munsell, een ontwerpingenieur bij Vantico, bedanken voor het leveren van technische hulp van onschatbare waarde, evenals Bill Corbett en KTA-Tator voor het leveren van monsters en het delen van praktijkervaring tijdens de testfase van de PosiTest.
ΠScotch-Brite is een geregistreerd handelsmerk van de firma 3M
1 "Adhesion and Adhesives Technology", Dr. Alphonsus V. Pocius, Hanser Publications, Cincinnati, Ohio, USA.
2 "Surface Preparation and Pretreatments", Vantico Ltd, Duxford, Cambridge, UK.


