
Klik hier voor de volledige PDF van dit verslag.
Bij een recent coatingproject moesten hechtingstesten worden uitgevoerd volgens ASTM D4541. De gespecificeerde vereisten waren dat er minimaal één test moest worden uitgevoerd per 1.000 vierkante voet coating en één test per 100 vierkante voet coatingreparatie. De coating specificatie zelf vereiste een minimale hechting van 1.000 psi. De specificatie van de coating was echter afgestemd op een bepaald polyurethaan met 100% vaste stoffen naar volume waarvoor op het productinformatieblad een hechtingswaarde van 2.000 psi werd geadverteerd. Voor aanvang van de werkzaamheden werd besloten dat de coating moest worden getest op minimaal 1.900 psi. Het leek redelijk dat de hechting van de coating ten minste 95% van de geadverteerde waarde zou moeten zijn (95% van 2.000 psi = 1.900 psi). Veel tests waren tot 2.000 psi of meer zonder hechtingproblemen. Helaas voor de aannemer voldeden veel tests niet aan de minimumvereiste van 1.900 psi. Een paar mislukte tests met een zeer klein totaaloppervlak betekende dat de aannemer grote oppervlakken opnieuw moest stralen en coaten. Tjonge, wat zat hij vast!
Het is noodzakelijk dat een coating goed hecht aan het substraat, en het testen van de hechting lijkt een eenvoudige taak. Maar coatinghechting is uiterst complex en wordt slecht begrepen. Eenvoudige hechtingstests zoals het aftasten en proberen de coating op te tillen met een plamuurmes of zakmes zijn subjectief. Pull-off trekproef is conceptueel eenvoudig en levert een enkele discrete grootheid op - de kracht die nodig is om breuk te veroorzaken. De aard van de coatingbreuk in termen van adhesief vs. cohesief falen moet worden genoteerd, evenals de relatieve gebieden, en dat is soms ook zo, maar het is die discrete kwantitatieve waarde die mensen begeren.
Hoewel het testresultaat een enkele numerieke waarde is, is een dergelijke test slechts een indicatie van de relatieve prestatie. Het testen van de hechting van coatings is meer dan het gebruik van een instrument om een numeriek resultaat te verkrijgen dat kan worden gebruikt als geslaagd/afgekeurd criterium. De testmethode ASTM D4541 werd gespecificeerd, maar zij verschaft informatie die bij dit project volledig werd genegeerd.
De test weerspiegelt zowel materiaal- als instrumentele parameters. Verschillende gereedschappen en verschillende lijmen geven verschillende waarden. Verschillen in temperatuur, vochtigheid en andere factoren compliceren de zaak. Zelfs de stijfheid van het substraat beïnvloedt de testresultaten. Als alle andere factoren gelijk blijven, zijn de testwaarden bijvoorbeeld doorgaans hoger bij staal van 1 ⁄4 inch dik dan bij staal van 1 ⁄8 inch dik.
Het belangrijkste probleem is dat de testmethode lijdt aan een gebrek aan reproduceerbaarheid. Paragraaf 6.1.1 van ASTM D4541 zegt dat er gewoonlijk ten minste drie herhalingen nodig zijn om het testgebied statistisch te categoriseren (in vergelijking met de werkvereiste van één test per 1.000 vierkante voet). Net als bij SSPC-PA 2 is het doel om een gebied statistisch te categoriseren, niet om een lage waarde te zoeken en te vinden.
ASTM D4541-02 bevat een hoofdstuk over precisie en een tabel met de verwachte variantie voor laboratoriumtestresultaten (zowel intra-laboratorium - uitgevoerd in hetzelfde laboratorium - als inter-laboratorium - een vergelijking tussen verschillende laboratoria). De variabiliteit wordt gepresenteerd in drie verschillende vormen. De eerste is de variatiecoëfficiënt, een decimaal of percentage dat wordt bepaald door de standaardafwijking van een monster te delen door het gemiddelde. De tweede is in termen van vrijheidsgraden, die betrekking hebben op de t-verdeling van de steekproef. (Denk in termen van de bekende klokcurve.) Dit zijn termen waar alleen een statisticus van kan houden. Gelukkig is de derde benadering eenvoudiger en beter geschikt voor coatingspecialisten: een maximaal aanvaardbaar percentage verschil.
Uit de tabel blijkt dat, afhankelijk van het type instrument, het aanvaardbare procentuele verschil tussen twee waarden kan liggen tussen ongeveer 25% en 58%. Dat geeft duidelijk aan dat de test vrij variabel is, maar een voorbeeld helpt. Voor een type IV-instrument dat in hetzelfde laboratorium wordt gebruikt, geeft tabel 1 van ASTM D4541-02 een variatiecoëfficiënt van 8,5%, zijn er 48 vrijheidsgraden en is het maximaal aanvaardbare verschil 29%. Het verschil in procent ten opzichte van twee testresultaten wordt bepaald door onderstaande eenvoudige vergelijking.
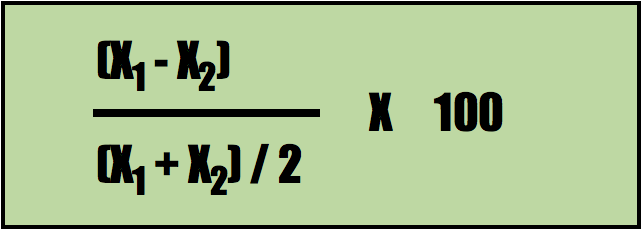
Beschouw nu twee testwaarden: 2100 psi en 1600 psi. Wanneer deze in de vergelijking worden opgenomen, levert dat een resultaat van 27% op, wat minder is dan het maximaal aanvaardbare verschil van 29% dat in de ASTM-tabel wordt vermeld. De aangegeven precisie van de testmethode is zo gering dat geen van deze twee waarden, 2.100 psi of 1.600 psi, als de juiste kan worden beschouwd. Bij een zeer kleine steekproef van slechts enkele metingen moeten deze twee waarden terecht als vrijwel hetzelfde resultaat worden beschouwd. Dat is geen gezond verstand, maar dat is wat precisie, of het gebrek daaraan, inhoudt.
Nauwkeurigheid en precisie worden soms als vrijwel hetzelfde beschouwd, terwijl ze sterk verschillen. Nauwkeurigheid geeft aan hoe dicht meetwaarden bij de beoogde waarde liggen. Precisie heeft betrekking op herhaalbaarheid en reproduceerbaarheid. Denk bijvoorbeeld aan drie dartpijlen die elk op één inch van het midden van de roos terechtkomen, maar samen de hoekpunten van een gelijkzijdige driehoek vormen. De nauwkeurigheid is dan goed, maar de precisie slecht: alle pijlen liggen dicht bij het doel, maar ver uit elkaar en verspreid rondom het doel. Komen alle drie de pijlen daarentegen in het vak voor dubbel 20 terecht, dan is de nauwkeurigheid slecht, maar de precisie uitstekend. Voor zowel goede nauwkeurigheid als goede precisie moeten alle drie de pijlen dicht bij de roos én dicht bij elkaar liggen.
De verschillende typen hechtingstesters voor trekproeven kunnen worden gekalibreerd voor een goede nauwkeurigheid. De beperking van de testmethode is echter de geringe precisie. Zelfs in het laboratorium is de precisie beperkt. Verwacht niet dat deze onder praktijkomstandigheden beter zal zijn.
Een minimale trekhechtingswaarde van 1.900 psi voorschrijven om bij dit project binnen 5% van de opgegeven 2.000 psi voor de coating te blijven, lijkt redelijk als men niets weet van coatings als materiaal, de testinstrumenten en de normtestmethode ASTM D4541. Coatinghechting is echter heel anders dan de treksterkte van staal of de druksterkte van beton. Een coating met een hechtingswaarde van 2.000 psi is niet tweemaal zo goed als een coating van 1.000 psi. Een coating met een lagere hechtingswaarde kan zelfs beter presteren. PSI is een handige, vertrouwde meeteenheid. Coatings worden weliswaar per vierkante voet aangebracht, maar hun prestaties of falen laten zich niet zo per oppervlakte-eenheid bepalen. Loop niet vast op het najagen van magische getallen.


